 Konisk skruvblandare
 Konisk skruvbältesblandare
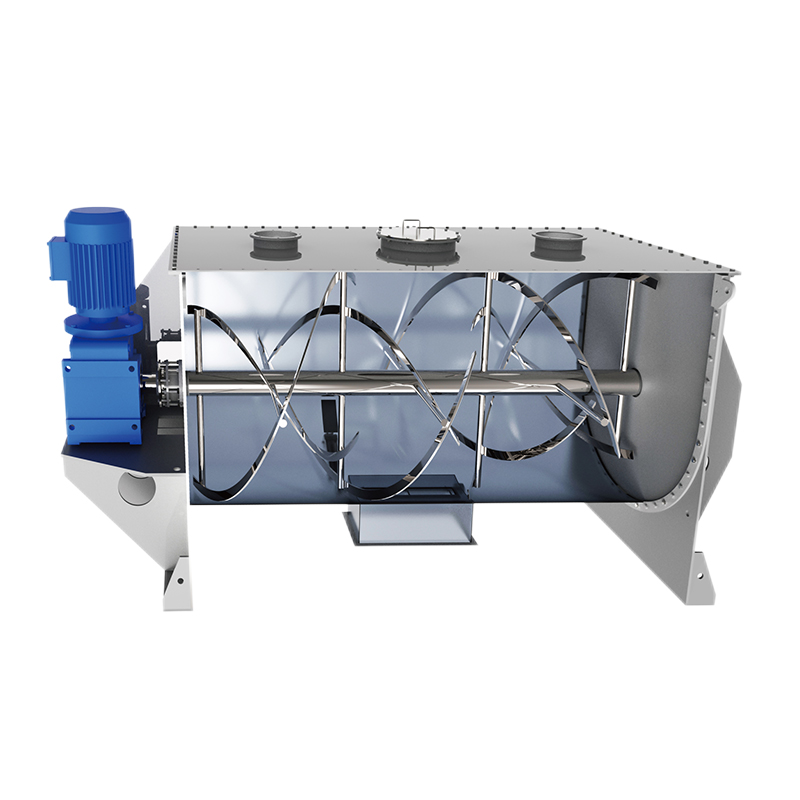 Bandblandare
 Plog-saxblandare
 Dubbelaxelpaddelblandare
 CM-seriens blandare


Vilka vanliga inköpsmisstag bör du undvika när du importerar en industriell bandblandare?
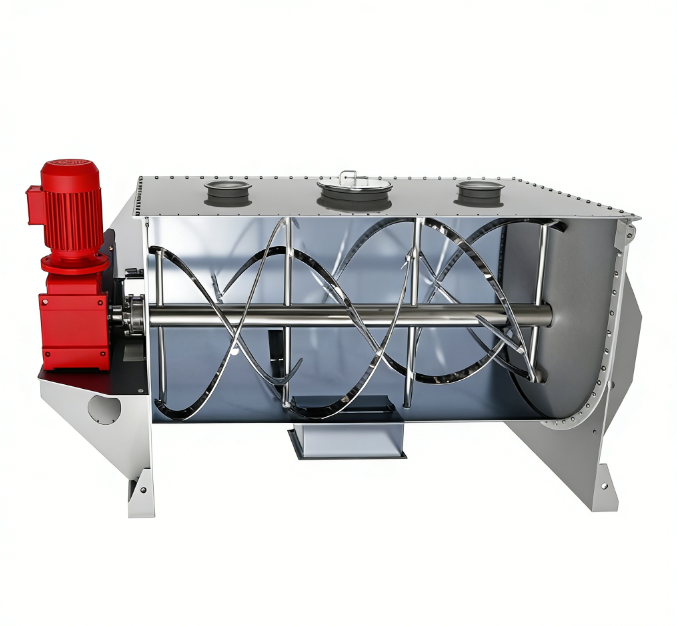
Snabbt svar:De kostsammaste inköpsmisstagen vid import av industriprodukter Bandblandare handlar inte om pris – det handlar om specifikationsluckor, dokumentationsfel och genvägar för leverantörsverifiering. Köpare underspecificerar rutinmässigt materialets bulkdensitet och arbetsvolym, accepterar CE-certifikat som inte matchar den faktiska maskinen och betalar hela beloppet före en inspektion före leverans. En checklista från österrikiska handelsmyndigheter från 2026 för maskinimport från Kina identifierar tio verifieringspunkter, inklusive bekräftelse av tillverkares identitet och granskning av EU-försäkran om överensstämmelse i offertfasen.För en bandblandare, lägg till processspecifika risker: bandgeometri som inte matchar produktens flödesbeteende, utmatningssystem som inte passar materialet och rengöringsåtkomst som inte klarar en GMP-revision. Att undvika dessa misstag skyddar både kapital och efterlevnad.
Viktiga slutsatser:
-
Dimensionering efter total volym snarare än arbetsvolym och skrymdensitet är det vanligaste tekniska felet; en maskin på 500 kubikfot levererar inte 500 kubikfot användbar batchkapacitet .
-
Godkännande av CE-certifikat utan att verifiera försäkran om överensstämmelse lämnar importören juridiskt ansvarig för efterlevnaden i de flesta jurisdiktioner .
-
Hoppa över en inspektion före leverans innebär att upptäcka saknad dokumentation, felaktig spänning eller luckor i materialcertifikat efter att maskinen har korsat ett hav.
-
Att betala 100 % i förskott eliminerar all hävstångseffekt om den levererade maskinen inte uppfyller specifikationen .
-
Ignorerar bandgeometri och urladdningsdesign skapar rengörings- och segregeringsproblem som kostar mer att eftermontera än att specificera korrekt i förväg.
Misstag 1: Storleksanpassa Ribbon Blender efter total volym istället för arbetsvolym
Det enskilt vanligaste tekniska inköpsfelet är att välja en ribbon blender baserat på dess totala geometriska volym snarare än dess effektiva arbetskapacitet för den specifika produkten. En bandblandare med en total volym på 2 000 liter kan ha ett optimalt arbetsområde på endast 1 200 till 1 500 liter för ett fritt flytande pulver vid typisk bulkdensitet. Fyllningsnivån påverkar direkt blandningsprestandan: underfyllning förhindrar att banden griper tag i produktmassan ordentligt, medan överfyllning minskar cirkulationseffektiviteten och kan överbelasta drivmotorn. .
Skrymdensitet är den variabel som kopplar volym till massa. En mixer dimensionerad för ett lätt pulver på 0,3 kg/L kommer att vara kraftigt underdimensionerad om samma volym används för ett tätt mineral på 1,2 kg/L. Köpare som börjar med "Jag behöver 500 kg per sats" och arbetar bakåt genom densiteten till önskad volym undviker denna fälla. Köpare som börjar med "Jag behöver en mixer på 1 000 liter" utan att kontrollera densiteten kan upptäcka att maskinen inte kan hantera den satsvikt som deras produktionsplan kräver. .
Praktiskt riktmärke:Bandblandare fungerar vanligtvis bäst vid 60–75 % av kärlets volym för torrpulverblandningAnge arbetsvolymintervallet i köpekontraktet, inte bara den totala volymen på typskylten.
Misstag 2: Att behandla CE-certifiering som en ruta att kontrollera snarare än ett dokument att verifiera
Ett CE-märke på en broschyr eller ett PDF-certifikat är inte ett bevis på att den specifika maskinen som erbjuds uppfyller europeiska krav. I den österrikiska federala handelskammarens importchecklista för 2026 anges uttryckligen att ”enbart CE-märkning inte är ett bevis på att alla europeiska krav är uppfyllda” och att enskilda testrapporter eller certifikat inte automatiskt ersätter tillverkarens obligatoriska dokumentation. Det juridiskt giltiga dokumentet är EU-försäkran om överensstämmelse, som måste innehålla tillverkarens namn, identifiera den specifika produkten och modellen, hänvisa till tillämpliga direktiv och vara undertecknad och datumförsedda. .
Importören bär ansvaret för efterlevnaden i de flesta jurisdiktioner, inte den kinesiska tillverkaren Om försäkran om överensstämmelse hänvisar till en annan modell än den som levererades, eller om tillverkarens namn på försäkran inte överensstämmer med enheten på fakturan, har importören ett efterlevnadsproblem som tullmyndigheterna kanske inte upptäcker – men en granskning av ett anmält organ kommer att göra det.
Verifieringssteg: Begär överensstämmelseförsäkran i offertfasen, inte efter att beställningen är lagd. Jämför modellnumret med det tekniska förslaget, fotot på namnskylten och bruksanvisningen. .
Misstag 3: Underspecificering av bandgeometrin och urladdningssystemet
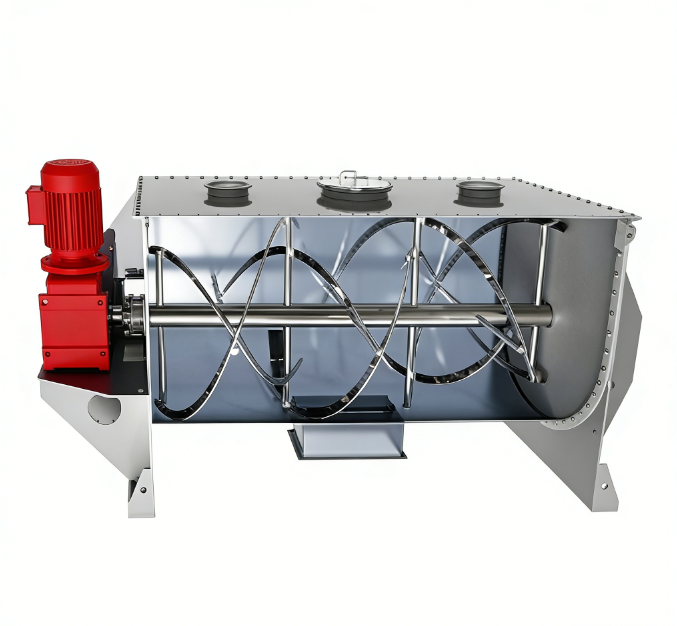
Bandgeometri och val av utloppsventil är applikationsspecifika beslut som inte kan överlåtas till leverantörens standardkonfiguration. Standarddesignen med dubbla band fungerar bra för fritt flytande pulver med jämn partikelstorlek, men formuleringar med bred partikelstorleksfördelning, ingredienser med låg densitet eller klibbiga komponenter kräver modifieringar som en generisk offert inte kommer att inkludera. .
För produkter som är benägna att segregera är utmatningssystemet lika viktigt som blandningsfunktionen. En fullängds knivspjällventil tömmer hela tråget samtidigt, vilket minimerar risken för att segregerat material skiktar sig under tömningen. En mittutmatning eller en liten utloppsventil kan lämna material i trågens ändar där banden inte kan svepa effektivt. Shenyins SYLW-serie åtgärdar detta med en patenterad skrapstruktur i båda ändar av spindeln, utformad för att eliminera döda zoner som är vanliga i konventionella horisontella bandblandare. Huruvida den funktionen är nödvändig beror på produktens flödesbeteende – men köparen måste ställa frågan, inte anta att standarddesignen täcker den.
Flytande tillsats är en annan ofta underspecificerad funktion. Många bandblandare kan blanda in vätskor via sprutmunstycken, men tröskeln vid vilken en formulering går från fritt flytande till klibbig – som täcker banden och trågets väggar – varierar beroende på produkt. Köpare som planerar vätsketillsats måste ange den maximala vätskeprocenten och begära leverantörens erfarenhet av liknande formuleringar.
Misstag 4: Att acceptera betalningsvillkor som eliminerar köparens hävstångseffekt
Full förskottsbetalning före leverans överför all risk till köparen och identifieras uttryckligen som en riskfaktor i importvägledningen för maskiner. Den österrikiska handelskammarens checklista rekommenderar att undvika 100 % förskottsbetalning där det är möjligt och strukturera betalningen i etapper kopplade till dokumenterade milstolpar: orderbekräftelse, inspektion före leverans och leverans. .
En etappvis betalningsstruktur för en import av ribbon blender kan se ut så här:
-
30 % deposition vid orderbekräftelse och mottagande av godkända tekniska ritningar
-
60 % före leverans efter lyckad inspektion före leverans och dokumentgranskning
-
10 % efter installation och driftsättning på köparens plats
Inspektionen före leverans är den kritiska hävstångspunkten. Utan den betalar köparen för en maskin de inte har sett, byggd enligt en specifikation som kan ha ändrats under tillverkningen.
Misstag 5: Att hoppa över inspektionen före leverans och dokumentgranskningen
En inspektion före leverans upptäcker de fel som är billiga att åtgärda innan maskinen lämnar fabriken och dyra att åtgärda efter att den anlänt. För en bandblandare bör inspektionen verifiera fyra kategorier: fysisk konfiguration mot de godkända ritningarna, materialcertifikat för produktkontaktytor, elektrisk konfiguration för destinationslandets spänning och frekvens, och det dokumentationspaket som krävs för tullklarering och efterlevnad. .
Det är vid dokumentationsgranskningen som många importvaror misslyckas. Den österrikiska checklistan kräver verifiering av att modellbeteckningarna överensstämmer i offerten, försäkran om överensstämmelse, namnskylten och de tekniska dokumenten, och att bilderna visar den faktiska modellen som erbjuds, inte en stockbild. För en bandmixer ska namnskylten visa tillverkarens namn och adress, modellbeteckning, tillverkningsår och CE-märkning i förekommande fall. Saknad eller felaktig information på namnskylten är ett varningstecken på att dokumentationen inte motsvarar den fysiska maskinen. .
Materialcertifikat För tråget är band och utloppsventil lika viktiga. En leverantör kan specificera 304 rostfritt stål i offerten men tillverka omröraren av en lägre kvalitet. Materialcertifikatet (EN 10204 3.1 eller motsvarande) kopplar den faktiska värmeförbrukningen hos det använda stålet till den färdiga komponenten.
Misstag 6: Försummar eftermarknadssupport och reservdelslogistik
Landningskostnaden för en importerad bandblandare inkluderar kostnaden för varje framtida reservdelsleverans, och köpare som inte planerar för detta betalar en premie i stilleståndstid. Ett trasigt lager eller en trasig axeltätning som kostar 200 dollar i Kina kan leda till ett produktionsavbrott på två till fyra veckor när internationell frakt, tullklarering och fabrikens svarstid läggs till. .
Beslutet om inköp bör inkludera en reservdelsstrategi innan beställningen görs. Kritiska slitagekomponenter för en bandblandare inkluderar axeltätningar, utloppsventilsäten, drivremmar eller kopplingar och lageraggregat. Köpare bör begära en rekommenderad reservdelslista med pris och ledtider, och överväga att beställa ett reservdelskit för första året med maskinen för att undvika separata internationella leveranser senare.
Servicekapacitet är lika viktigt. Har leverantören ingenjörer som kan stödja installation och driftsättning på distans, eller tillhandahålla support på plats om det behövs? Shenyins produktsidor nämner teknisk support utomlands som en tillgänglig tjänst, men villkoren – vem som betalar resekostnader, vilken svarstid som garanteras – bör förhandlas in i kontraktet, inte förutsättas. .
Checklista för sourcingverifiering för import av Ribbon Blender
Vanliga frågor
Vilket är det största misstaget köpare gör när de importerar en bandmixer från Kina?
Dimensionera maskinen efter total volym istället för arbetsvolym och skrymdensitet. En mixer som ser tillräckligt stor ut på pappret kanske inte kan bearbeta den batchvikt som krävs eftersom produktdensiteten aldrig verifierades. Ange arbetsvolym och densitet i det tekniska förslaget, inte bara totala liter. .
Behöver jag ett CE-certifikat för en bandmixer som importeras till EU?
Ja, men det juridiskt obligatoriska dokumentet är EU-försäkran om överensstämmelse, inte ett certifikat. Försäkran måste namnge tillverkaren, identifiera den specifika modellen och hänvisa till tillämpligt maskindirektiv. Enbart CE-märkning visar inte överensstämmelse. .
Hur kan jag verifiera den rostfria stålkvaliteten innan maskinen skickas?
Begär materialcertifikat enligt EN 10204 3.1 för rännan, banden och utloppsventilen. Dessa certifikat spårar stålet till den ursprungliga valsvärmen och anger den faktiska kvaliteten. En leverantör som inte kan tillhandahålla valscertifikat för produktkontaktytor är en risk.
Vilka betalningsvillkor är rimliga för import av ribbon blender?
En etappvis konstruktion med 30 % deposition, 60 % före leverans efter inspektion och 10 % efter driftsättning är rimligt. Undvik 100 % förskottsbetalning, vilket eliminerar din fördel om maskinen inte uppfyller specifikationen. .
Ska jag besöka fabriken eller anlita en inspektör?
En tredjepartsinspektion före leverans är minimum. Ett fabriksbesök är värdefullt för att bedöma tillverkningskapacitet och kvalitetskontroll, men det ersätter inte en inspektion av den färdiga maskinen mot era specifikationer före leverans. .
Vilka reservdelar ska jag beställa till bandmixern?
Begär en rekommenderad reservdelssats för första året, inklusive axeltätningar, utloppsventilsäten, drivremmar eller kopplingar och lagerenheter. Genom att beställa dessa tillsammans med maskinen undviks separata internationella leveranser när en komponent går sönder.
Hur vet jag om bandblandaren hanterar min produkt utan segregering?
Leverantören bör fråga om din produkts partikelstorleksfördelning och densitetsområde, och bör kunna beskriva erfarenheter med liknande material. Om leverantören inte frågar om produktegenskaper innan offert är konfigurationen sannolikt en generisk standard, inte en applikationsspecifik design. .
För specifikationer för Shenyins bandblandarkonfigurationer, inklusive SYLW-serien med ändskrapdesign och CE-certifierade modeller, besök produktsida för högkvalitativ bandmixerRelaterad utrustning inkluderar liten bandblandare för laboratorie- och småskalig produktion och den CE-certifiering bandblandare.