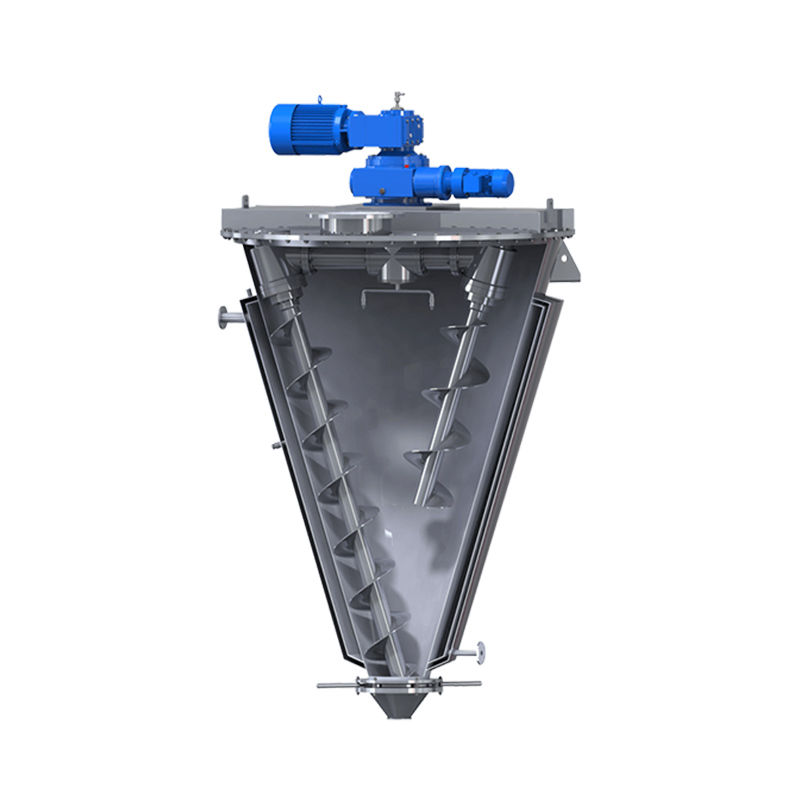
 میکسر پیچ مخروطی
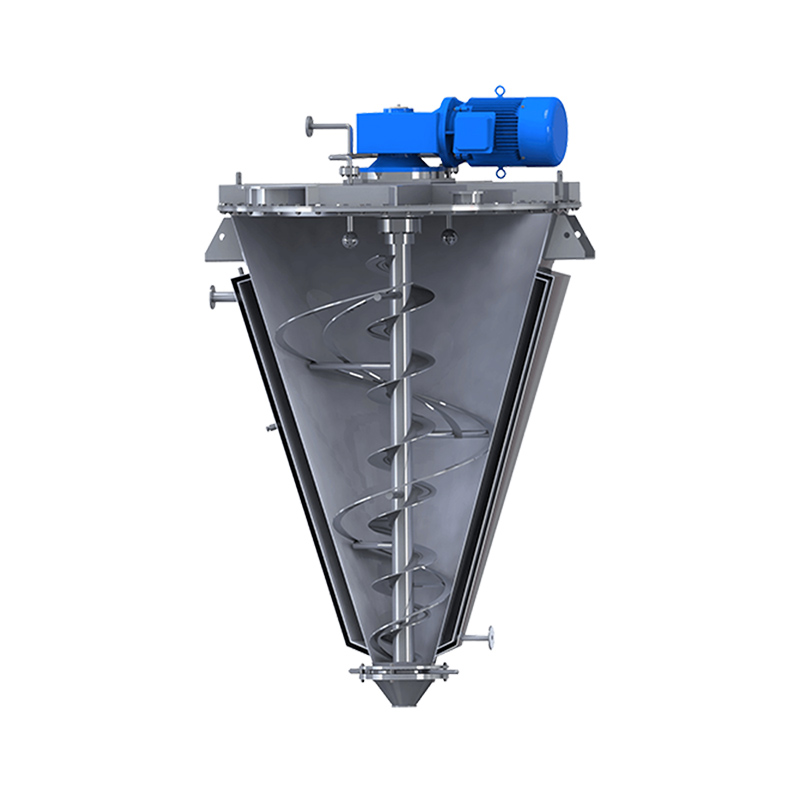 میکسر تسمه ای مخروطی
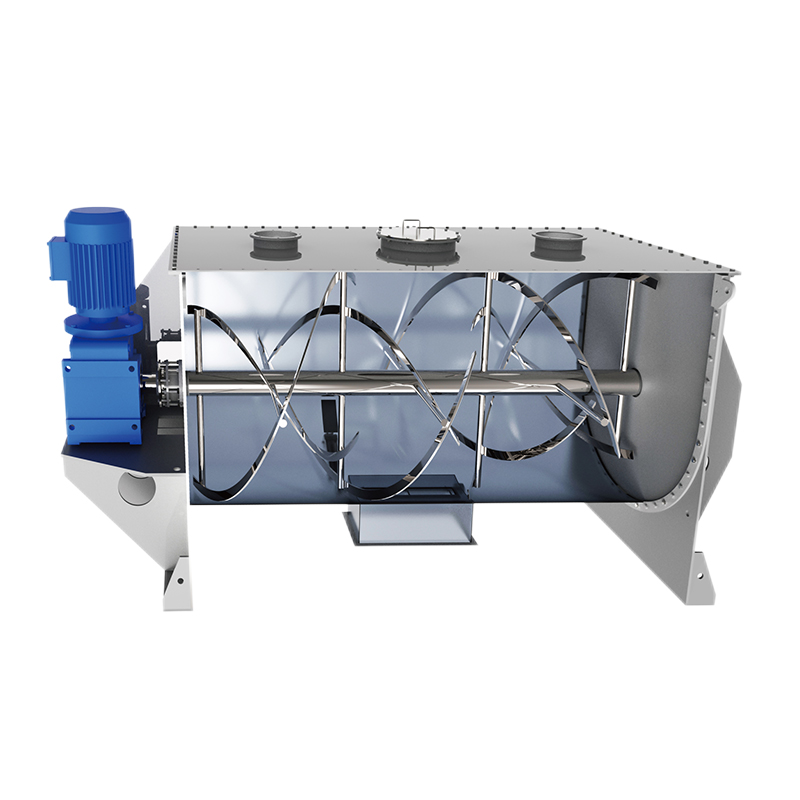 مخلوط کن روبانی
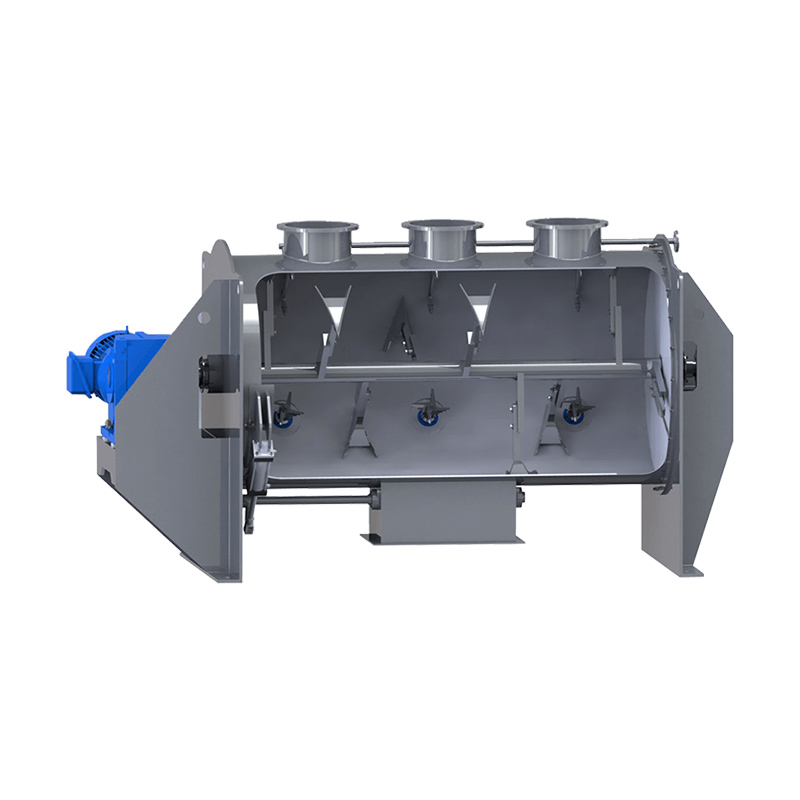 میکسر شخم-برشی
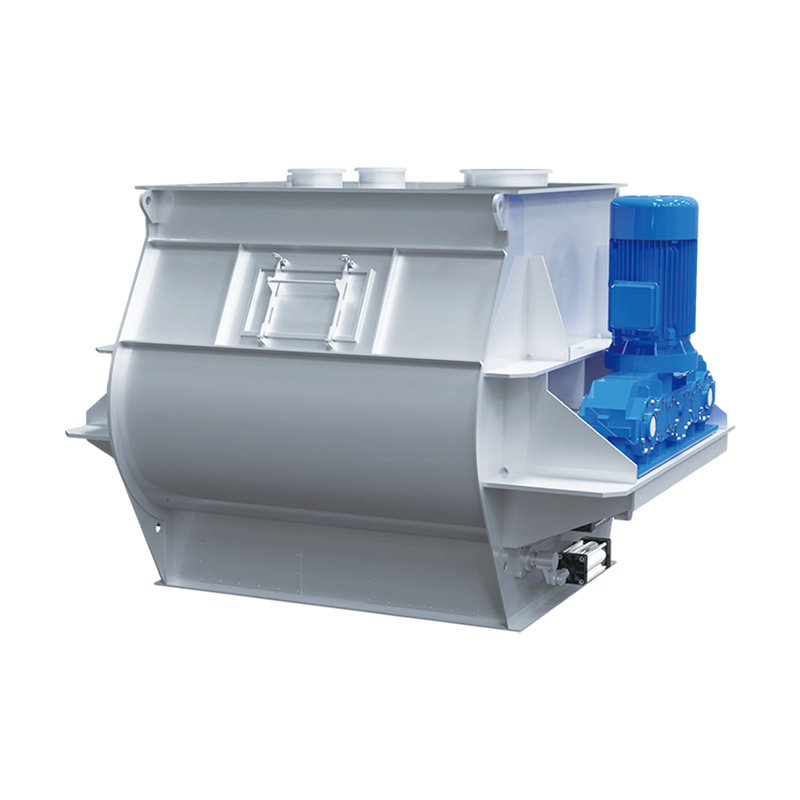 میکسر پدالی دو محوره
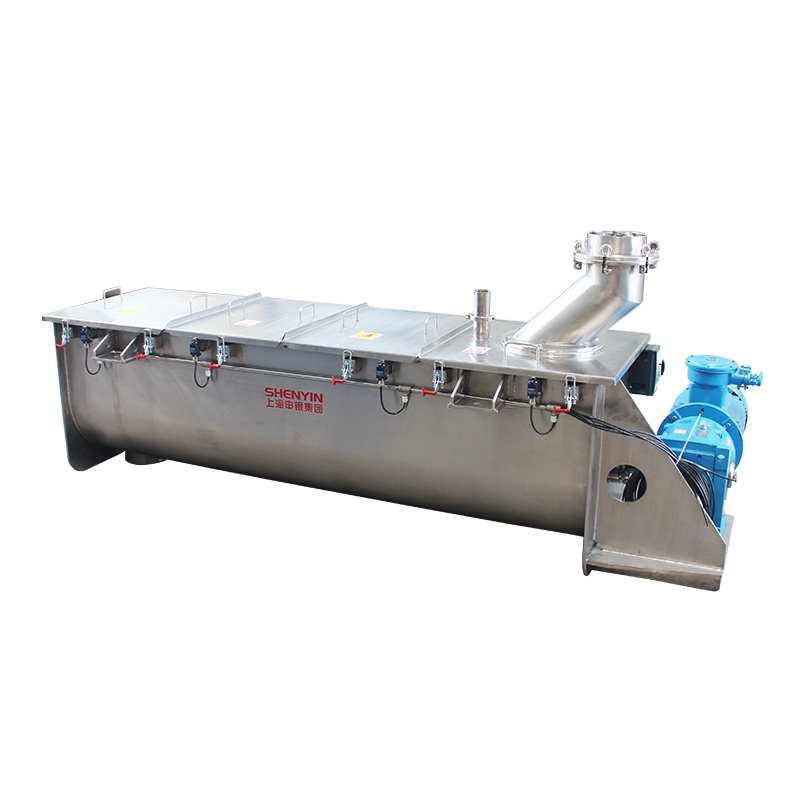 میکسر سری CM


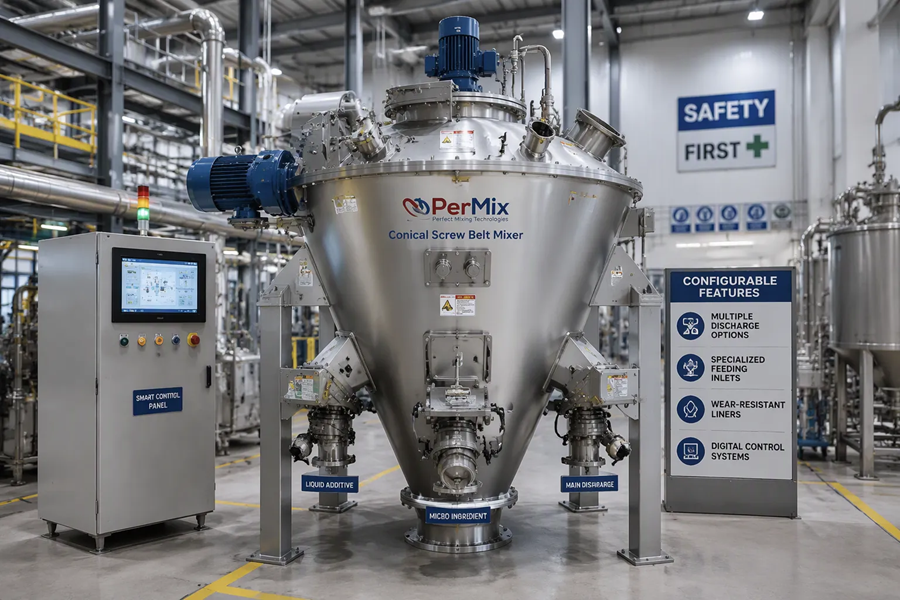
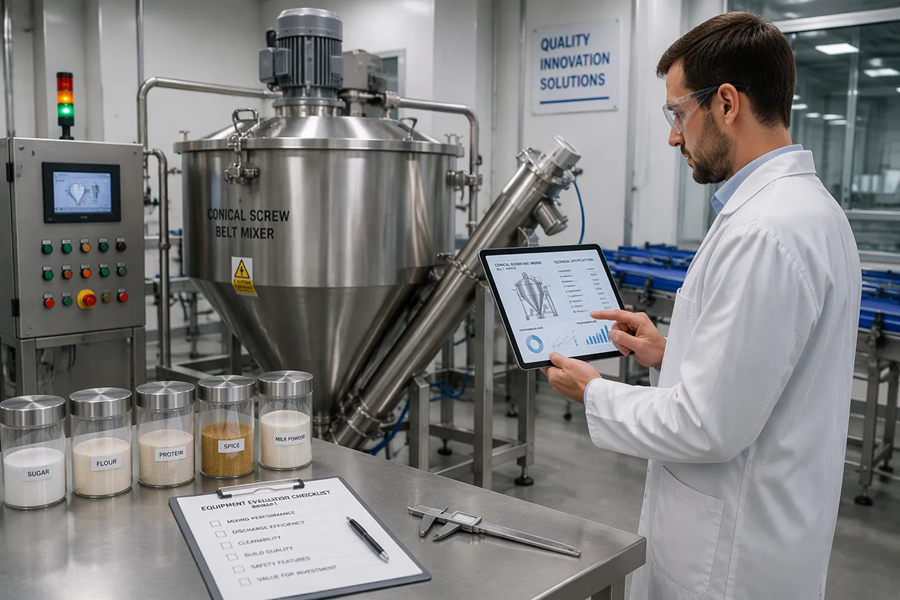
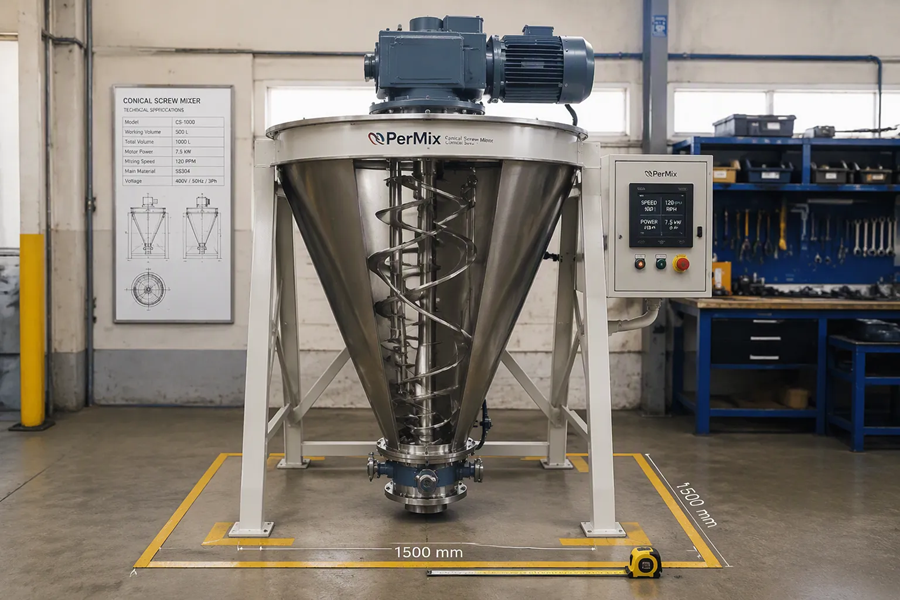
چگونه حجم مناسب ریبون بلندر را برای مطابقت با توان تولید دستهای خود انتخاب کنیم؟
پاسخ سریع:برای انتخاب حجم مناسب ریبون بلندر، از وزن بچ مورد نیاز و چگالی حجمی محصول به صورت معکوس عمل کنید تا حجم کاری را محاسبه کنید - نه حجم کل مخزن. مخلوط کن های روبانی هنگام پر شدن، عملکرد بهینه داشته باشید۴۰ تا ۸۰ درصد از کل ظرفیت هندسی، که ۶۰ تا ۷۰ درصد هدف عملی برای اکثر فرمولاسیونها است.
نکات کلیدی
- حجم کل ≠ حجم کاری: یک ظرف ۱۰۰۰ لیتری معمولاً فقط ۴۰۰ تا ۸۰۰ لیتر محصول واقعی را در هر بچ پردازش میکند.
- چگالی حجمی، ضریب تبدیل بحرانی است: پودرهای با چگالی کم ممکن است به مخازنی دو برابر اندازه تخمینهای مبتنی بر وزن نیاز داشته باشند.
- پر شدن ۳۰ تا ۴۰ درصدی کف اهمیت دارد:کمتر از 30٪ ظرفیت نامی، همزن روبانیدر ایجاد تماس کافی با محصول و عمل اختلاط ناموفق هستند.
- محدوده بهینه پر شدن ۴۰ تا ۸۰ درصد است، که اغلب ۶۰٪ به عنوان حداکثر مقدار برای مواد با چگالی حجمی سنگین ذکر میشود.
- برنامهریزی توان عملیاتی باید زمانهای چرخه واقعی را در نظر بگیرد: یک چرخه مخلوط کردن ۱۵ دقیقهای در واقع ۲۰ تا ۲۵ دقیقه طول میکشد، البته با احتساب بارگیری، تخلیه و تمیز کردن.
اصل اساسی اندازه: حجم، نه وزن
مخلوطکنهای نواری بر اساس حجم کاری، نه وزن دستهای، سایزبندی میشوند - اما وزن چیزی است که برنامههای تولید آن را دنبال میکنند. پل بین این دو عدد، چگالی حجمی است و این جایی است که بیشتر خطاهای سایزبندی از آن سرچشمه میگیرند. مخلوطکنی که به نظر میرسد برای ۲۰۰۰ کیلوگرم پودر معدنی متراکم سایزبندی درستی دارد، برای ۲۰۰۰ کیلوگرم آرد سبک وزن هوادهی شده به طرز چشمگیری کوچکتر از اندازه واقعی خواهد بود.
- وزن دسته هدف را تعریف کنید: (برحسب کیلوگرم یا پوند).
- چگالی ظاهری را تعیین کنید: (کیلوگرم بر متر مکعب یا پوند بر فوت مکعب) از ماده در حالت مخلوط و ته نشین شده.
- محاسبه حجم کار مورد نیاز: وزن دسته ÷ چگالی ظاهری = حجم کاری.
- نسبت پر شدن را اعمال کنید: حجم کاری ÷ نسبت پر شدن هدف (0.6-0.7) = حجم کل مخزن مورد نیاز.
- نزدیکترین مدل استاندارد را انتخاب کنید که این حجم را در خود جای میدهد.
چرا محدوده پر شدن ۴۰ تا ۸۰ درصد بر همه چیز حاکم است؟
محدودهی پر شدن ۴۰ تا ۸۰ درصد، محدودهی عملیاتی است که در آن همزنهای روبانی اختلاط همرفتی مؤثری ایجاد میکنند. در کمتر از ۳۰ تا ۴۰ درصد پر شدن، روبانها در هوا میچرخند؛ در بالای ۸۰ درصد پر شدن، مواد گردش خون را محدود کرده و مناطق مرده ایجاد میکنند.
جدول 1: مرجع انتخاب حجم مخلوط کن روبان (مدلهای استاندارد Shenyin)
| مدل | حجم کل (متر مکعب) | حجم کاری (لیتر) | وزن دسته (500 کیلوگرم بر متر مکعب) | موتور (کیلووات) |
|---|---|---|---|---|
| نظر-0.1 | ۰.۱ | ۳۰–۶۰ | ۱۵ تا ۳۰ کیلوگرم | ۲.۲ |
| نظر-1 | ۱.۰ | ۳۰۰–۶۰۰ | ۱۵۰–۳۰۰ کیلوگرم | ۱۱ |
| نظر-5 | ۵.۰ | ۱۵۰۰–۳۰۰۰ | ۷۵۰–۱۵۰۰ کیلوگرم | ۳۷ |
| نظر-10 | ۱۰.۰ | ۳۰۰۰–۶۰۰۰ | ۱۵۰۰–۳۰۰۰ کیلوگرم | ۵۵ |
تطبیق حجم با توان عملیاتی: واقعیت زمان چرخه
توان عملیاتی تولید بر حسب کیلوگرم در ساعت را نمیتوان بدون در نظر گرفتن زمانهای چرخه واقعی (بارگیری، اختلاط، تخلیه، تمیز کردن) به اندازه دسته تبدیل کرد. برای یک زمان مخلوط کردن ۱۵ دقیقهای، کل چرخه ممکن است به طور واقعی ۲۵ تا ۳۵ دقیقه طول بکشد.
جدول 2: ماتریس تصمیم گیری انتخاب حجم
| سناریوی تولید | نسبت پر شدن | اولویت |
|---|---|---|
| محصول واحد، چگالی ثابت | ۶۰–۷۰٪ | کارایی |
| دستههای جزئی مکرر | ۴۰–۶۰٪ | قابلیت سطح پایین |
| پودرهای هوادهی شده با چگالی کم | ۶۰–۷۵٪ | کشتی بزرگتر |
سوالات متداول
آیا میتوانم از مخلوطکن روبانی با ظرفیت ۱۰۰٪ استفاده کنم؟
خیر. مخلوطکنهای نواری نباید بیش از ۸۰٪ حجم کل مخزن را پر کنند. کار کردن با ۱۰۰٪ حجم، مخلوطکن را به یک مخزن ذخیرهسازی با حداقل عمل اختلاط تبدیل میکند.