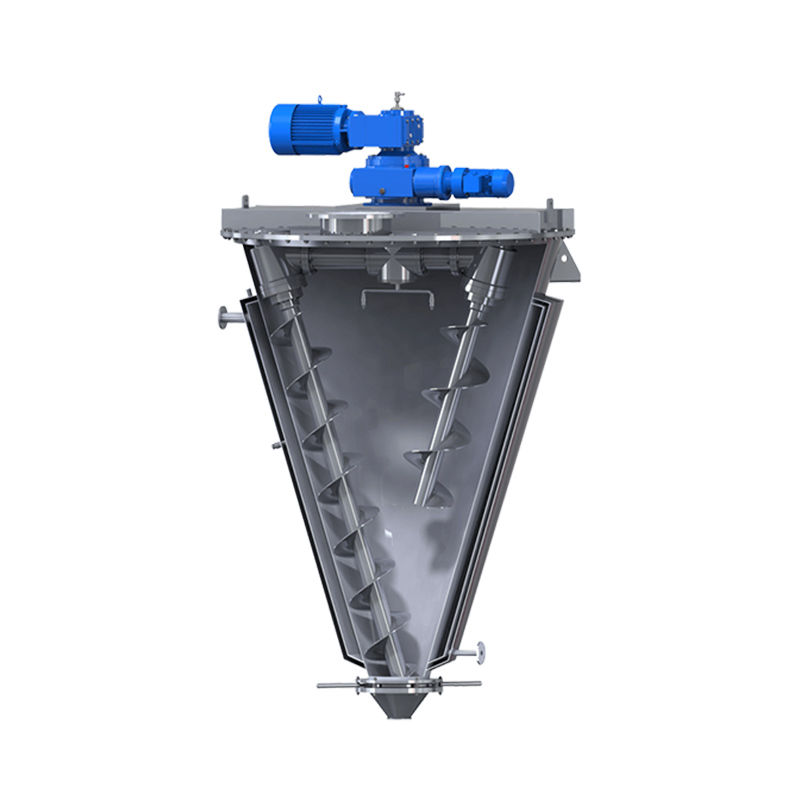
 Konisk skrueblander
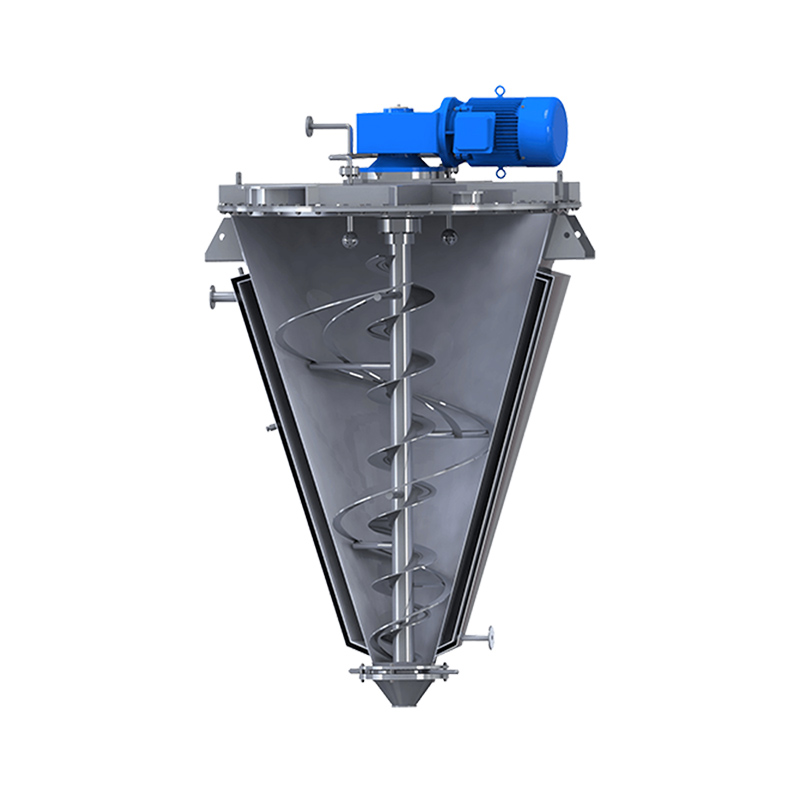 Konisk skruebelteblander
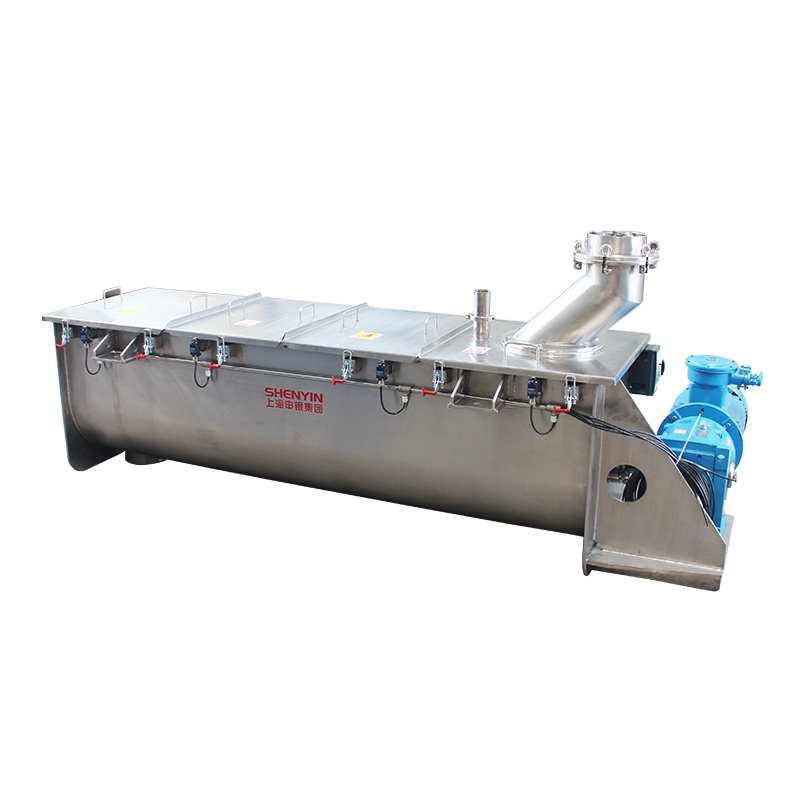
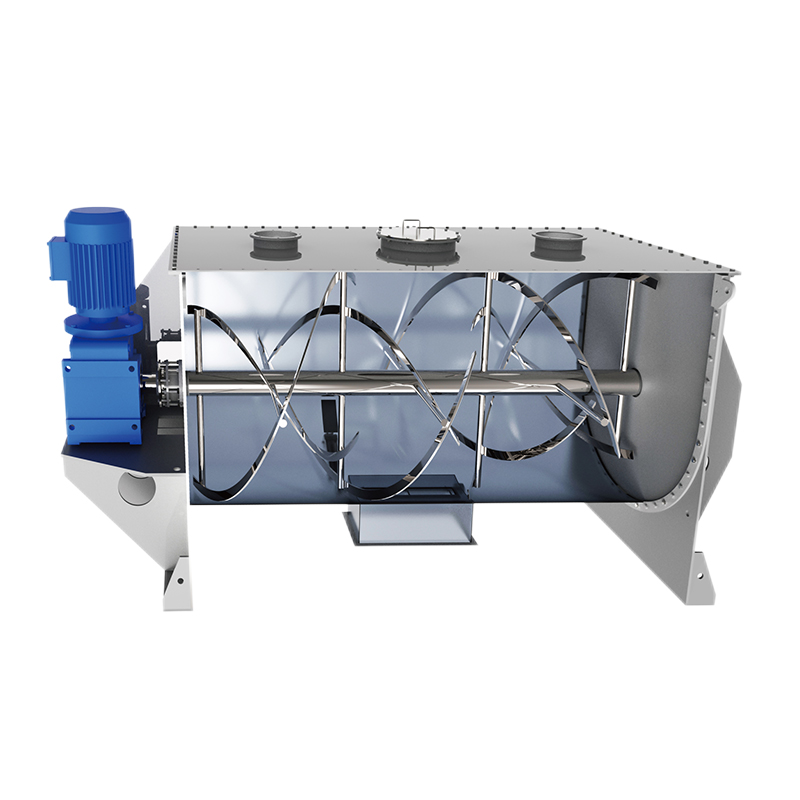 Båndblander
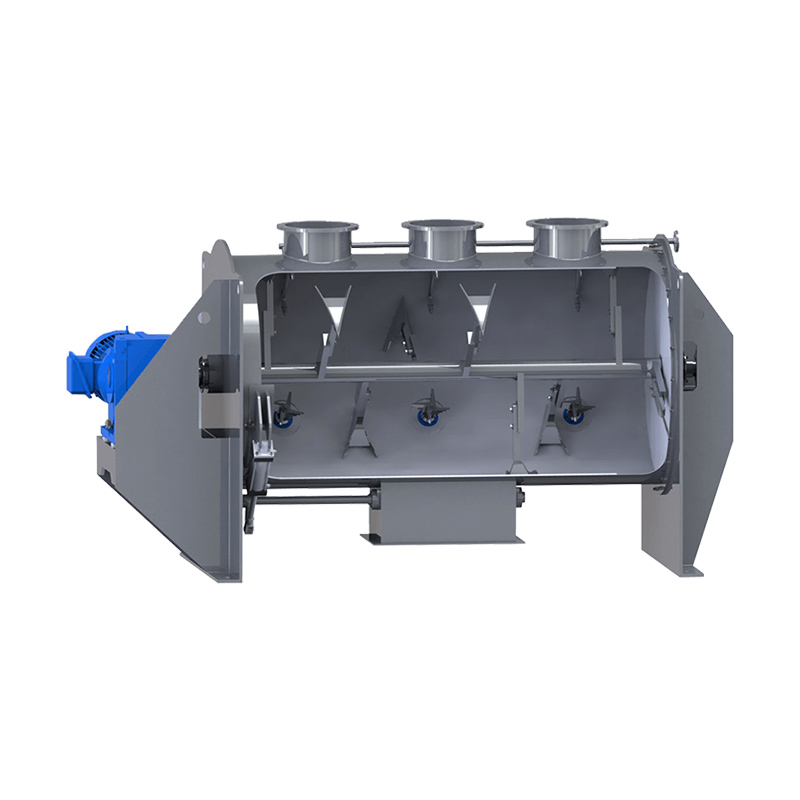 Plog-saks blandemaskin
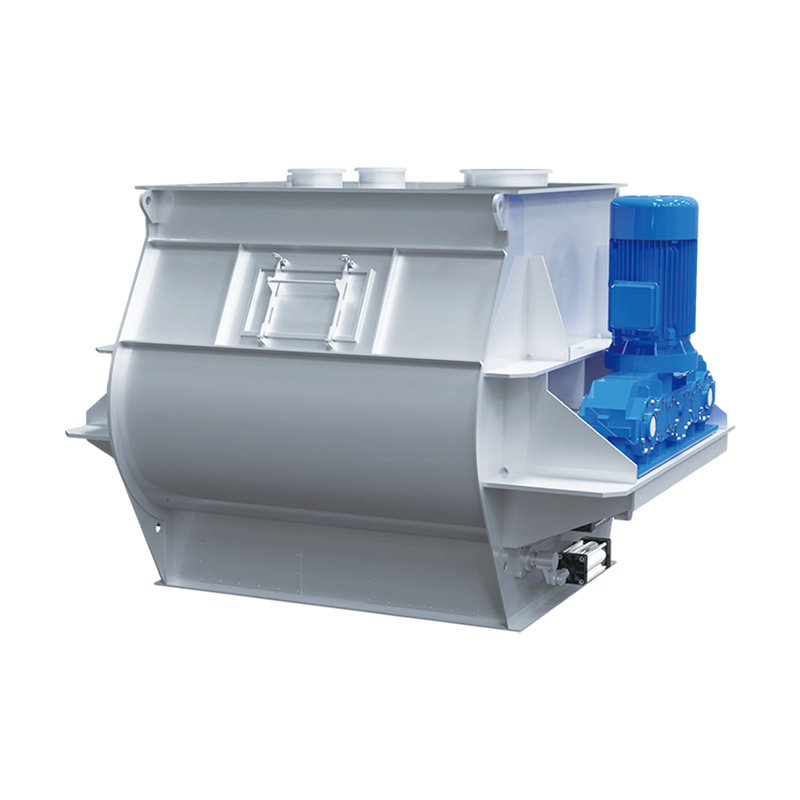 Dobbeltaksel padlemikser
 CM-serien blandebatteri


Hvordan velge riktig båndblandervolum som matcher batchproduksjonskapasiteten?
Raskt svar:For å velge riktig båndblendervolum, arbeid bakover fra ønsket batchvekt og produktets bulktetthet for å beregne arbeidsvolumet – ikke det totale beholdervolumet. Båndblandere yter optimalt når det er fylt til40–80 % av total geometrisk kapasitet, med 60–70 % som det praktiske målet for de fleste formuleringer.
Viktige konklusjoner
- Totalvolum ≠ arbeidsvolum: Et 1000-liters beholder behandler vanligvis bare 400–800 liter faktisk produkt per batch.
- Bulktetthet er den kritiske konverteringsfaktoren: Pulver med lav tetthet kan kreve beholdere som er dobbelt så store som vektbaserte estimater antyder.
- Fyllingsgrensen på 30–40 % er viktig:Under 30 % av nominell kapasitet, Båndomrørerklarer ikke å generere tilstrekkelig produktkontakt og blandingsvirkning.
- Optimalt fyllingsområde er 40–80 %, med 60 % ofte sitert som maksimum for materialer med tung bulktetthet.
- Gjennomstrømningsplanlegging må ta hensyn til reelle syklustider: En 15-minutters blandesyklus bruker faktisk 20–25 minutter når lasting, tømming og rengjøring er inkludert.
Det grunnleggende størrelsesprinsippet: Volum, ikke vekt
Båndblendere dimensjoneres etter arbeidsvolum, ikke etter batchvekt – men vekten er det produksjonsplanene følger. Broen mellom disse to tallene er bulktetthet, og det er her de fleste dimensjoneringsfeilene oppstår. En blender som ser ut til å være riktig dimensjonert for 2000 kg tett mineralpulver, vil være dramatisk underdimensjonert for 2000 kg lett, luftet mel.
- Definer målvekten for batchen: (i kg eller lbs).
- Bestem bulktettheten: (kg/m³ eller lb/ft³) av materialet i blandet, sedimentert tilstand.
- Beregn nødvendig arbeidsvolum: Batchvekt ÷ Bulktetthet = Arbeidsvolum.
- Bruk fyllingsforholdet: Arbeidsvolum ÷ Målfyllingsforhold (0,6–0,7) = Nødvendig totalt beholdervolum.
- Velg nærmeste standardmodell som rommer dette volumet.
Hvorfor fyllingsområdet 40–80 % styrer alt
Fyllingsområdet 40–80 % er driftsområdet der båndomrørere genererer effektiv konvektiv blanding. Under 30–40 % fylling spinner båndene i luften; over 80 % fylling begrenser materialet sirkulasjonen og skaper døde soner.
Tabell 1: Referanse for volumvalg av båndblander (Shenyin standardmodeller)
| Modell | Totalvolum (m³) | Arbeidsvolum (L) | Partivekt (500 kg/m³) | Motor (kW) |
|---|---|---|---|---|
| KOMMENTAR-0.1 | 0,1 | 30–60 | 15–30 kg | 2.2 |
| KOMMENTAR-1 | 1.0 | 300–600 | 150–300 kg | 11 |
| KOMMENTAR-5 | 5.0 | 1500–3000 | 750–1500 kg | 37 |
| KOMMENTAR-10 | 10.0 | 3000–6000 | 1500–3000 kg | 55 |
Matching av volum og gjennomstrømning: Syklustidsrealiteten
Produksjonsgjennomstrømning i kg/time kan ikke konverteres til batchstørrelse uten å ta hensyn til realistiske syklustider (lasting, blanding, utlading, rengjøring). For en blandetid på 15 minutter kan den totale syklusen realistisk sett ta 25–35 minutter.
Tabell 2: Beslutningsmatrise for volumvalg
| Produksjonsscenario | Fyllingsforhold | Prioritet |
|---|---|---|
| Enkelt produkt, jevn tetthet | 60–70 % | Effektivitet |
| Hyppige delvise partier | 40–60 % | Lavpriskapasitet |
| Lavdensitets, luftet pulver | 60–75 % | Større fartøy |
Vanlige spørsmål
Kan jeg bruke en båndblender med 100 % kapasitet?
Nei. Båndblendere bør ikke overstige 80 % av beholderens totale volum. Ved å bruke 100 % fylling blir blenderen effektivt til en lagringsbeholder med minimal blanding.