 Mieszalnik ślimakowy stożkowy
 Mieszalnik taśmowy ślimakowy stożkowy
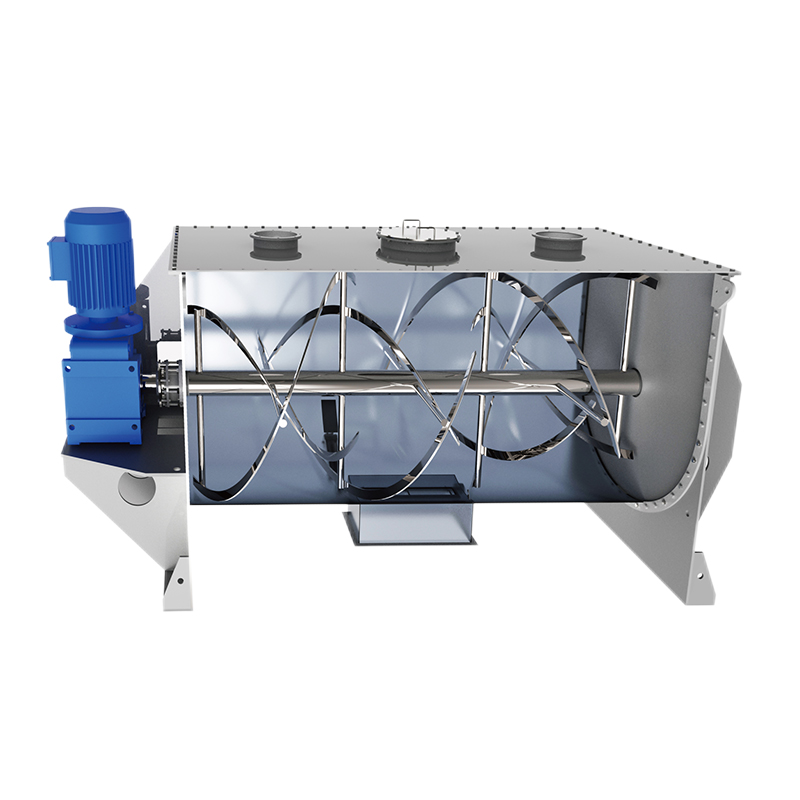 Blender wstążkowy
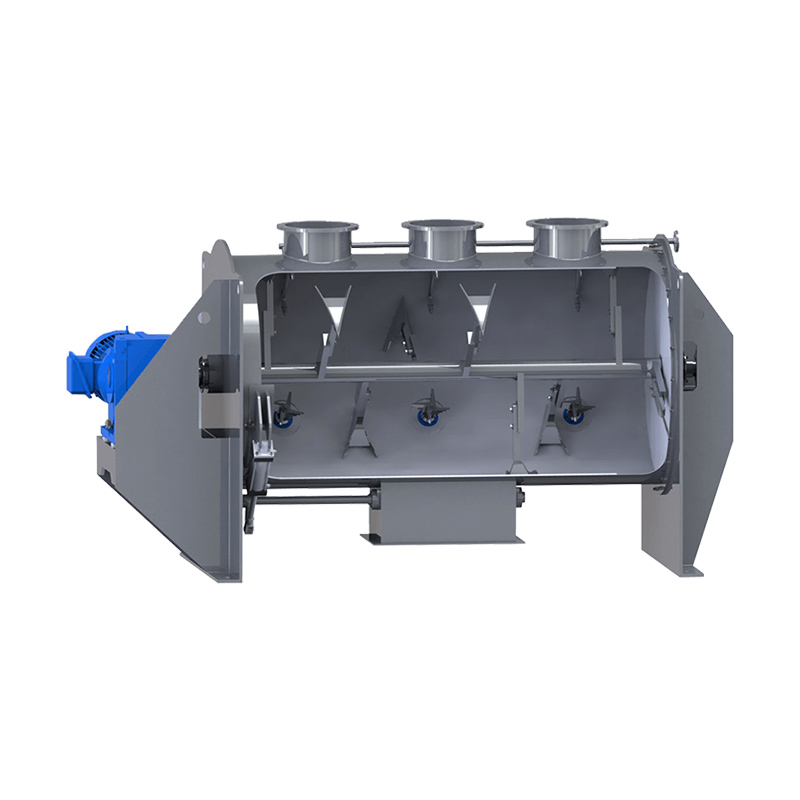 Mieszalnik pługowo-nożycowy
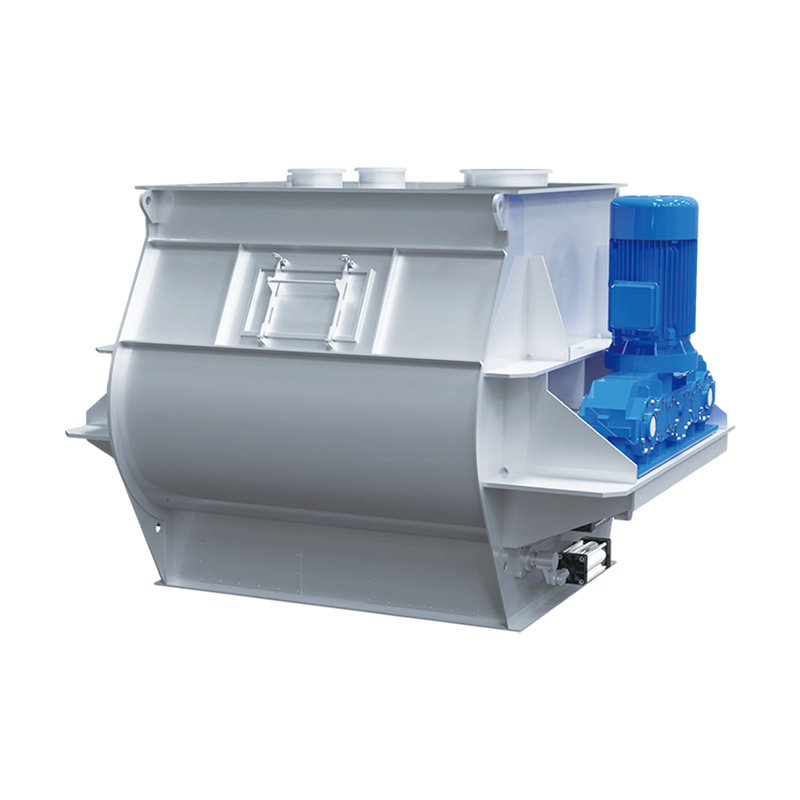 Mieszalnik łopatkowy z podwójnym wałem
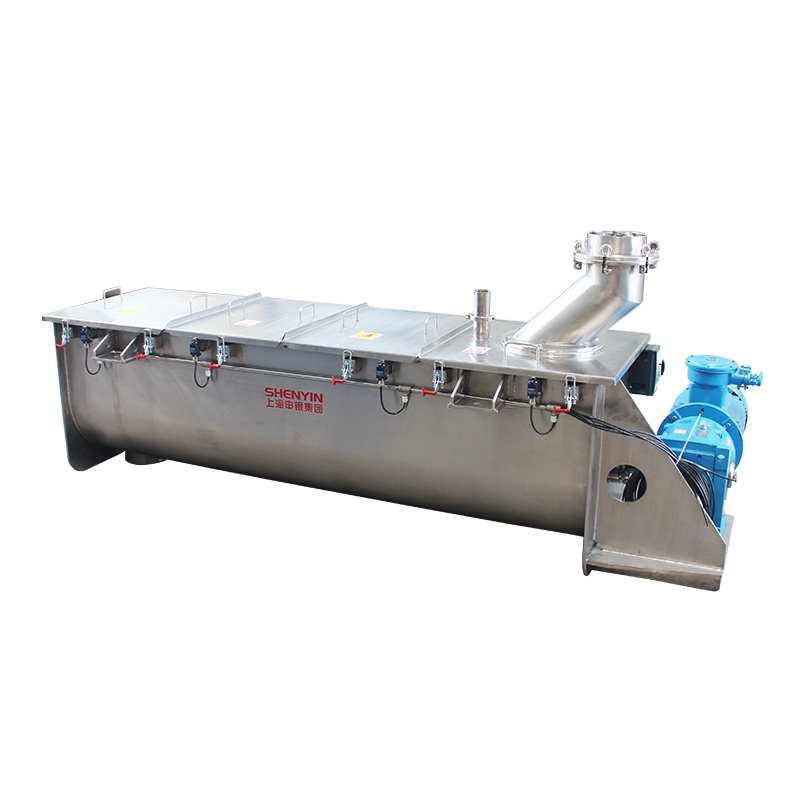 Mikser serii CM


Jak dobrać odpowiednią objętość mieszalnika wstęgowego do przepustowości produkcji wsadowej?
Szybka odpowiedź:Aby wybrać właściwą objętość mieszalnika wstęgowego, należy obliczyć objętość roboczą, obliczając ją na podstawie wymaganej masy wsadu i gęstości nasypowej produktu, a nie całkowitej objętości naczynia. Blendery wstęgowe działać optymalnie, gdy jest wypełniony40–80% całkowitej pojemności geometrycznejprzy czym dla większości formulacji praktycznym celem jest osiągnięcie 60–70%.
Najważniejsze wnioski
- Całkowita objętość ≠ objętość robocza: Naczynie o pojemności 1000 litrów zazwyczaj przetwarza zaledwie 400–800 litrów rzeczywistego produktu na partię.
- Gęstość objętościowa jest krytycznym współczynnikiem konwersji: Proszki o małej gęstości mogą wymagać naczyń dwa razy większych, niż sugerują szacunki oparte na wadze.
- Ważne jest wypełnienie podłogi w 30–40%:Poniżej 30% nominalnej wydajności, Mieszadło wstęgowenie zapewniają odpowiedniego kontaktu produktu i mieszania.
- Optymalny zakres wypełnienia wynosi 40–80%przy czym 60% jest często podawane jako wartość maksymalna dla materiałów o dużej gęstości objętościowej.
- Planowanie przepustowości musi uwzględniać rzeczywiste czasy cykli: 15-minutowy cykl mieszania w rzeczywistości zajmuje 20–25 minut, wliczając w to ładowanie, rozładowywanie i czyszczenie.
Podstawowa zasada doboru rozmiaru: objętość, nie waga
Mieszalniki wstęgowe są wymiarowane według objętości roboczej, a nie masy partii – ale to właśnie masa jest śledzona w harmonogramach produkcji. Pomostem między tymi dwiema wartościami jest gęstość nasypowa, która jest źródłem większości błędów wymiarowania. Mieszalnik, który wydaje się mieć prawidłowe wymiary dla 2000 kg gęstego proszku mineralnego, będzie znacznie zaniżony dla 2000 kg lekkiej, napowietrzonej mąki.
- Zdefiniuj docelową wagę partii: (w kg lub funtach).
- Określ gęstość objętościową: (kg/m³ lub lb/ft³) materiału w stanie zmieszanym i osiadłym.
- Oblicz potrzebną objętość roboczą: Masa partii ÷ Gęstość nasypowa = Objętość robocza.
- Zastosuj współczynnik wypełnienia: Objętość robocza ÷ Docelowy współczynnik wypełnienia (0,6–0,7) = Wymagana całkowita objętość naczynia.
- Wybierz najbliższy standardowy model który pomieści tę objętość.
Dlaczego zakres wypełnienia 40–80% ma decydujące znaczenie
Zakres napełnienia 40–80% to zakres roboczy, w którym mieszadła wstęgowe generują efektywne mieszanie konwekcyjne. Poniżej 30–40% napełnienia wstęgi obracają się w powietrzu; powyżej 80% napełnienia materiał ogranicza cyrkulację i tworzy martwe strefy.
Tabela 1: Odniesienie do wyboru objętości mieszacza wstęgowego (standardowe modele Shenyin)
| Model | Całkowita objętość (m³) | Objętość robocza (l) | Waga partii (500 kg/m³) | Silnik (kW) |
|---|---|---|---|---|
| KOMENTARZ-0.1 | 0,1 | 30–60 | 15–30 kg | 2.2 |
| KOMENTARZ-1 | 1.0 | 300–600 | 150–300 kg | 11 |
| KOMENTARZ-5 | 5.0 | 1500–3000 | 750–1500 kg | 37 |
| KOMENTARZ-10 | 10,0 | 3000–6000 | 1500–3000 kg | 55 |
Dopasowanie wolumenu do przepustowości: rzeczywistość czasu cyklu
Przepustowości produkcji w kg/godzinę nie można przeliczyć na wielkość partii bez uwzględnienia realistycznych czasów cykli (załadunek, mieszanie, rozładunek, czyszczenie). Przy 15-minutowym czasie mieszania, cały cykl może realnie zająć 25–35 minut.
Tabela 2: Macierz decyzyjna wyboru objętości
| Scenariusz produkcji | Współczynnik wypełnienia | Priorytet |
|---|---|---|
| Pojedynczy produkt, stała gęstość | 60–70% | Efektywność |
| Częste partie częściowe | 40–60% | Możliwości niskiego poziomu |
| Proszki o niskiej gęstości, napowietrzone | 60–75% | Większy statek |
Często zadawane pytania
Czy mogę używać blendera wstęgowego z wydajnością 100%?
Nie. Mieszalniki wstęgowe nie powinny przekraczać 80% całkowitej objętości zbiornika. Praca przy 100% napełnieniu skutecznie przekształca blender w zbiornik magazynowy z minimalnym mieszaniem.