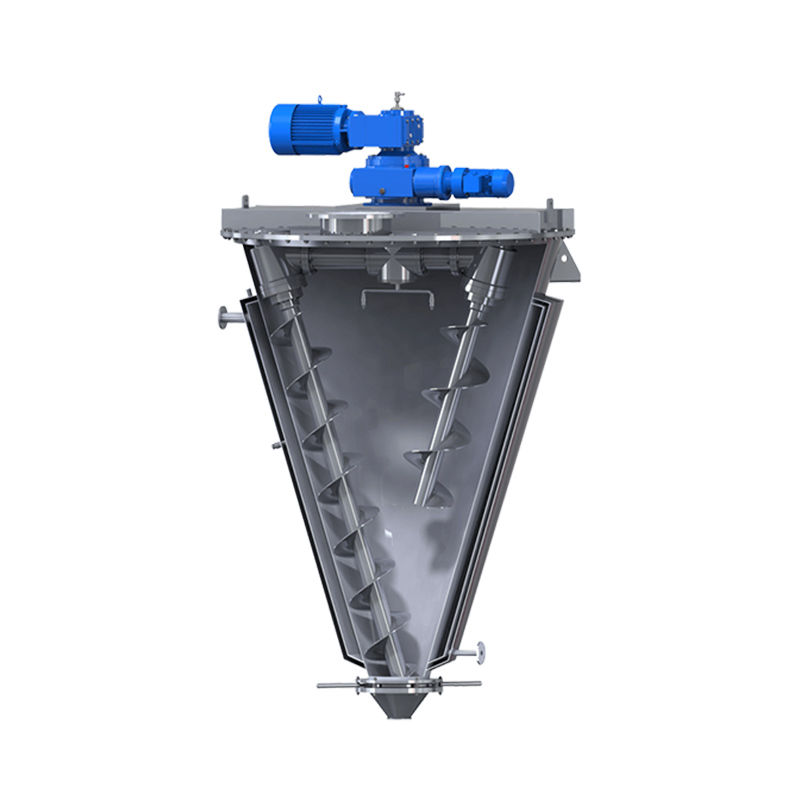
 Konisk skrueblander
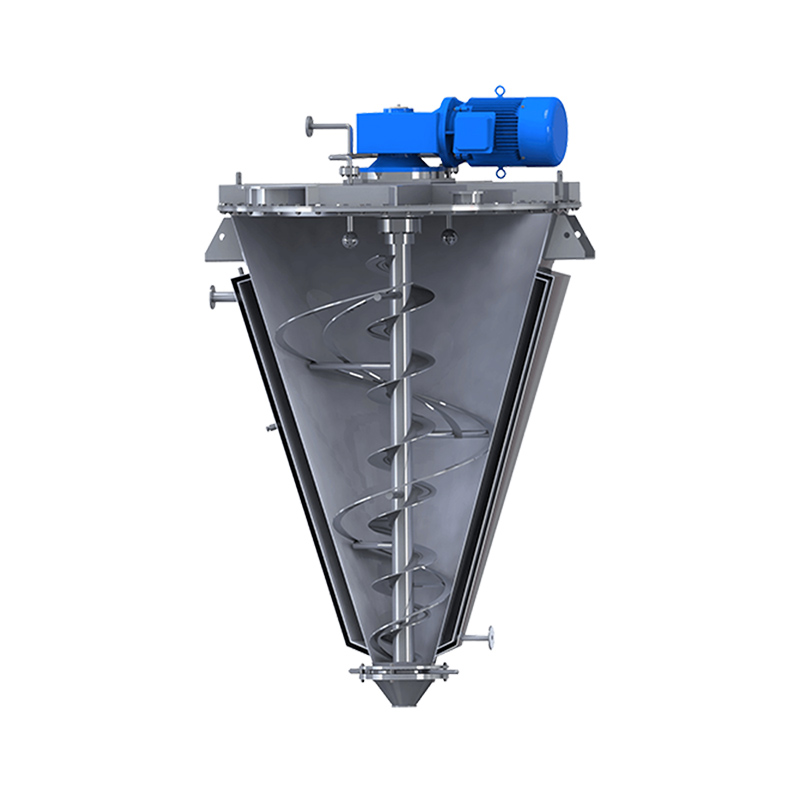 Konisk skruebelteblander
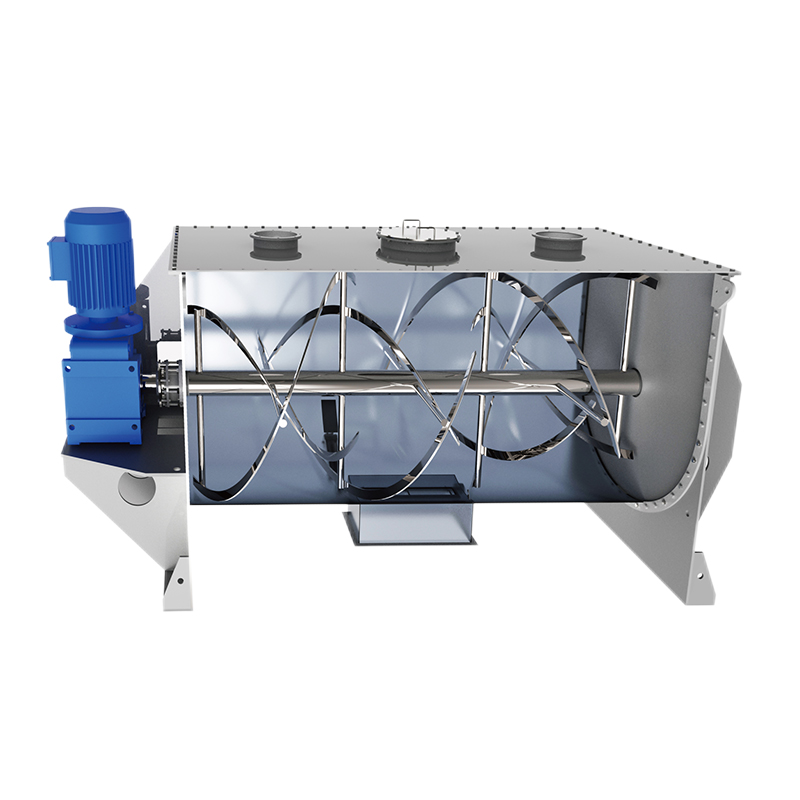 Båndblander
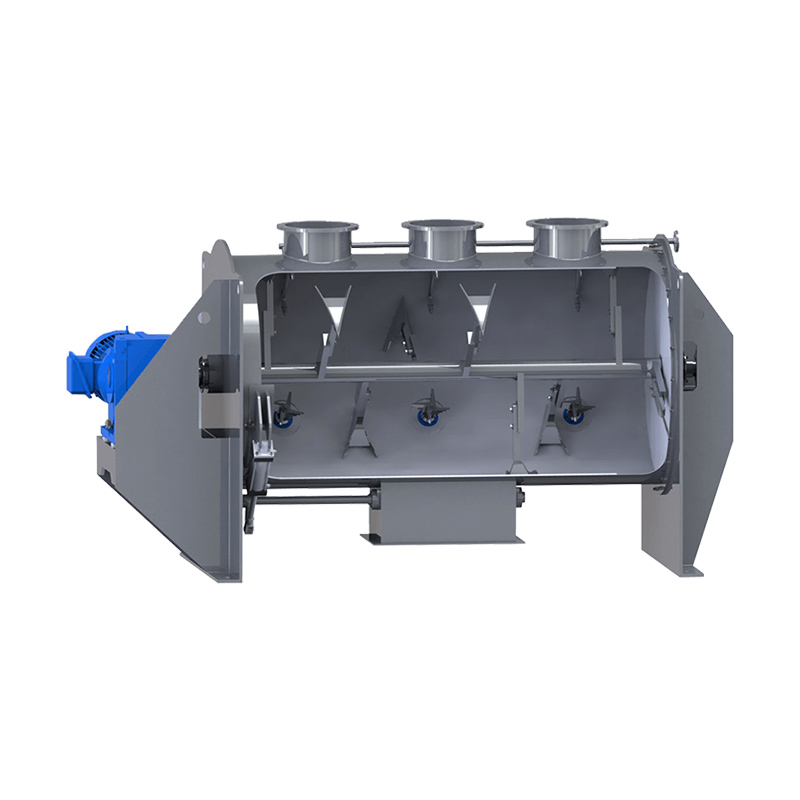 Plog-saks blandemaskin
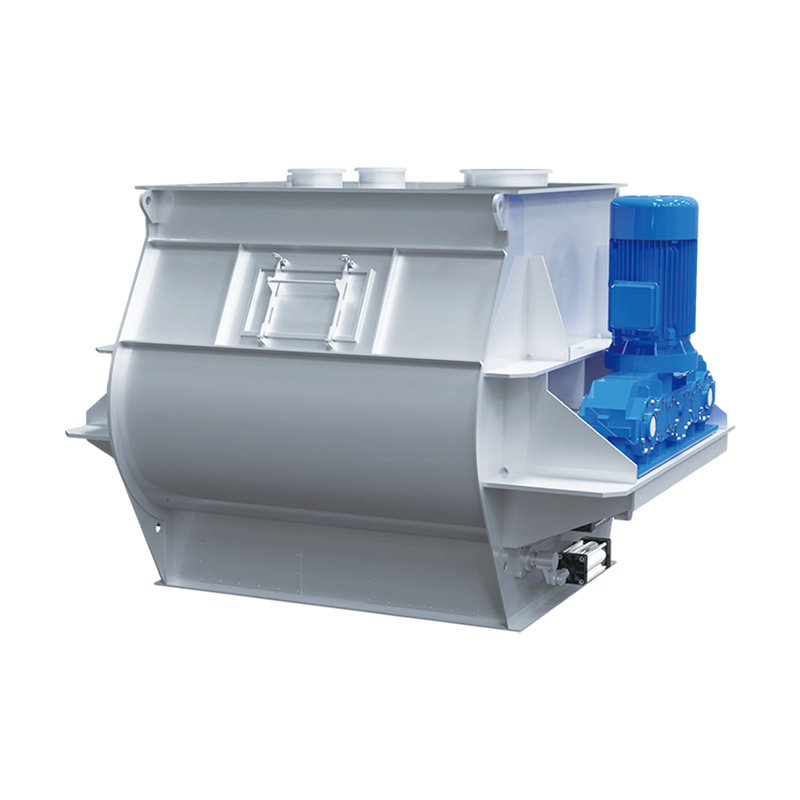 Dobbeltaksel padlemikser
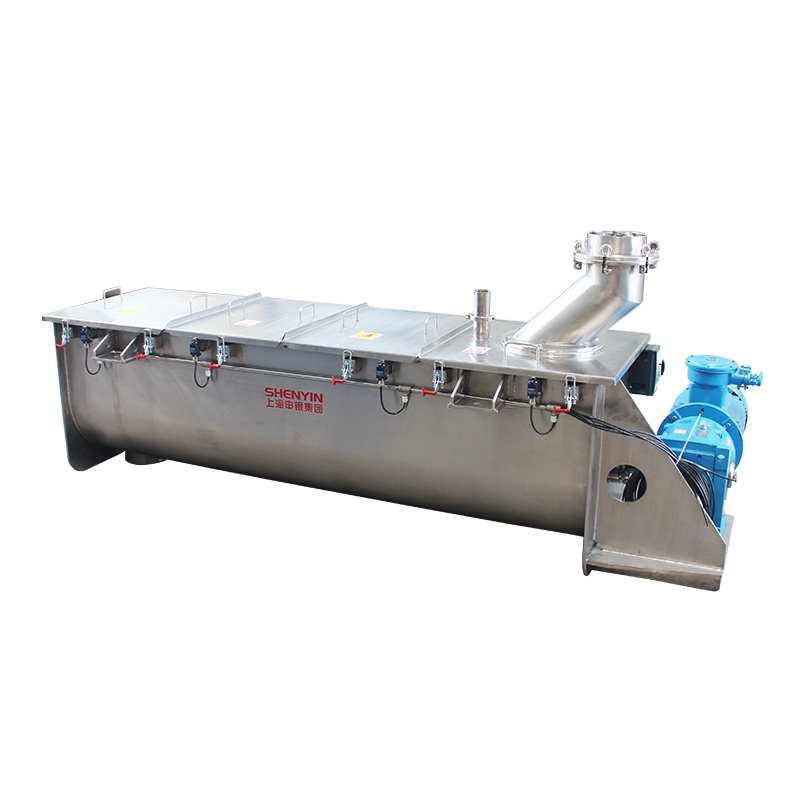 CM-serien blandebatteri


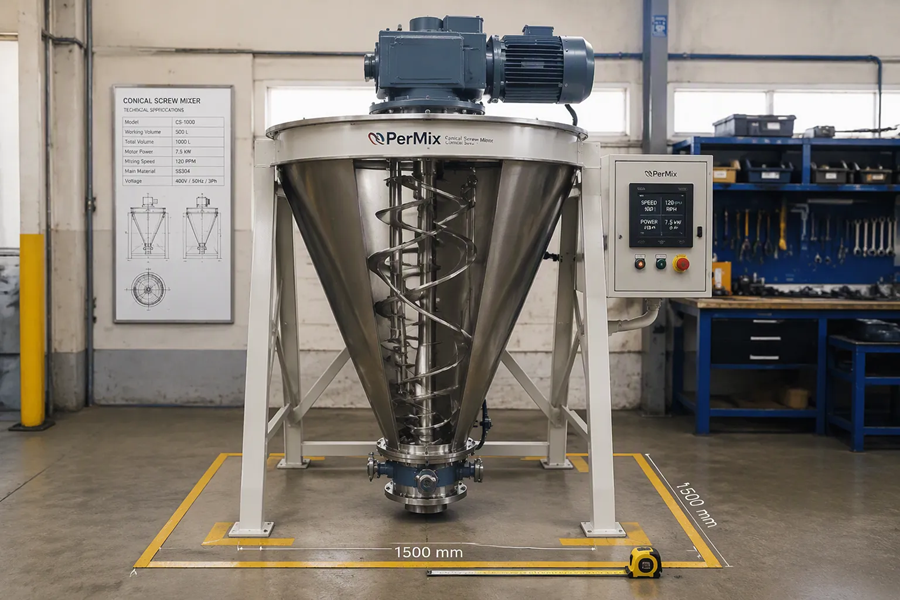
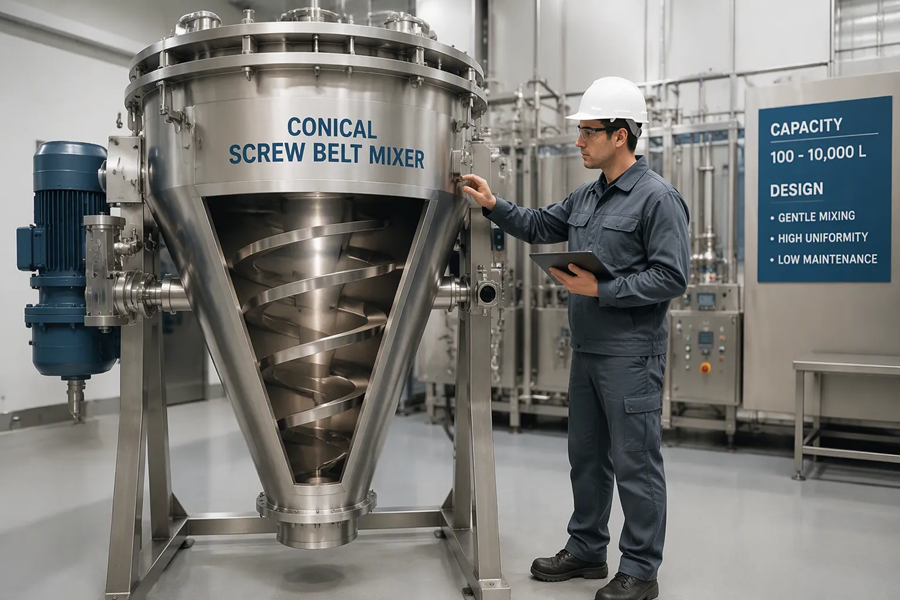
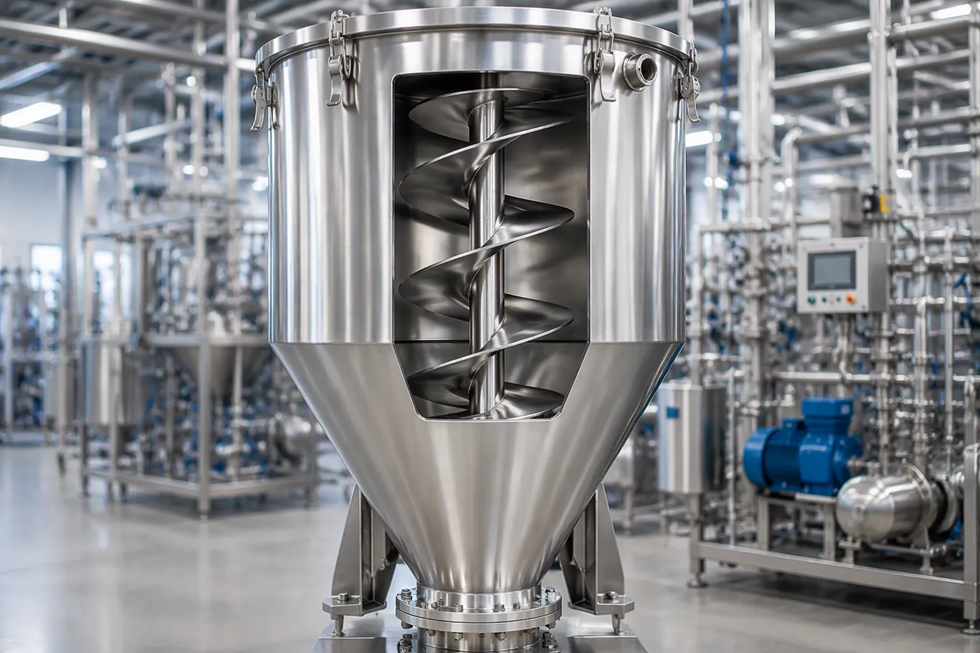
Hvilket tilpasset tilbehør og konfigurasjoner er tilgjengelig for produksjon av koniske skruebåndblandere under spesielle forhold?
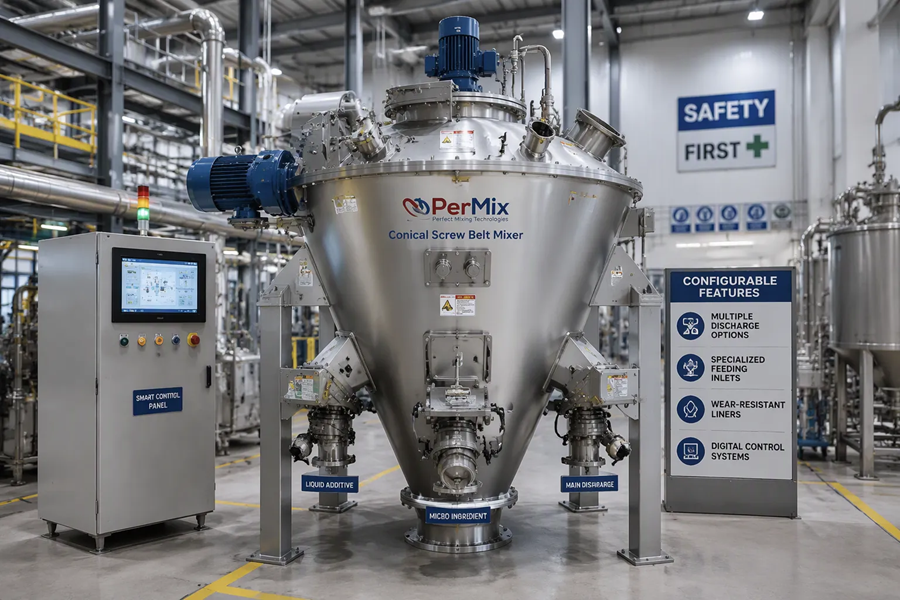
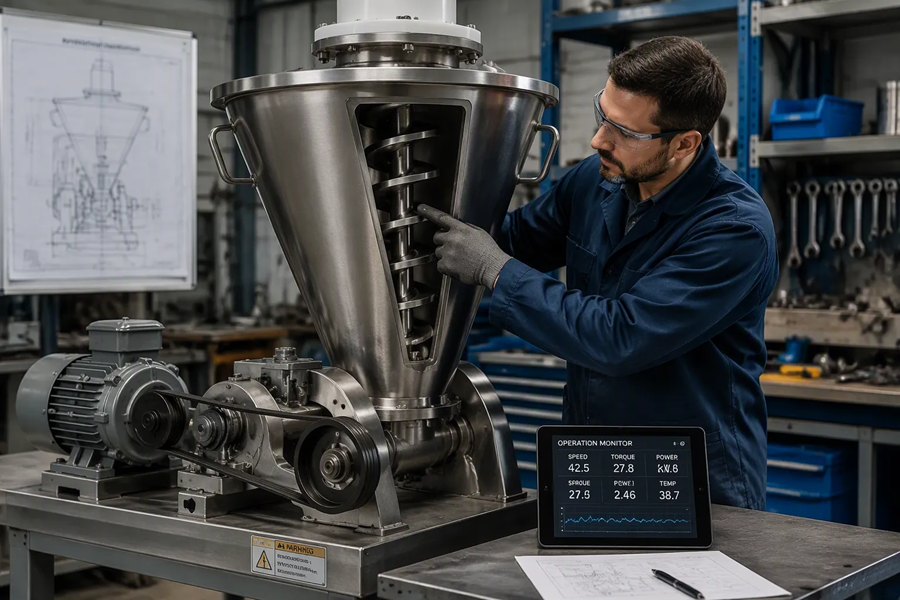
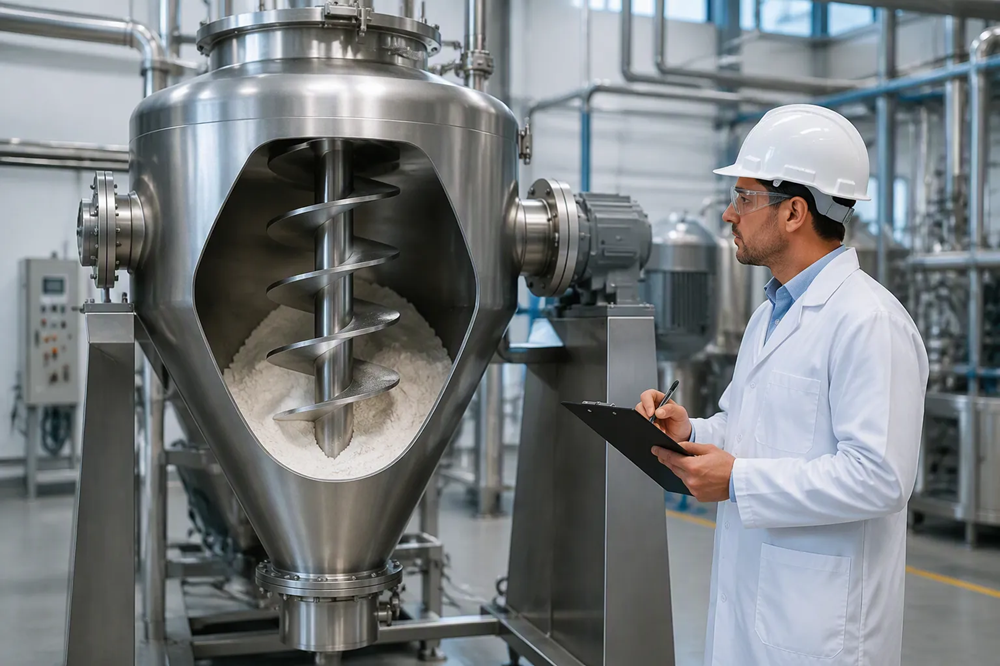
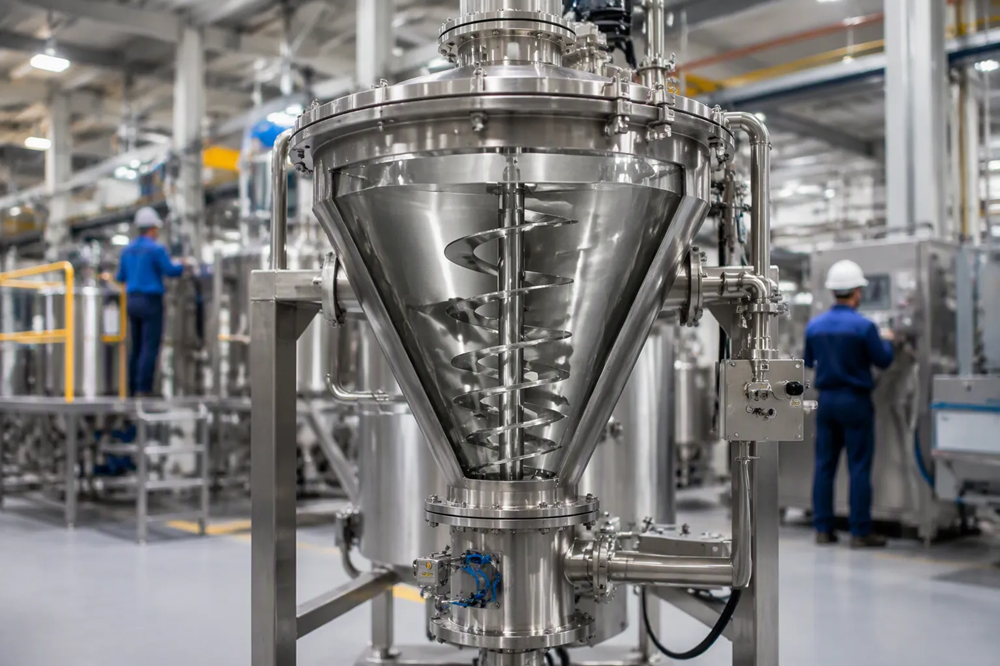
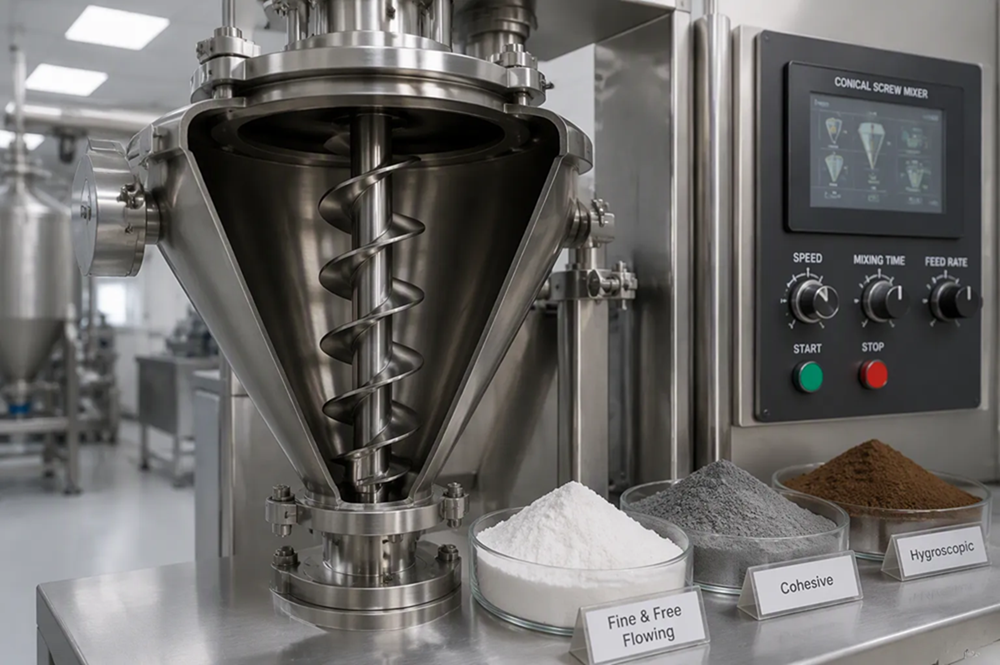
Koniske skruebåndblandere har plass til et bredt spekter av tilpasset tilbehør og konfigurasjoner for spesielle produksjonsforhold. Operatører kan legge til volumetriske eller gravimetriske matere, utløpsventiler, sprøytedyser og slitesterke foringer. Prosessspesifikke konfigurasjoner inkluderer oppvarming, kjøling, vakuumtørking, hygieniske CIP-design og eksplosjonssikre elektriske systemer. Disse alternativene støtter slitende, høytemperatur-, korrosive, hygieniske og eksplosive miljøer. Å velge riktig blanding krever vurdering av materialegenskaper, prosessmål og ytelseskrav. Tilpassede design kan også tilpasses eksisterende anleggsoppsett og automatiseringssystemer. En riktig tilpasset Konisk skrueblander forbedrer holdbarhet, sikkerhet og effektivitet i alle blandeprosesser. Produsenter tilbyr skreddersydde løsninger, men utvalgsfaktorene avgjør langsiktig pålitelighet og produktivitet.
Viktige konklusjoner
- Tilpass din konisk skrueblander med matere, ventiler og sprøytedyser som matcher materialflyten din.
- Beskytt mot slitasje og korrosjon med herdede skruer i rustfritt stål og polerte overflater.
- Kontroller temperatur og trykk med varme-, kjøle- eller vakuumsystemer for sensitive pulver.
- Sørg for sikkerhet i farlige områder med eksplosjonssikre sertifiseringer som ATEX, IECEx eller NFPA 70 NEC.
- Oppretthold hygiene med rene design og glatte overflater for å forhindre kontaminering.
Tilpasset tilbehør for koniske skruebåndblandere
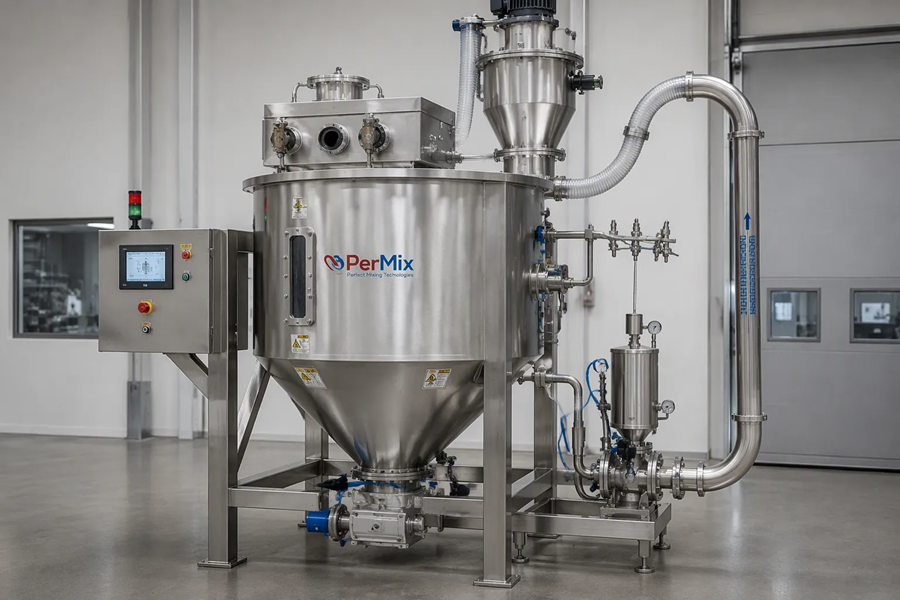
En konisk skruebåndblander fungerer sjelden som en frittstående enhet. Produsenter bygger et bredt tilbehørsøkosystem rundt kjerneblandekaret. Disse tilleggene håndterer materialmating, utmating, væsketilsetning og overflatebeskyttelse. Hvert tilbehør adresserer en spesifikk produksjonsutfordring. Kjøpere som forstår disse alternativene, kan spesifisere en tilpasset konisk skrueblander som passer deres eksakte arbeidsflyt.
Matere, utløpsventiler og sprøytedyser
Matingssystemer bestemmer hvordan råmaterialer kommer inn i den koniske skruebåndblanderen. Enkeltskruematere passer til enkle, frittflytende pulvere. Dobbeltskruematere håndterer oversvømmelige eller dårligflytende ingredienser med større presisjon. BSP-matere tilbyr et kompakt alternativ for trange anleggsoppsett. Fullt integrert vakuumtransport flytter pulver pneumatisk fra lager til blanderinnløpet. Dette oppsettet støtter automatisert drift og reduserer manuell håndtering.
Utløpsdesign fortjener like stor oppmerksomhet. Lavkohesjonspulver i klasse 1–2 fungerer godt med gravitasjonsrenner, enkle rotasjonsventiler, skruematere og belter. Disse materialene trenger minimal omrøring. Kohesive pulver i klasse 3–4 krever mer nøye konstruksjon. Operatører trenger ofte skruer med riktig stigning, klaring og ventilasjon. Omrørte trakter eller levende bunner over materne forhindrer buing og støt. Nøye justerte vibrasjonstransportører og kontrollert lufting i traktene hjelper også. Tilfeldige trykkluftstøt har en tendens til å forårsake problemer snarere enn å løse dem.
Valg av ventil påvirker arbeidskraft og renslighet. Manuelle sleideventiler koster mindre i starten. De er tregere og mer arbeidskrevende under produksjonen. Pneumatiske eller hydrauliske utløpsporter muliggjør rask og ren tømming. De integreres enkelt i automatiserte arbeidsflyter. En lobeventil montert nær bunnen av den lange skruen bidrar til å minimere døde hjørner under blanding. Alternative utløpsdesign inkluderer sommerfuglventiler, kuleventiler, stjerneformet utløp og sideutløp. Utløpstypen bør samsvare med pulverets strømningsatferd for å unngå variasjon fra batch til batch.
Sprayforstøvning og væsketilsetningsalternativer utvider prosesseringsfleksibiliteten. Dette tilbehøret introduserer bindemidler, smakstilsetninger eller løsemidler direkte i blandesonen. De støtter granulering, belegning og reaktive prosesser uten separat utstyr.
Shenying Group høyytelses konisk skruebåndblander Produktsiden illustrerer mange av disse tilbehørsalternativene i en ekte katalog. Siden viser hvordan matere, ventiler og sprøytesystemer kombineres til én konfigurert enhet.
Slitasjebestandige foringer og overflatebehandlinger
Slipende og etsende materialer angriper blandebatterioverflater over tid. Herdede skruer i rustfritt stål, som SS316, med polerte overflater reduserer oppbygging av rester og korrosjonsrisiko. Frekvensomformere justerer skruehastigheten, vanligvis 5–60 o/min. Motorer med høyere dreiemoment er nødvendig for tette eller klebrige materialer. Disse tiltakene forlenger levetiden og opprettholder jevn materialkontroll på tvers av mange partier.
Overflatebehandlinger beskytter den koniske skrueblanderen ytterligere. Polerte overflater, belegg og herdede kontaktdeler adresserer spesifikke slitasjemønstre. Den rette kombinasjonen avhenger av materialets hardhet, kjemiske reaktivitet og temperatur. En spesialtilpasset konisk skrueblander bygget med disse funksjonene gir pålitelig ytelse i krevende produksjonsmiljøer.
Konfigurasjoner for spesielle forhold
Spesielle produksjonsforhold krever mer enn et standard blandekar. Produsenter konfigurerer den koniske skrueblanderen med varme-, kjøle-, vakuum-, eksplosjonssikre og hygieniske systemer. Disse konfigurasjonene tar hensyn til temperaturfølsomhet, brennbart støv og strenge renholdsregler. Kjøpere som matcher disse alternativene til prosessen sin, får bedre holdbarhet, sikkerhet og effektivitet.
Oppvarmings-, kjøle- og vakuumsystemer
Temperaturkontroll er kritisk for sensitive pulver. En konisk skrueblander med varmekappe håndterer materialer som trenger varme under blanding. En konisk skrueblander med kjølekappe håndterer eksoterme reaksjoner eller varmefølsomme ingredienser. Driftstemperaturområdet for disse systemene strekker seg fra 40 til 140 grader Celsius. Kappetrykket når 0,3 MPa. Varmemedier inkluderer varmt vann, varmeoverføringsolje eller lavtrykksdamp. Kjølemedier inkluderer kaldt vann eller glykol. Disse systemene støtter også tørking og fukting. En konisk skruevakuumtørker, en type konisk skruebåndblander, fjerner fuktighet under redusert trykk.
Designvariasjoner er viktige for spesialiserte oppgaver. Enkeltkjegle- og dobbeltkjegledesign tjener ulike blandingsmål. Roterende spiralbeltealternativer forbedrer bevegelsen for kohesive eller fiberholdige materialer. Den spiralformede skruebevegelsen løfter materiale fra bunnen til toppen av kjeglen. Denne handlingen skaper en skånsom blanding med lav skjærkraft. Granulære materialer og skjøre produkter drar nytte av denne bevegelsen.
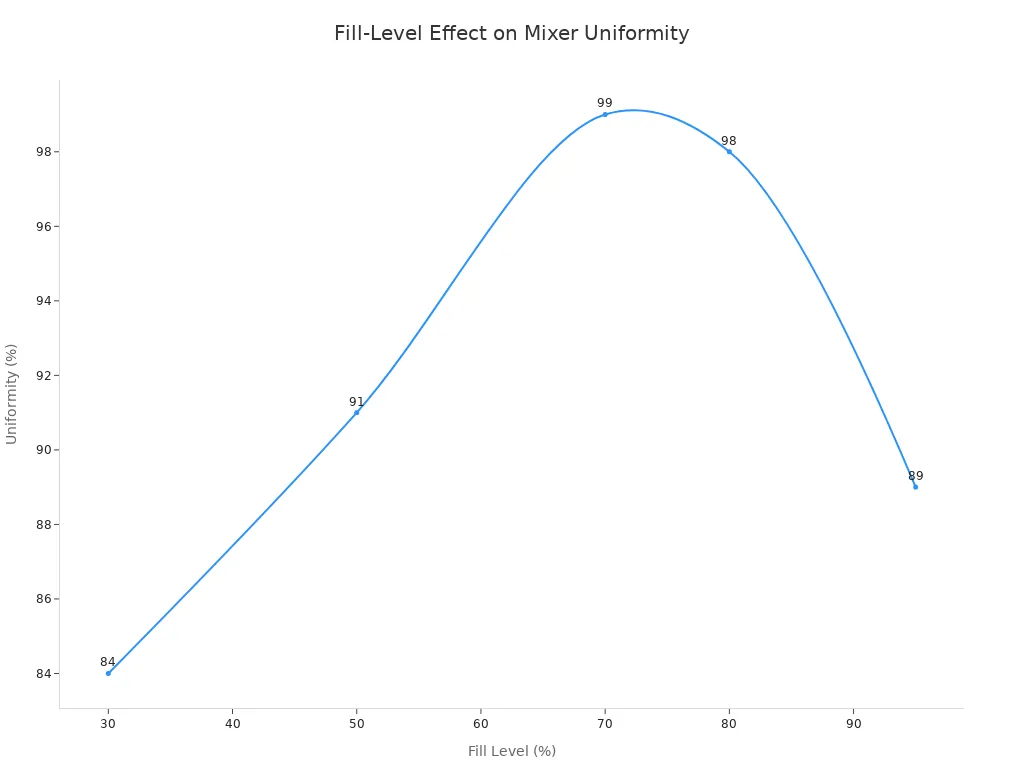
Krav til størrelse og kapasitet styrer den endelige konfigurasjonen. Standard blandekapasitet varierer fra 50 til 5000 liter. Blandemengden må fylle 30 til 80 prosent av det totale beholdervolumet. Fyllingsnivået påvirker ensartetheten. En fylling på 30 prosent gir 84 prosent ensartethet. En fylling på 70 prosent når 99 prosent ensartethet. En fylling på 95 prosent synker til 89 prosent ensartethet. Kjøpere beregner batchvolumet ved å dele det daglige produksjonsmålet på bulktetthet og sykluser per dag. Deretter deler de batchvolumet med 0,8 for minimum beholdervolum og med 0,3 for maksimum beholdervolum. Pilotforsøk bekrefter det endelige valget før fullskalakjøp.
Eksplosjonssikre og hygieniske design
Brennbart støv skaper reelle farer i kjemikalie-, mat- og fôrproduksjon. Eksplosjonssikre konfigurasjoner beskytter arbeidere og utstyr. ATEX, IECEx og NFPA 70 NEC er de viktigste sertifiseringssystemene. For støvholdige atmosfærer bruker ATEX sonene 20, 21 og 22. IECEx bruker beskyttelsesnivåene Da, Db og Dc. NEC-ekvivalenten er klasse II, divisjon 1 eller 2. ATEX er obligatorisk i EU. NFPA 70 NEC og OSHA NRTL gjelder i USA. IECEx er akseptert internasjonalt. Disse sertifiseringene sikrer at den koniske skrueblanderen fungerer trygt i farlige områder.
Hygieniske design brukes til mat, legemidler og fôr. Rengjøringssystemer, polerte overflater og forbedret inneslutning reduserer risikoen for forurensning. Et hygienisk design fremskynder også overgangen mellom batcher. Disse funksjonene er viktige når de koniske skrueblanderne håndterer flere oppskrifter per dag.
Viktige faktorer å vurdere når du velger en konisk skrueblander
Flere viktige faktorer å vurdere når du velger en konisk skrueblander inkludere materialoppførsel, prosesskrav og utladningsmetode. Ingeniører må også gjennomgå produksjonsbehov. Feil samsvar forårsaker segregering eller overdreven slitasje.
Vurdering av material- og prosessbehov
Materialkompatibilitet starter med partikkelstørrelse, bulktetthet, fuktighet og flyteevne. En Carr-indeks over 25 signaliserer dårlig flyt. Fuktighet kan lage klumper på blandeveggene, så testing etter fuktighetseksponering er viktig. Skjærtesting i henhold til ASTM D6128 er best for kohesive pulvere.
| Betingelse | Hovedprioritet |
|---|---|
| Slipende | Knivportventil; butterflyventiler svikter med fint pulver |
| Etsende | SUS316L kontaktflater; verifiser materialsertifikater |
| Høy temperatur | Gjennomgang av varme-/kjølekappe med trykkbeholder |
| Hygienisk | Ventiler uten dødrom; Ra ≤ 0,6/0,4 μm overflater |
| Eksplosiv | Eksplosjonssikker motor og styring med ATEX/UL-klassifiseringer |
Disse prioriteringene legger til 2–4 uker for kappene og 80–110 dager for eksplosjonssikre kontroller. De er også viktige faktorer å vurdere når du velger en konisk skrueblander.
Samarbeid med produsenter for skreddersydde løsninger
Kjøpere bør stille detaljerte spørsmål om skruebevegelse, vakuumområde, ventilalternativer og CIP-tilgjengelighet. Svarene former det tilpassbare designet og drivsystemene. Tydelige data om fuktighet, temperaturgrenser og batchtid fremskynder prosjekteringen.
Størrelses- og kapasitetskrav påvirker den riktige koniske skrueblanderen. Standard arbeidsvolum varierer fra 50 l til 5000 l. Blandemengden bør ligge mellom 30 % og 80 % av beholdervolumet. En fylling på 70 % når 99 % ensartethet, mens en fylling på 30 % når 84 %. Disse størrelses- og kapasitetskravene bestemmer blandekapasiteten.
Enheten må passe til nedstrøms utstyr. Homogenitet tar 5–15 minutter. Koniske skrueblandere håndterer granulære og skjøre materialer skånsomt. Operatører velger koniske skrueblandere for mat-, kjemikalie- og farmasøytiske miljøer. En sideavlaster eller pneumatisk utløpsventil passer til eksisterende anleggsoppsett.
Materialkompatibilitet for blandeprosessen din
Materialkompatibilitet for blandeprosessen din begynner med en nærmere titt på selve pulveret. Partikkelhardhet, kjemisk reaktivitet, fuktighetsinnhold og temperaturfølsomhet former alle den endelige utstyrsspesifikasjonen. Disse egenskapene styrer valget av foringer, overflatebehandlinger og kontaktmaterialer. En konisk skrueblander som ignorerer disse signalene vil slites raskere, forurense partier eller svikte under belastning. Ingeniører som behandler materialkompatibilitet som en designinngang snarere enn en ettertanke, beskytter både produktkvalitet og utstyrets levetid.
Valg av konisk skrueblander for slipende eller etsende materialer
Slipepulver sliper bort skruer, vingevinger og beholdervegger. Herdede skruer i rustfritt stål, som SS316, motstår denne slitasjen og beholder geometrien sin gjennom mange partier. Polerte overflater reduserer ytterligere oppbygging av rester og reduserer korrosjonsrisikoen. Når du velger en konisk skrueblander For korrosive oppgaver bør kjøpere spesifisere SUS316L kontaktflater og bekrefte materialsertifikater før forsendelse. Disse valgene er direkte knyttet til holdbarhet og blandeytelse over maskinens levetid.
Tilpasse konfigurasjoner til temperatur- og hygienekrav
Temperatur- og hygienekrav presser konfigurasjonsvalg i forskjellige retninger. En konisk skrueblander med varme- eller kjølekappe håndterer materialer som trenger varme- eller varmefjerning under blanding. Driftsområdet spenner fra 40 til 140 grader Celsius, og kappens designtrykk når 0,3 MPa. Hygieniske krav krever dødromsfrie ventiler og polerte overflater med ruhet på eller under Ra 0,6 eller 0,4 mikrometer. Tabellen nedenfor kobler hvert krav til dens viktigste spesifikasjon.
| Kreve | Nøkkelspesifikasjon |
|---|---|
| Høy temperatur | Gjennomgang av varme- eller kjølekappe, trykkbeholder |
| Hygienisk | Ventiler uten dødrom, Ra ≤ 0,6/0,4 μm overflater |
| Etsende | SUS316L kontaktflater, materialsertifikater |
En konisk skruebåndblander tilbyr mange tilbehørs- og konfigurasjonsvalg. Matere, utløpsventiler, sprøytedyser og slitesterke foringer håndterer materialflyt og overflatebeskyttelse. Oppvarmings-, kjøle-, vakuum-, eksplosjonssikre og hygieniske design håndterer spesielle produksjonsforhold. Disse alternativene forbedrer holdbarhet, effektivitet og sikkerhet. Materialkompatibilitet veileder hvert valg. En konisk skrueblander med riktige foringer og overflater varer lenger og rengjør raskere. Å velge riktig konisk skrueblander betyr å matche funksjoner til produksjonsbehov.
Vanlige spørsmål
Hvilket tilbehør kan forbedre mating og utmating i en konisk skrueblander?
Enkeltskrue-, dobbeltskrue- og BSP-matere håndterer forskjellige pulverstrømningsatferder. Vakuumtransport støtter automatisert drift. Utløpsalternativer inkluderer manuelle skyveventiler, pneumatiske porter, lobeventiler, butterflyventiler og sideutløp. Dette tilbehøret matche materialets flytklasse og redusere døde hjørner under blanding.
Hvordan støtter varme- og kjølekapper spesielle produksjonsforhold?
Varme- og kjølekapper opprettholder temperaturer fra 40 til 140 grader Celsius. Kappetrykket når 0,3 MPa. Varmt vann, varmeoverføringsolje eller lavtrykksdamp gir varme. Kjølt vann eller glykol gir kjøling. Disse systemene støtter også tørking og fukting for sensitive pulver.
Hvilke sertifiseringer gjelder for eksplosjonssikre koniske skrueblandere?
ATEX, IECEx og NFPA 70 NEC er de viktigste sertifiseringssystemene. ATEX bruker sonene 20, 21 og 22 for støvfylte atmosfærer. IECEx bruker beskyttelsesnivåene Da, Db og Dc. NEC-ekvivalenten er klasse II, divisjon 1 eller 2. Disse klassifiseringene sikrer sikker drift i farlige områder.
Hvordan påvirker fyllingsnivået blandingens jevnhet?
Fyllingsnivået påvirker ensartetheten sterkt. En fylling på 30 prosent gir 84 prosent ensartethet. En fylling på 70 prosent når 99 prosent ensartethet. En fylling på 95 prosent faller til 89 prosent ensartethet. Operatører bør holde batchbelastningen mellom 30 og 80 prosent av beholdervolumet for konsistente resultater.
Hvorfor er materialkompatibilitet viktig når man velger riktig konisk skrueblander?
Partikkelhardhet, kjemisk reaktivitet, fuktighet og temperaturfølsomhet styrer utstyrsspesifikasjonene. Slipepulver trenger herdede skruer i rustfritt stål og polerte overflater. Korrosjonspåvirkning krever SUS316L-kontaktflater med verifiserte sertifikater. Hygieniske applikasjoner krever ventiler uten dødrom og overflateruhet på eller under Ra 0,6 eller 0,4 mikrometer. Riktig materialtilpasning beskytter holdbarhet, effektivitet og sikkerhet.