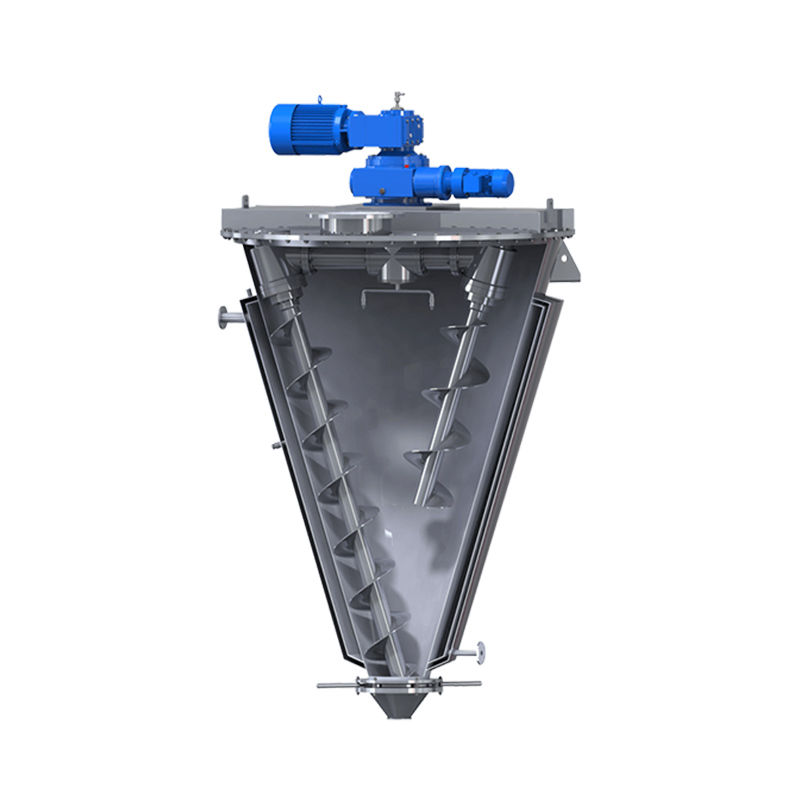
 Konisk skrueblander
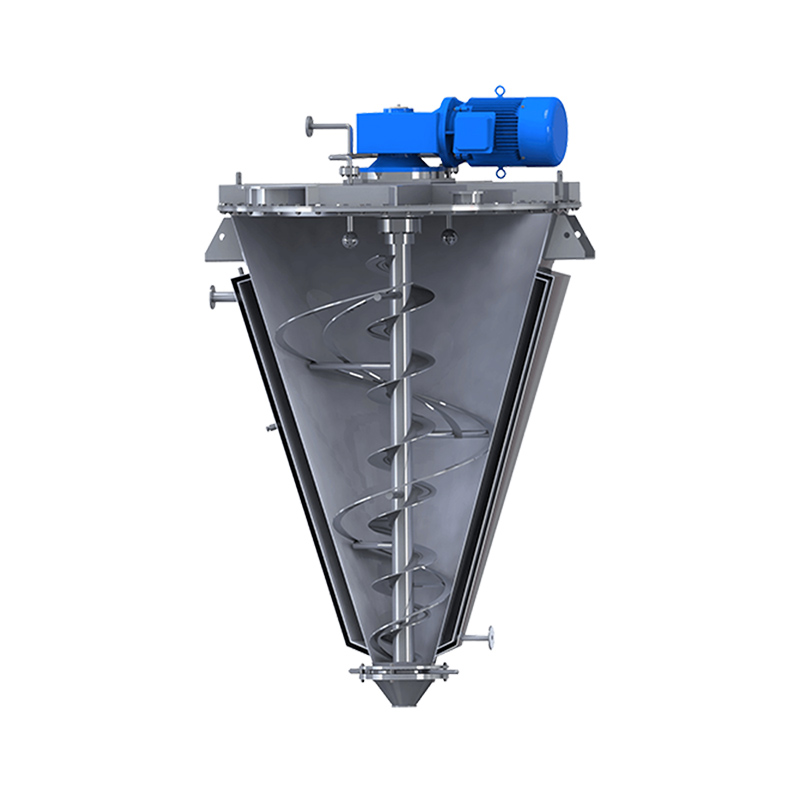 Konisk skruebælteblander
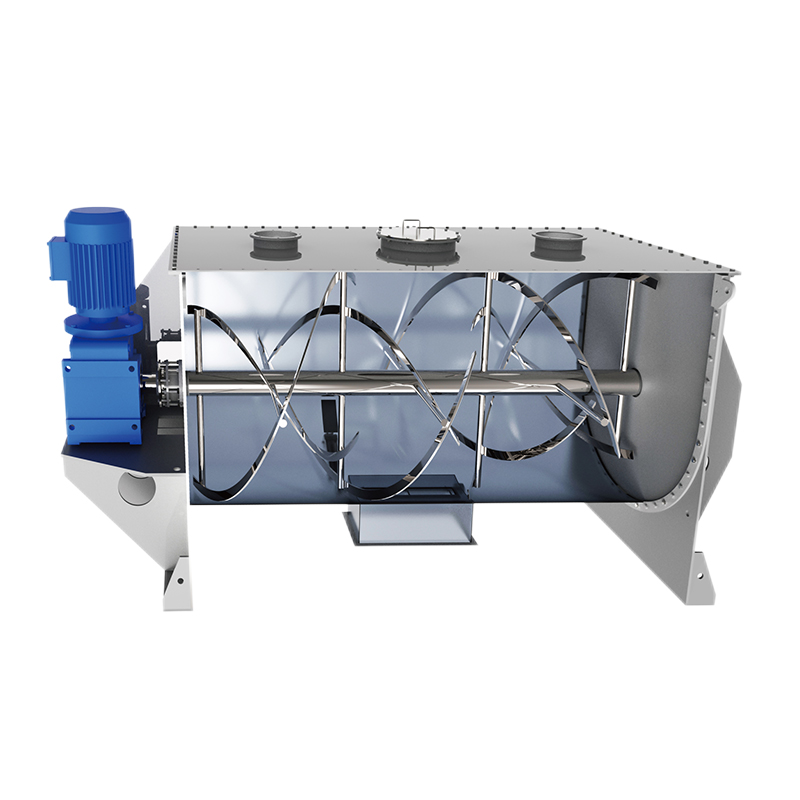 Båndblender
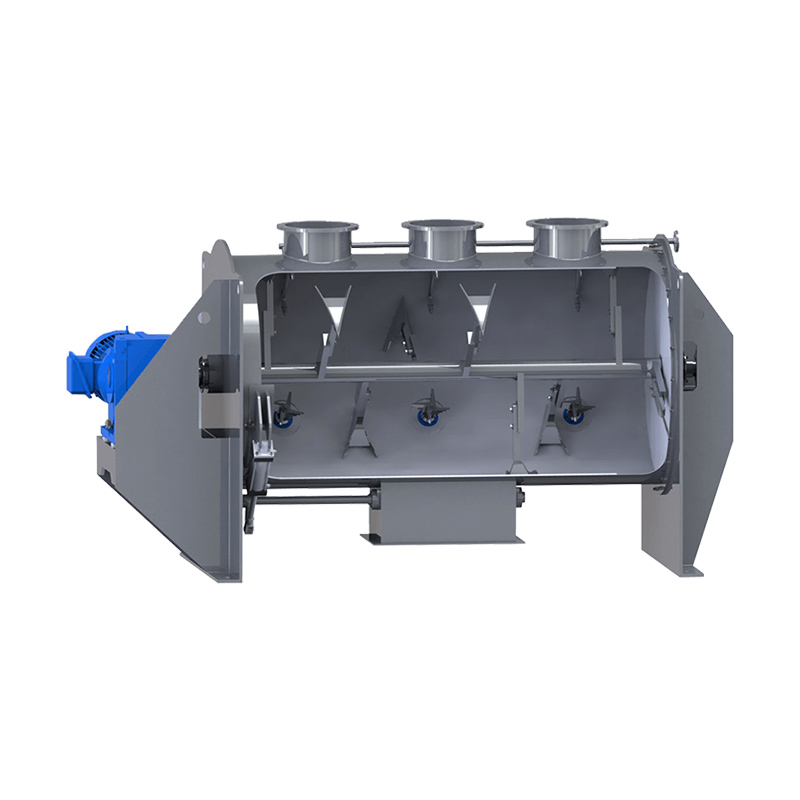 Plov-saks blandemaskine
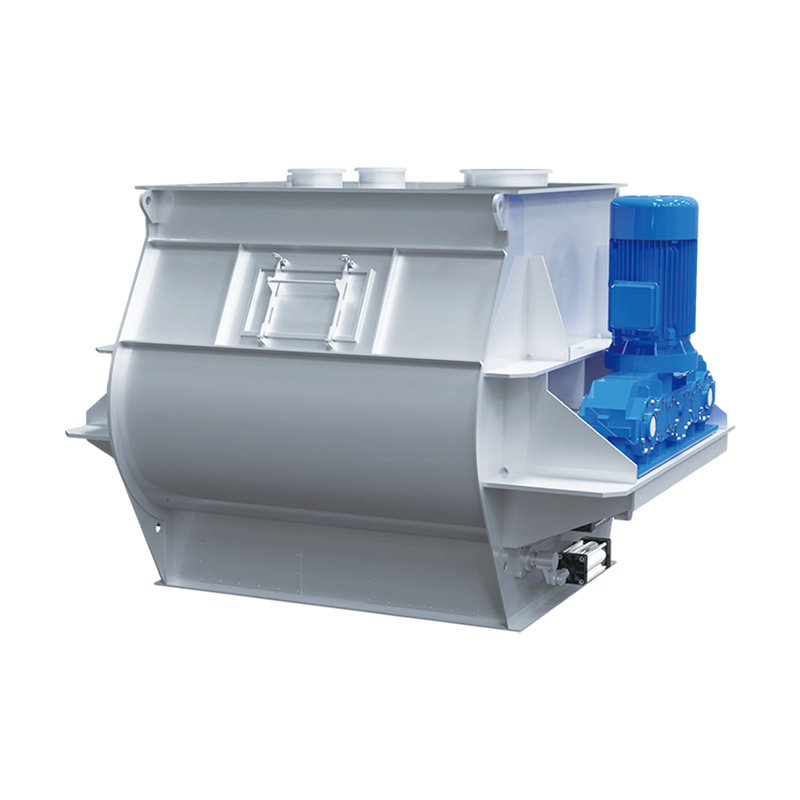 Dobbeltaksel padleblander
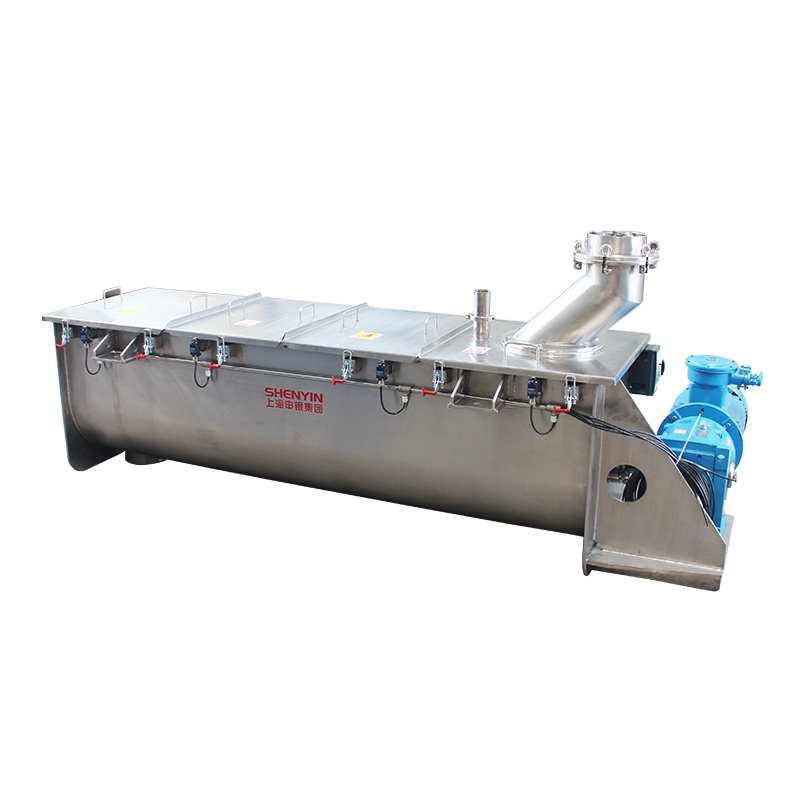 CM-seriens mixer


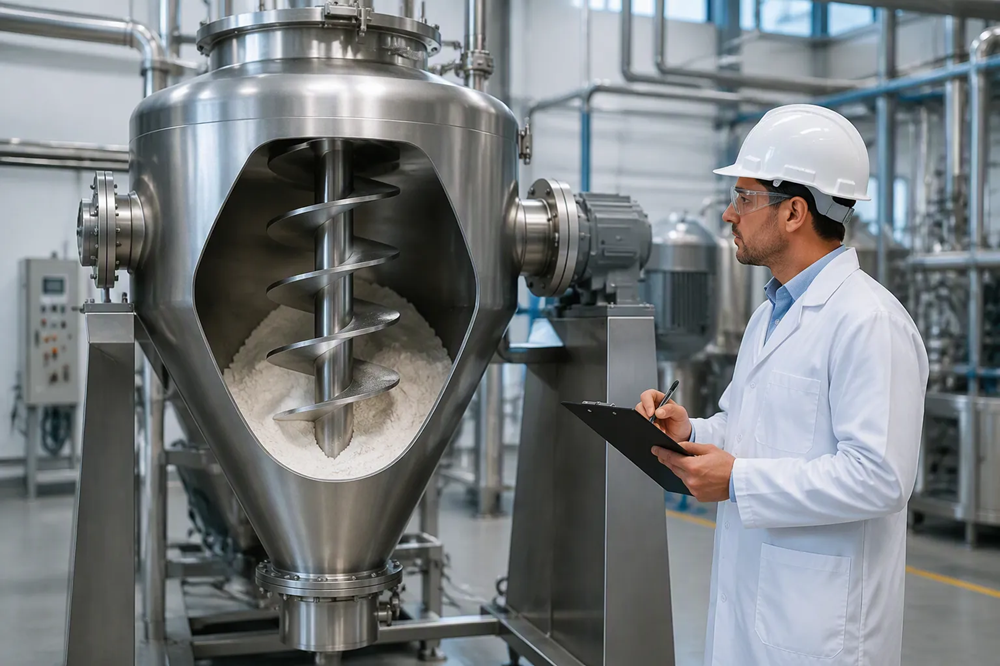
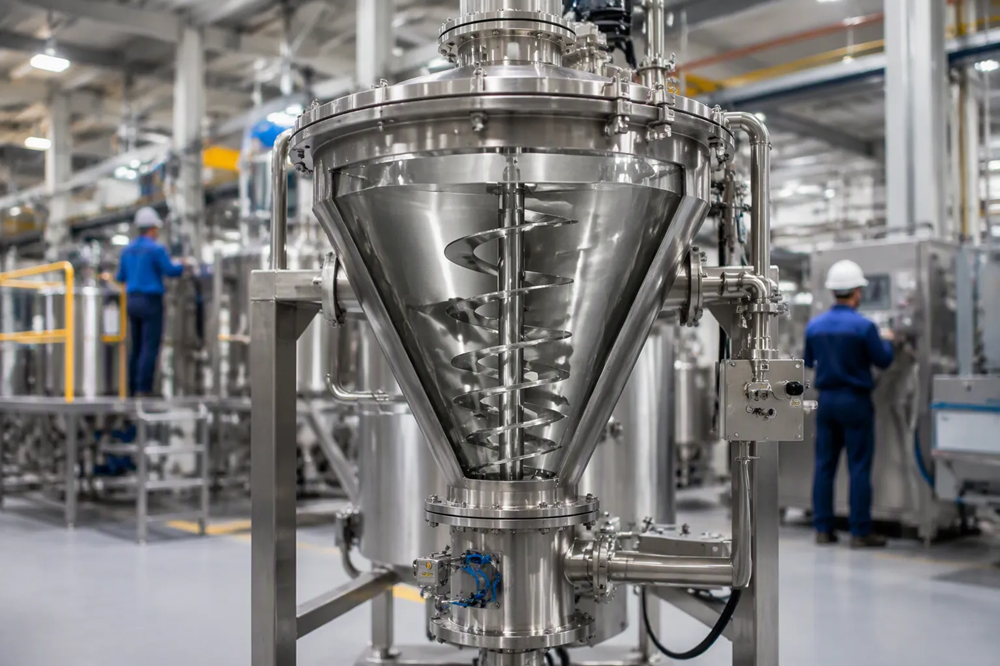
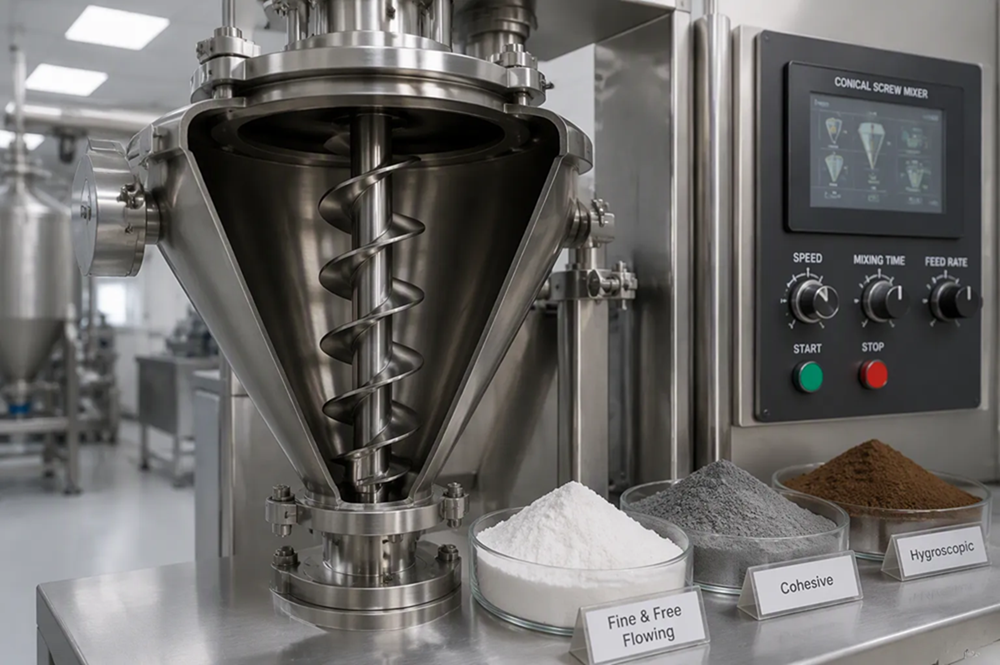
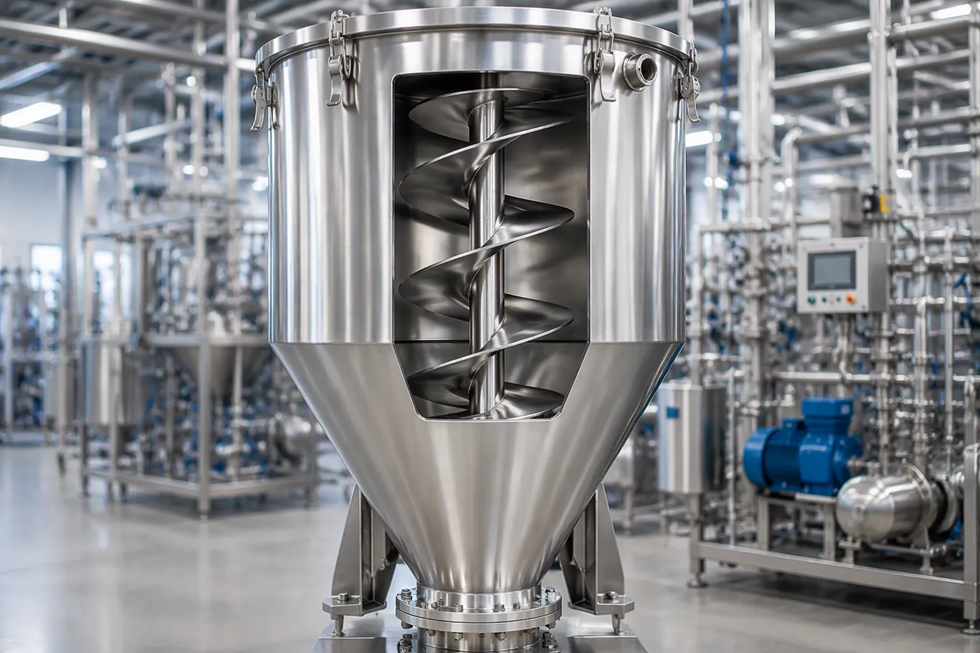
Hvilke vigtige tekniske parametre skal du vurdere, når du anskaffer en konisk sneglebåndsblander?
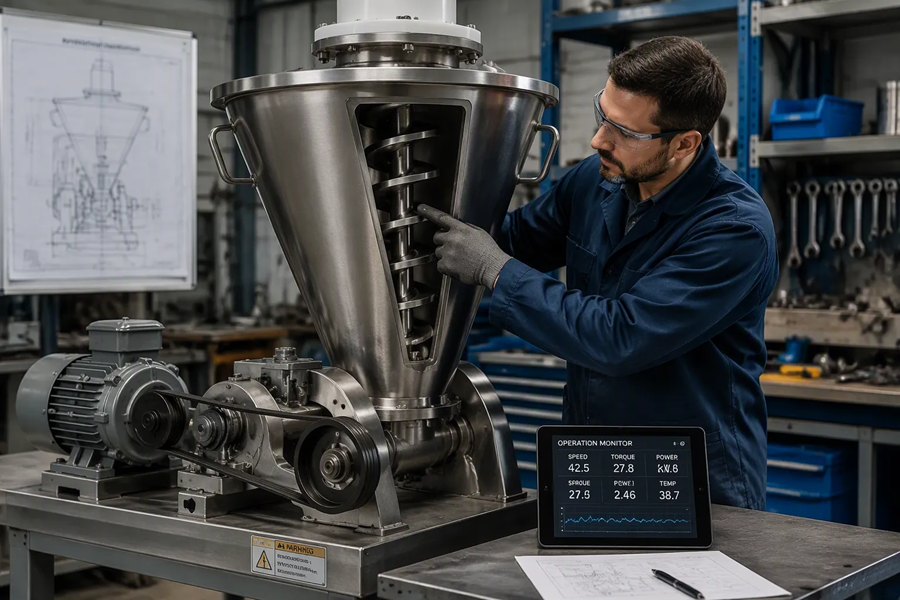
Jeg vurderer fem tekniske parametre ved anskaffelse af en konisk skruebåndblander: kapacitet, drivmekanik, materialekompatibilitet, termisk styring og udledningsmekanismer. Hver parameter påvirker direkte blandingskvalitet, cyklustid og samlede ejeromkostninger. Jeg verificerer disse, før jeg sammenligner tilbud. Jeg forklarer hver parameter nedenfor og afslutter med en praktisk tjekliste til udvælgelse.
Vigtige konklusioner
- Tjek mixerens kapacitet og drivkraft først. Dette sikrer, at den opfylder dine produktionsbehov uden at spilde plads eller energi.
- Vælg materialer og termiske kontroller, der passer til dit produkt. Dette forhindrer kontaminering og udstyrsfejl.
- Evaluer udledning, tætninger og ydelsesdata. Dette garanterer effektiv drift og blanding af høj kvalitet.
Kapacitet og drev af en konisk skruebåndblander
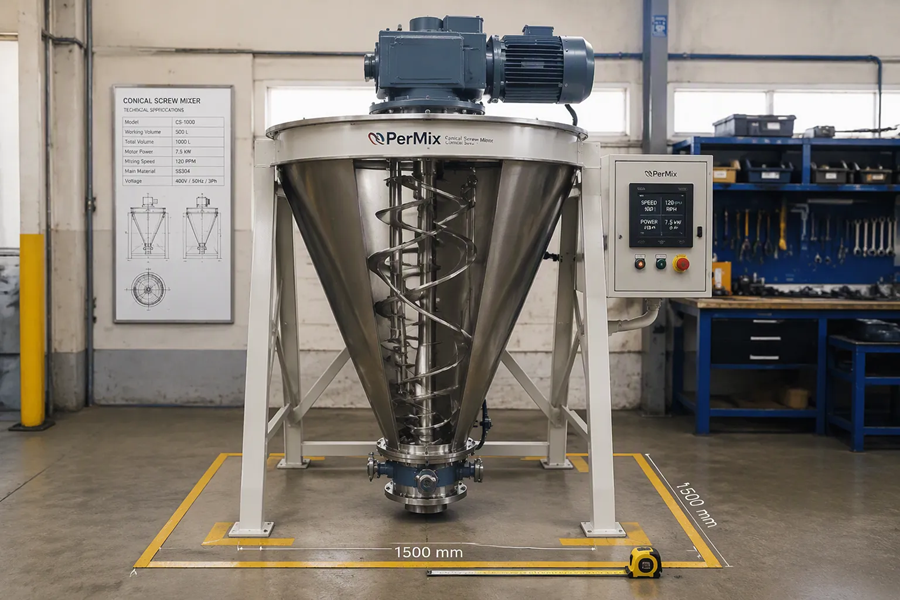
Når jeg vurderer en Konisk skruebælteblander, kapacitet og drivmekanisme danner grundlaget for min vurdering. Disse to faktorer styrer direkte, om maskinen kan opfylde mine produktionsmål uden at spilde gulvplads eller energi. At få begge dele rigtigt forhindrer dyre ombygninger under installation og daglig drift.
Arbejdsvolumen og fodaftryk
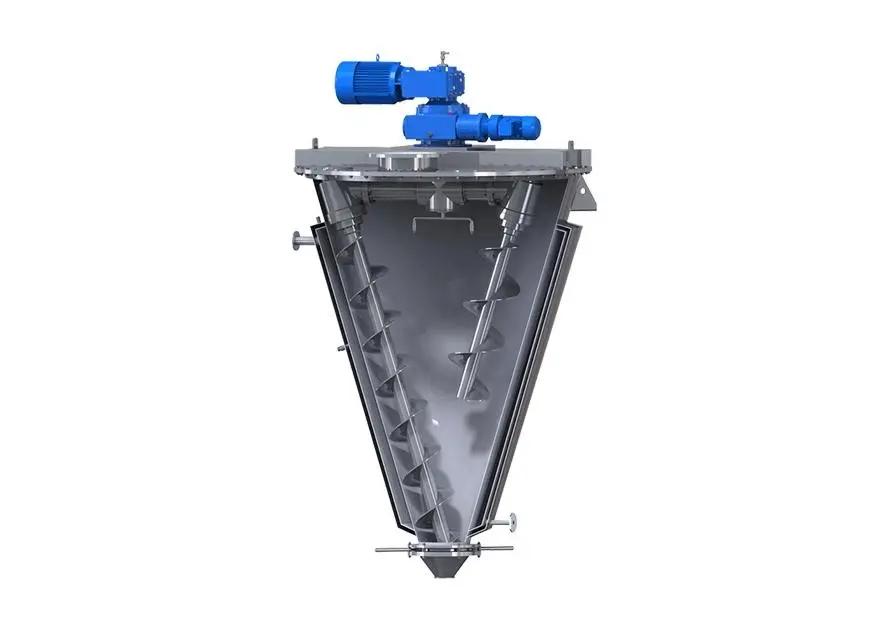
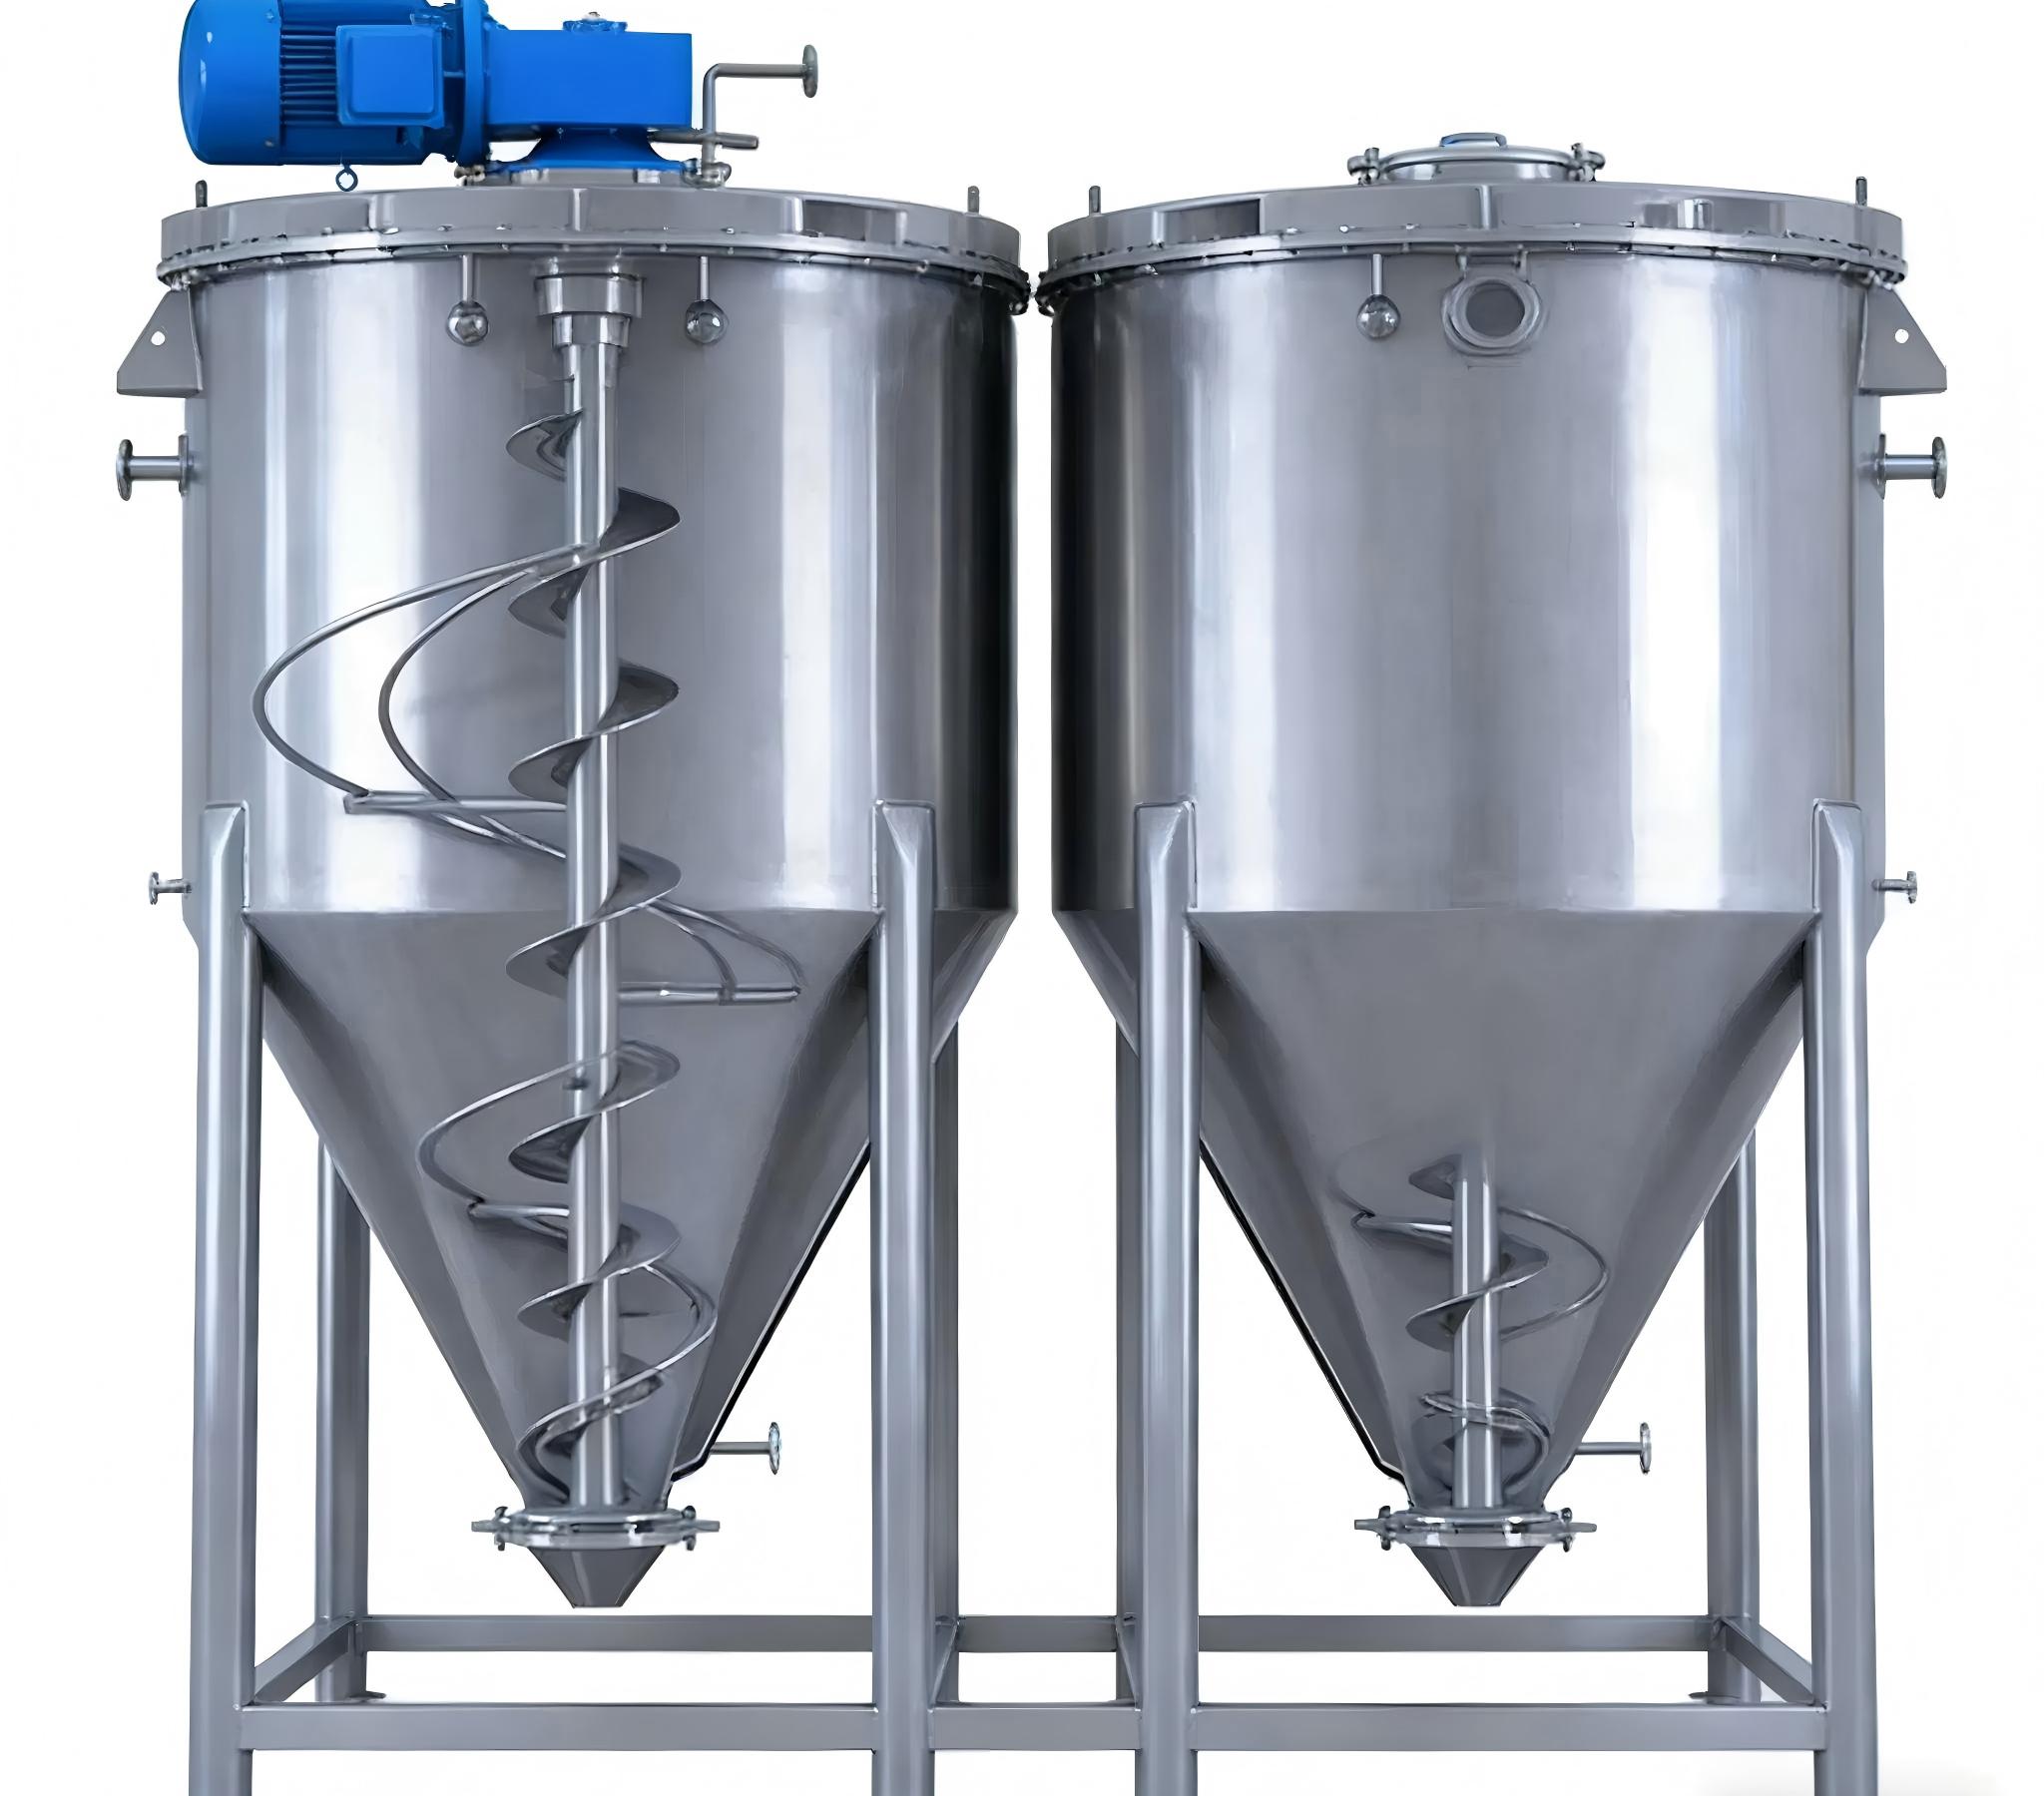
Beholderens samlede volumen og arbejdsvolumen kan ikke udskiftes. Arbejdsvolumen repræsenterer den brugbare batchstørrelse inde i blanderen. Det resterende loftrum tillader materialebevægelse og forhindrer overfyldning. Jeg bekræfter altid arbejdsvolumenområdet fra leverandøren. Laboratorieblandere håndterer 5 til 50 liter. Pilotskalaenheder varierer fra 50 til 500 liter. Til små produktionsserier ser jeg på modeller i området 300 til 1.000 liter. Mellemstore produktionsenheder håndterer 1.500 til 5.000 liter. Store produktionssystemer håndterer 6.000 til 20.000 liter. Brugerdefinerede industrielle designs kan nå 60.000 liter eller mere. Fodaftrykket vokser med kapaciteten. En 100-liters laboratorieenhed passer på en kompakt ramme med beskeden gulvplads. En 5.000-liters produktionsblander kræver et betydeligt gulvareal og en høj frihøjde. Jeg måler loftshøjden for læsseporte og snekkens planetariske bane. Blandeprincippet er baseret på snekkens rotation kombineret med orbital bevægelse omkring beholdervæggen. Denne dobbelte handling skaber effektiv cirkulation gennem den koniske form. Nogle designs bruger én lang og én kort skrue for at forbedre blandingen. Jeg verificerer dette arrangement til min applikation. Jeg planlægger også plads til vedligeholdelsesadgang omkring gearkassen, pakningerne og drivmotorens forbindelser.
Skruehastighed og motorkraft
Rumdensiteten bestemmer belastningen på drivlinjen. Tætte materialer som titandioxid kræver en mere robust skrue og en kraftigere motor til at løfte og cirkulere hver batch. Lette pulvere som aerosil kræver en skånsom håndtering for at forhindre støvfare eller overdreven luftning. Motoreffekten skaleres med det drejningsmoment, der kræves til det specifikke medie. For en 100-liters LaboratorieblanderJeg forventer en installeret effekt på omkring 5,5 kW. For en produktionsenhed på 5.000 liter når den øvre grænse 37 kW. Forholdet mellem batchvolumen og drivomkostninger er ikke lineært. En 500-liters mixer koster væsentligt mindre pr. liter end en 5.000-liters maskine. Større beholdere har brug for tykkere stålplader, tungere drivlinjer og stærkere støttestrukturer. Overdimensionerede motorer spilder elektrisk strøm under kontinuerlig drift. Underdimensionerede drev udsættes for overdreven mekanisk belastning ved håndtering af tætte batcher. Jeg specificerer et variabelt frekvensdrev til at justere skruens rotationshastighed og orbitalarmens hastighed for forskellige formuleringer. Denne fleksibilitet reducerer den mekaniske belastning på skruen og motoren under opstart og omskiftning. Gearkassens drejningsmoment skal matche den fulde belastning af den tungeste batch. Gennemstrømningen er også vigtig: Udtømning af 10 tons i timen kræver en større udløbsventil og et stærkere skruenøgle end behandling af 2 tons i timen. Motorstørrelse, gearkassens nominelle effekt og ventildiameter stiger alle med gennemstrømningskravene. At matche alle disse parametre sikrer pålidelig drift og energieffektivitet.
Materialekompatibilitet og termisk kontrol
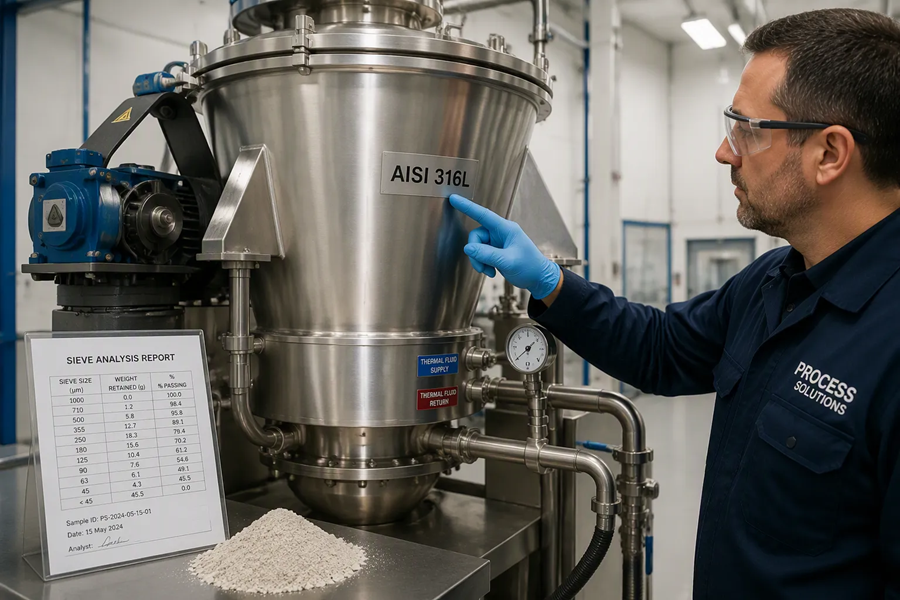
Materialekompatibilitet og termisk kontrol afgør, om en Konisk skruebælteblander håndterer mit produkt sikkert på tværs af tusindvis af batcher. Jeg behandler disse to faktorer som en parret beslutning, fordi den forkerte metallurgi eller en dårligt vurderet kappe skaber risiko for kontaminering og for tidlig udstyrsfejl.
Bulkdensitet og metallurgi
Rumvægt og partikelstørrelsesfordeling bestemmer den mekaniske belastning på skruen og båndet. Et tæt, fint pulver presser tilbage mod skruen med større modstand end et let, groft granulat. Jeg anmoder om en sigteanalyse og en rapport om gevindtæthed fra min leverandør, før jeg vælger et drev. Sprøde produkter - dem, der smuldrer eller går i stykker let - kræver geometri med lav forskydning. En skånsom skrueprofil bevarer partikelintegriteten og forhindrer dannelse af finpartikler.
Valg af vådmetallurgi er afgørende for korrosionsbestandighed og hygiejne. Almindelige kvaliteter omfatter:
- AISI 304
- AISI 316L
- AISI 316
- AISI 904L
- Hastelloy C22
Jakker og trykklassificeringer
Varme- og kølekapper håndterer temperaturfølsomme produkter. Jeg kontrollerer kappedesignet for ensartet termisk væskestrøm og kompatibilitet med mit valgte medium - damp, varm olie eller koldt vand. Indvendige spoler giver hurtigere varmeoverførsel, men reducerer arbejdsvolumen. Tabellen nedenfor viser typiske kappeklassificeringer, jeg har set på tværs af forskellige producenter:
| Udstyr | Jakketryk | Jakketemperatur |
|---|---|---|
| Legering C276 Vakuum Konisk skruetørrer | 150 psi | 190 °C |
| Nauta Krauss Maffei MT 2/300 (SS316) | 7 bar | 74 °C |
| Nauta Andritz GHD3000S (SS316) | 50 psi | 130 °F |
| Engelsmann AG Nauta / Konisk (SS316 beklædt) | 3 bar | 74 °C |
Udledning, forsegling og validering af ydeevne
Akseltætninger og udløbsventiler
Jeg undersøger akseltætninger først, fordi de reducerer risikoen for lækage og kontaminering. Pakningstætninger koster mindre i starten. De skal regelmæssigt efterspændes og udskiftes. Mekaniske tætninger giver bedre indeslutning til fint pulver og vakuum. Gasrensede tætninger beskytter mod iltindtrængning under behandling med inert atmosfære. Jeg tilpasser tætningstypen til mine tryk- og vakuumkrav.
Valg af udløbsventil påvirker cyklustid og produktgenvinding. Jeg sammenligner tre almindelige muligheder:
| Ventiltype | Udladningshastighed | Resterende hæl | Rengøringsevne |
|---|---|---|---|
| Sommerfugl | Hurtig | Lav | God |
| Skydeport | Moderat | Moderat | Retfærdig |
| Sfærisk | Kontrolleret | Meget lav | Fremragende |
Blandingsevnen af den koniske skruebælteblander
Jeg anmoder om ensartethedstestdata før køb. Konisk skruebælteblander Opnår høj ensartethed gennem skånsom blanding med lav forskydning. Én leverandør rapporterer blanding af et additiv i forholdet 1/100.000 inden for 10 minutter, hvorved der opnås ensartethed på over 98,5 %. Jeg beder om data om blandetid på tværs af forskellige batchstørrelser. Typiske cyklusser varierer fra 5 til 25 minutter. Jeg bekræfter også den minimale batchkapacitet som en procentdel af arbejdsvolumen.
Jeg bekræfter fem parametre skriftligt, inden jeg køber en konisk sneglebåndsblander: kapacitet, drev, materialekompatibilitet, termisk styring og udløbsdesign. Min tjekliste dækker batchstørrelse, sneglehastighed, motormoment, metallurgi, overfladebehandlinger, kappeklassificeringer, tætninger og ventiler. Jeg anmoder også om ensartethedsdata, blandetider, referencer og garantibetingelser.
Ofte stillede spørgsmål
Hvad er den mindste batchstørrelse, som en konisk sneglebåndsblander kan håndtere?
Jeg bekræfter minimumsbatchen som en procentdel af arbejdsvolumenet. Mange leverandører vurderer den til 10 procent af arbejdsvolumenet. Jeg verificerer altid dette tal skriftligt inden køb.
Hvor lang tid tager en blandecyklus?
Typiske cyklusser varer fra 5 til 25 minutter pr. batch. Den nøjagtige tid afhænger af batchstørrelse, materialets flydeevne og den ønskede ensartethed. Jeg anmoder om testdata for min specifikke formulering.
Hvilken akseltætning skal jeg vælge til vakuumservice?
Jeg vælger mekaniske eller gasrensede tætninger til vakuum- og inert atmosfærebehandling. Pakningstætninger passer til enklere applikationer med lavere indeslutning. Jeg tilpasser tætningen til mine tryk- og vakuumklassificeringer.