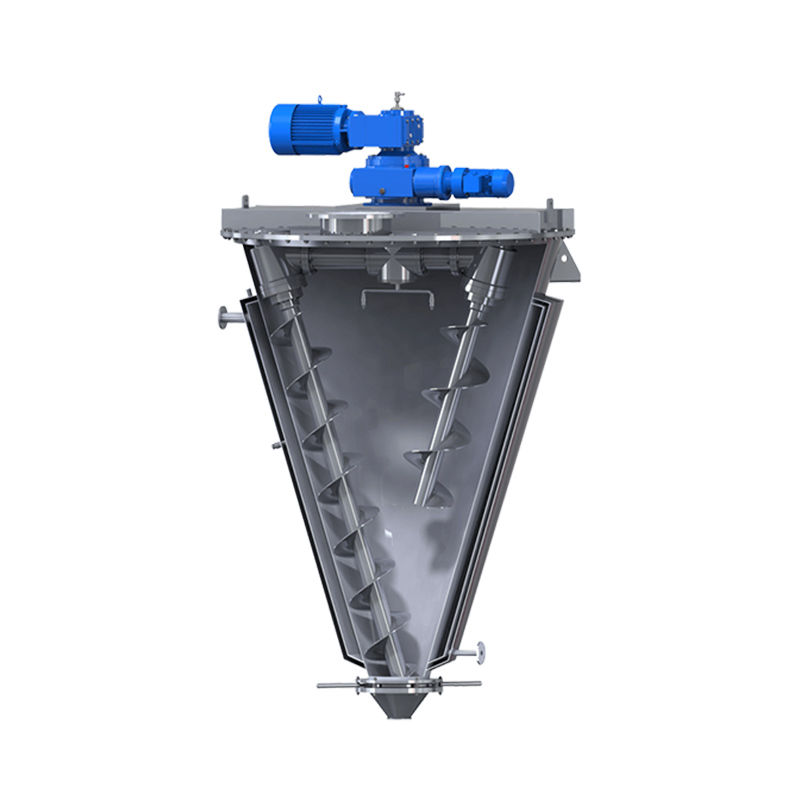
 Keilulaga skrúfublandari
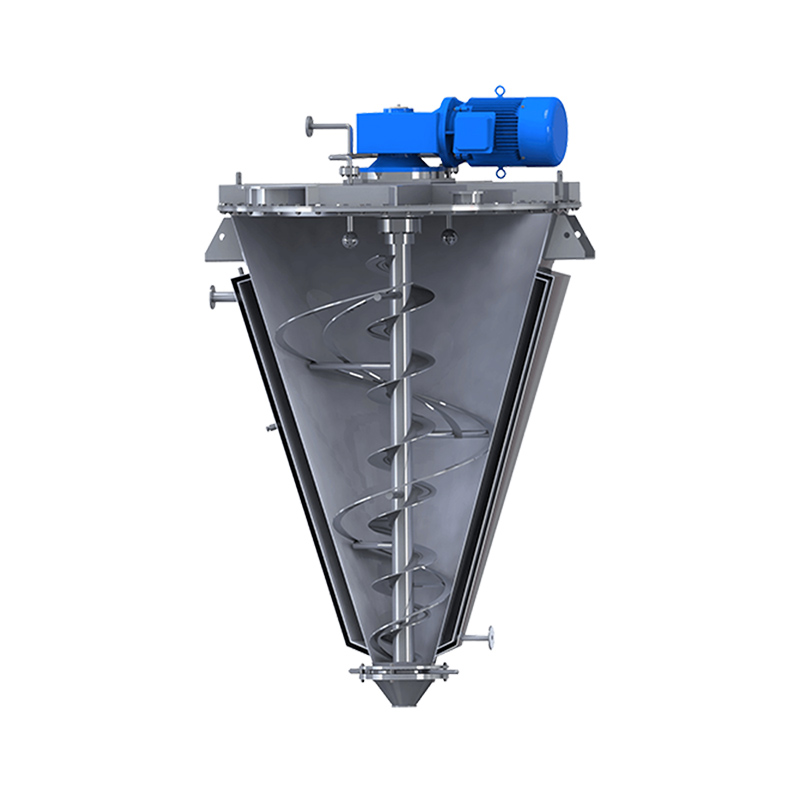 Keilulaga skrúfubeltisblandari
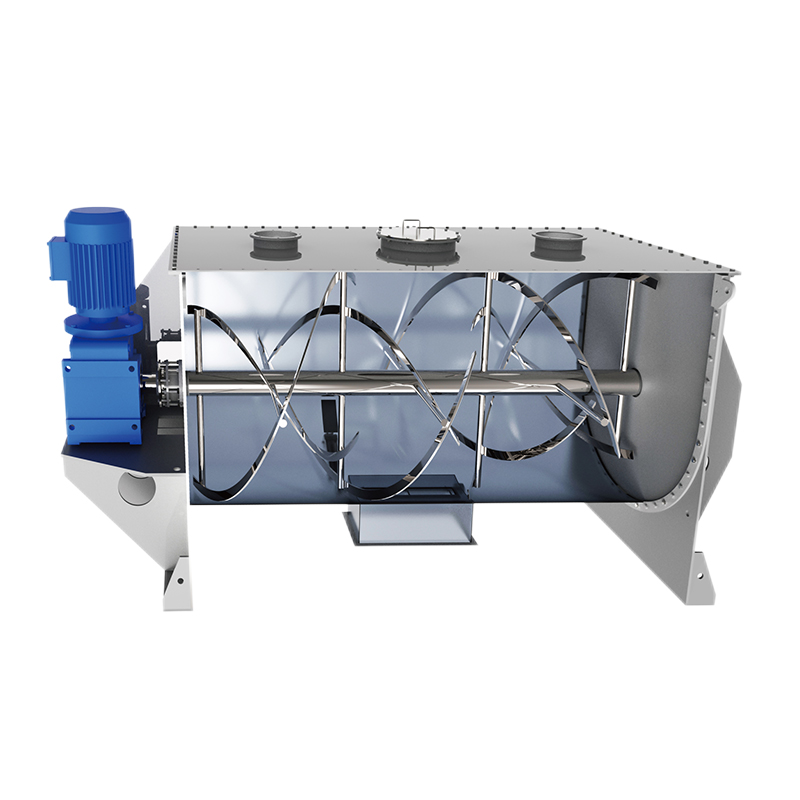 Borðablandari
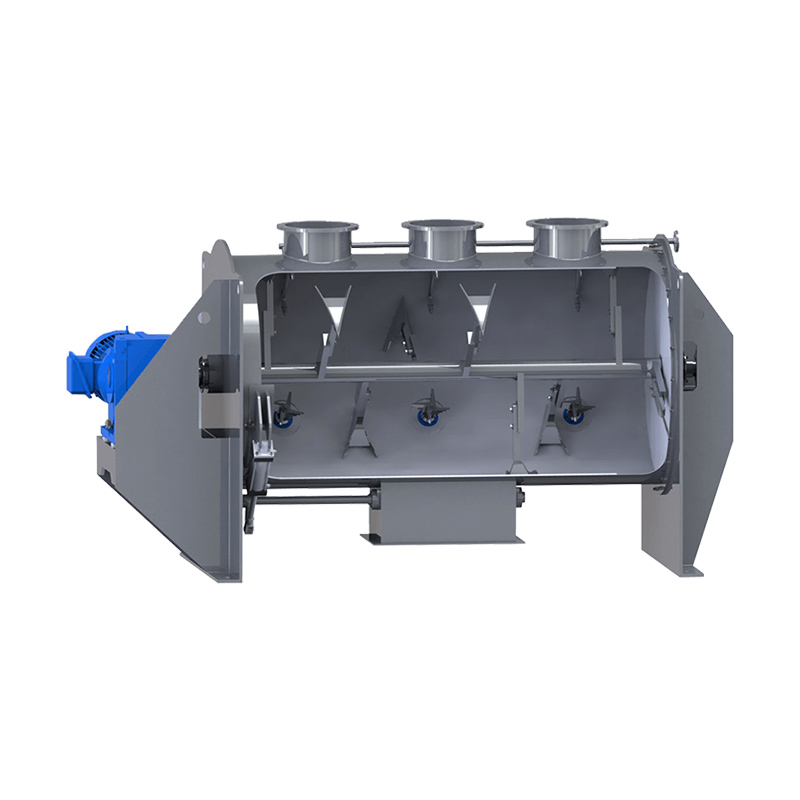 Plóg-klippa blandari
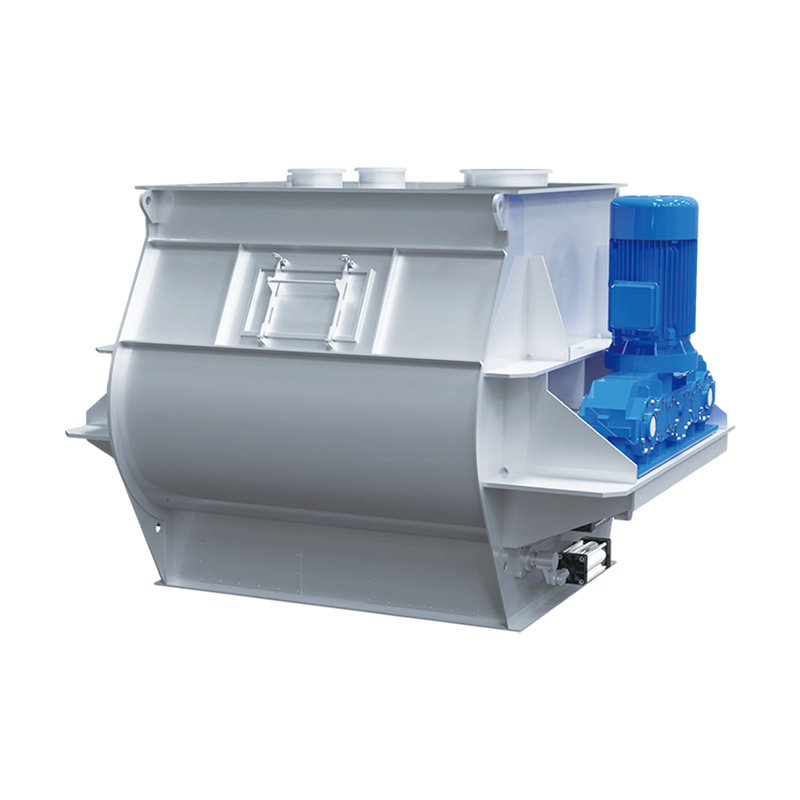 Tvöfaldur skaft spaðablandari
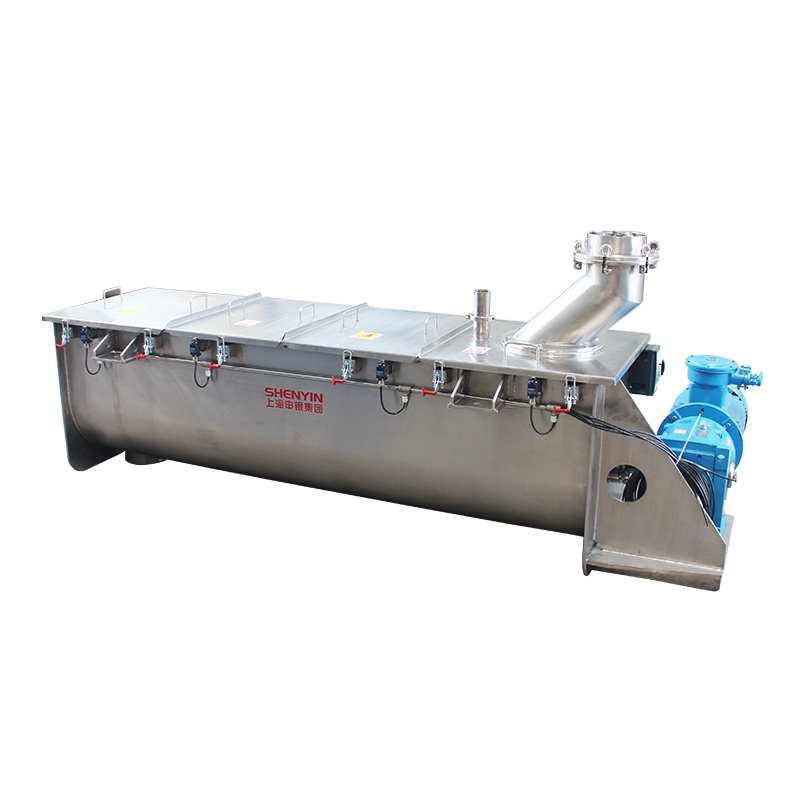 CM serían blandari


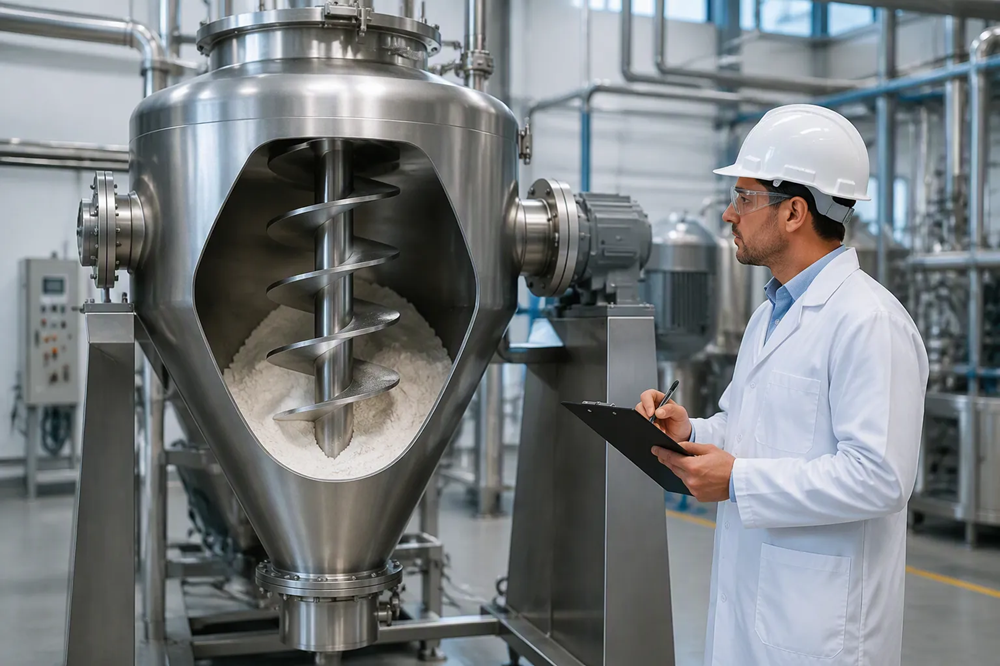
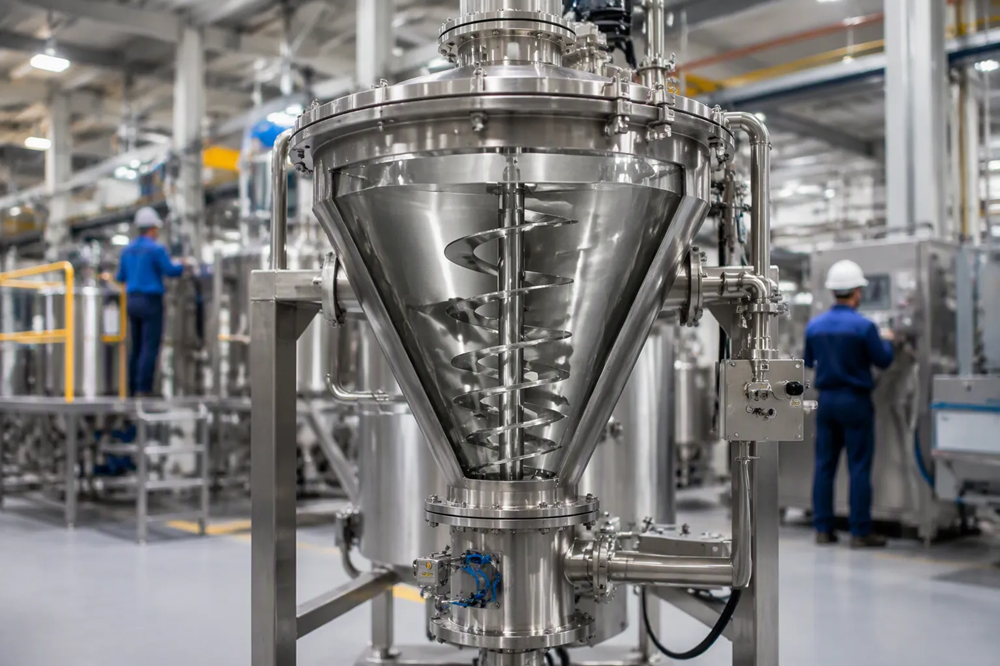
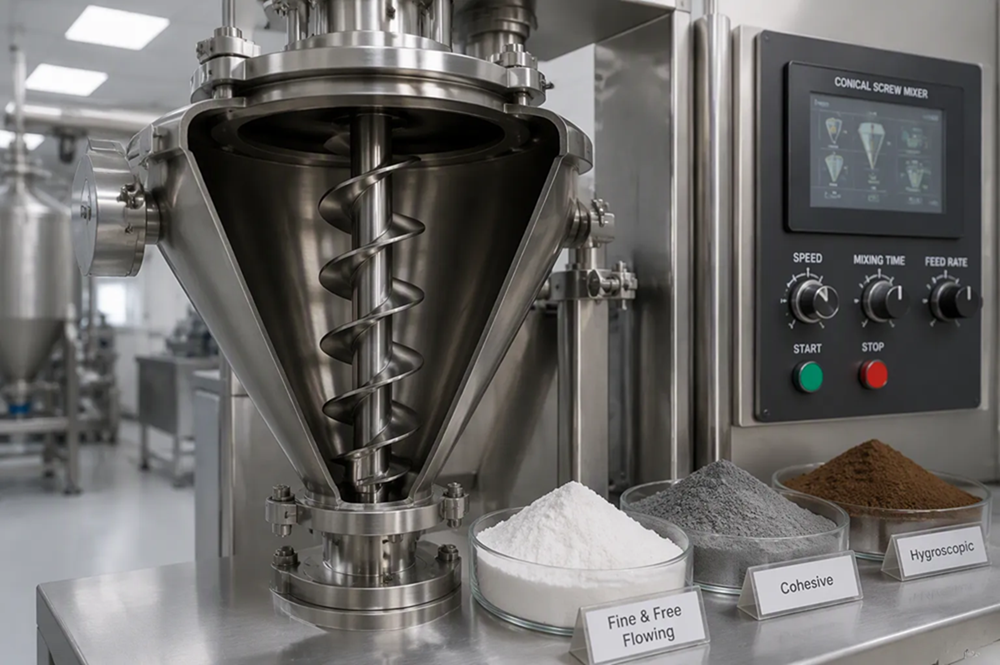
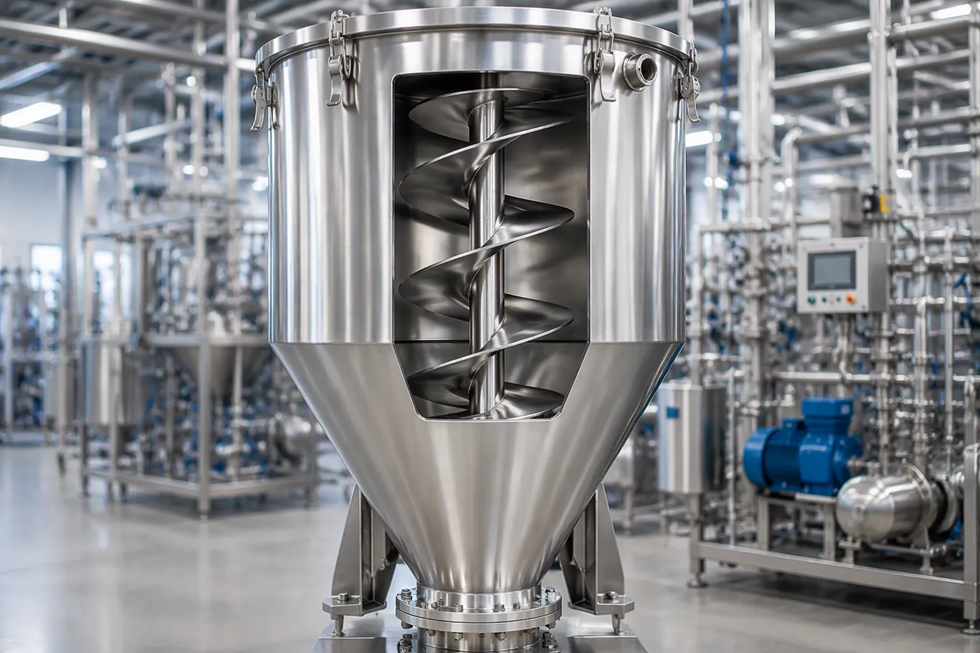
Hvaða lykil tæknilegu breytur ætti að meta þegar þú kaupir keilulaga skrúfubeltisblandara?
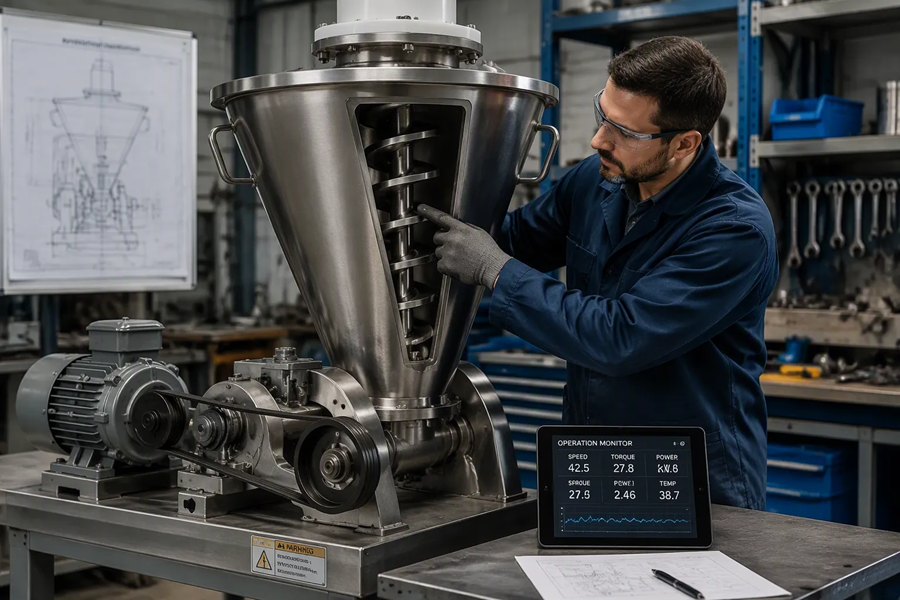
Ég met fimm tæknilega þætti þegar ég kaupi keilulaga skrúfubeltisblöndunartæki: afköst, drifvirkni, efnissamrýmanleika, hitastjórnun og útblásturskerfi. Hver þættir hefur bein áhrif á gæði blöndunnar, hringrásartíma og heildarkostnað. Ég staðfesti þetta áður en ég ber saman tilboð. Ég útskýri hverja þætti hér að neðan og enda með hagnýtum gátlista fyrir val.
Lykilatriði
- Athugaðu hrærivélina afkastageta og drifkraftur fyrst. Þetta tryggir að það uppfyllir framleiðsluþarfir þínar án þess að sóa plássi eða orku.
- Veldu efni og hitastýringar sem passa við vöruna þína. Þetta kemur í veg fyrir mengun og bilun í búnaði.
- Metið útblástur, þéttingar og afköst. Þetta tryggir skilvirka notkun og hágæða blöndun.
Afkastageta og drifkraftur keilulaga skrúfubeltisblandara
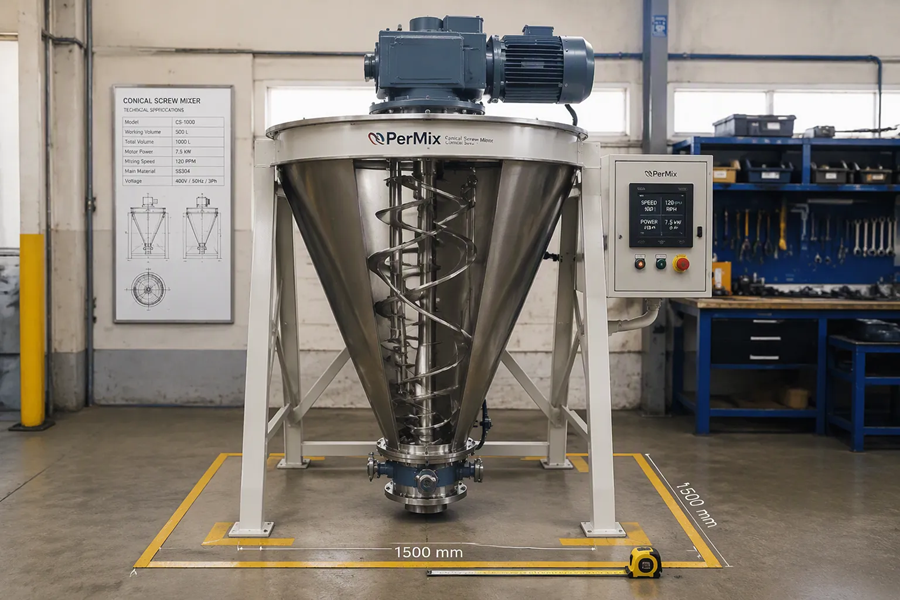
Þegar ég met a Keilulaga skrúfubeltisblandari, afkastageta og drifvirkni mynda grunninn að mati mínu. Þessir tveir þættir stjórna beint hvort vélin geti náð framleiðslumarkmiðum mínum án þess að sóa gólfplássi eða orku. Að ná báðum réttum árangri kemur í veg fyrir kostnaðarsamar endurhönnun við uppsetningu og daglegan rekstur.
Vinnumagn og fótspor
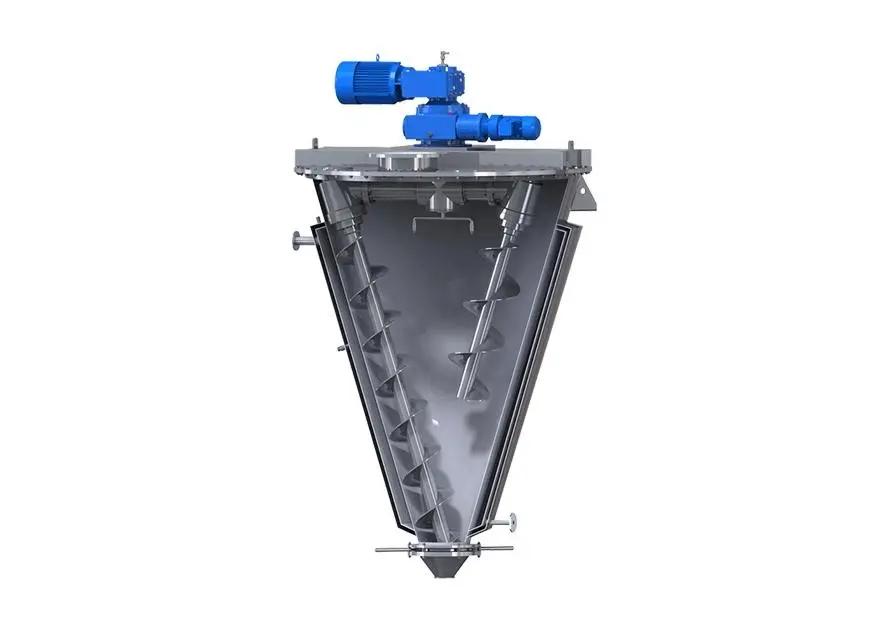
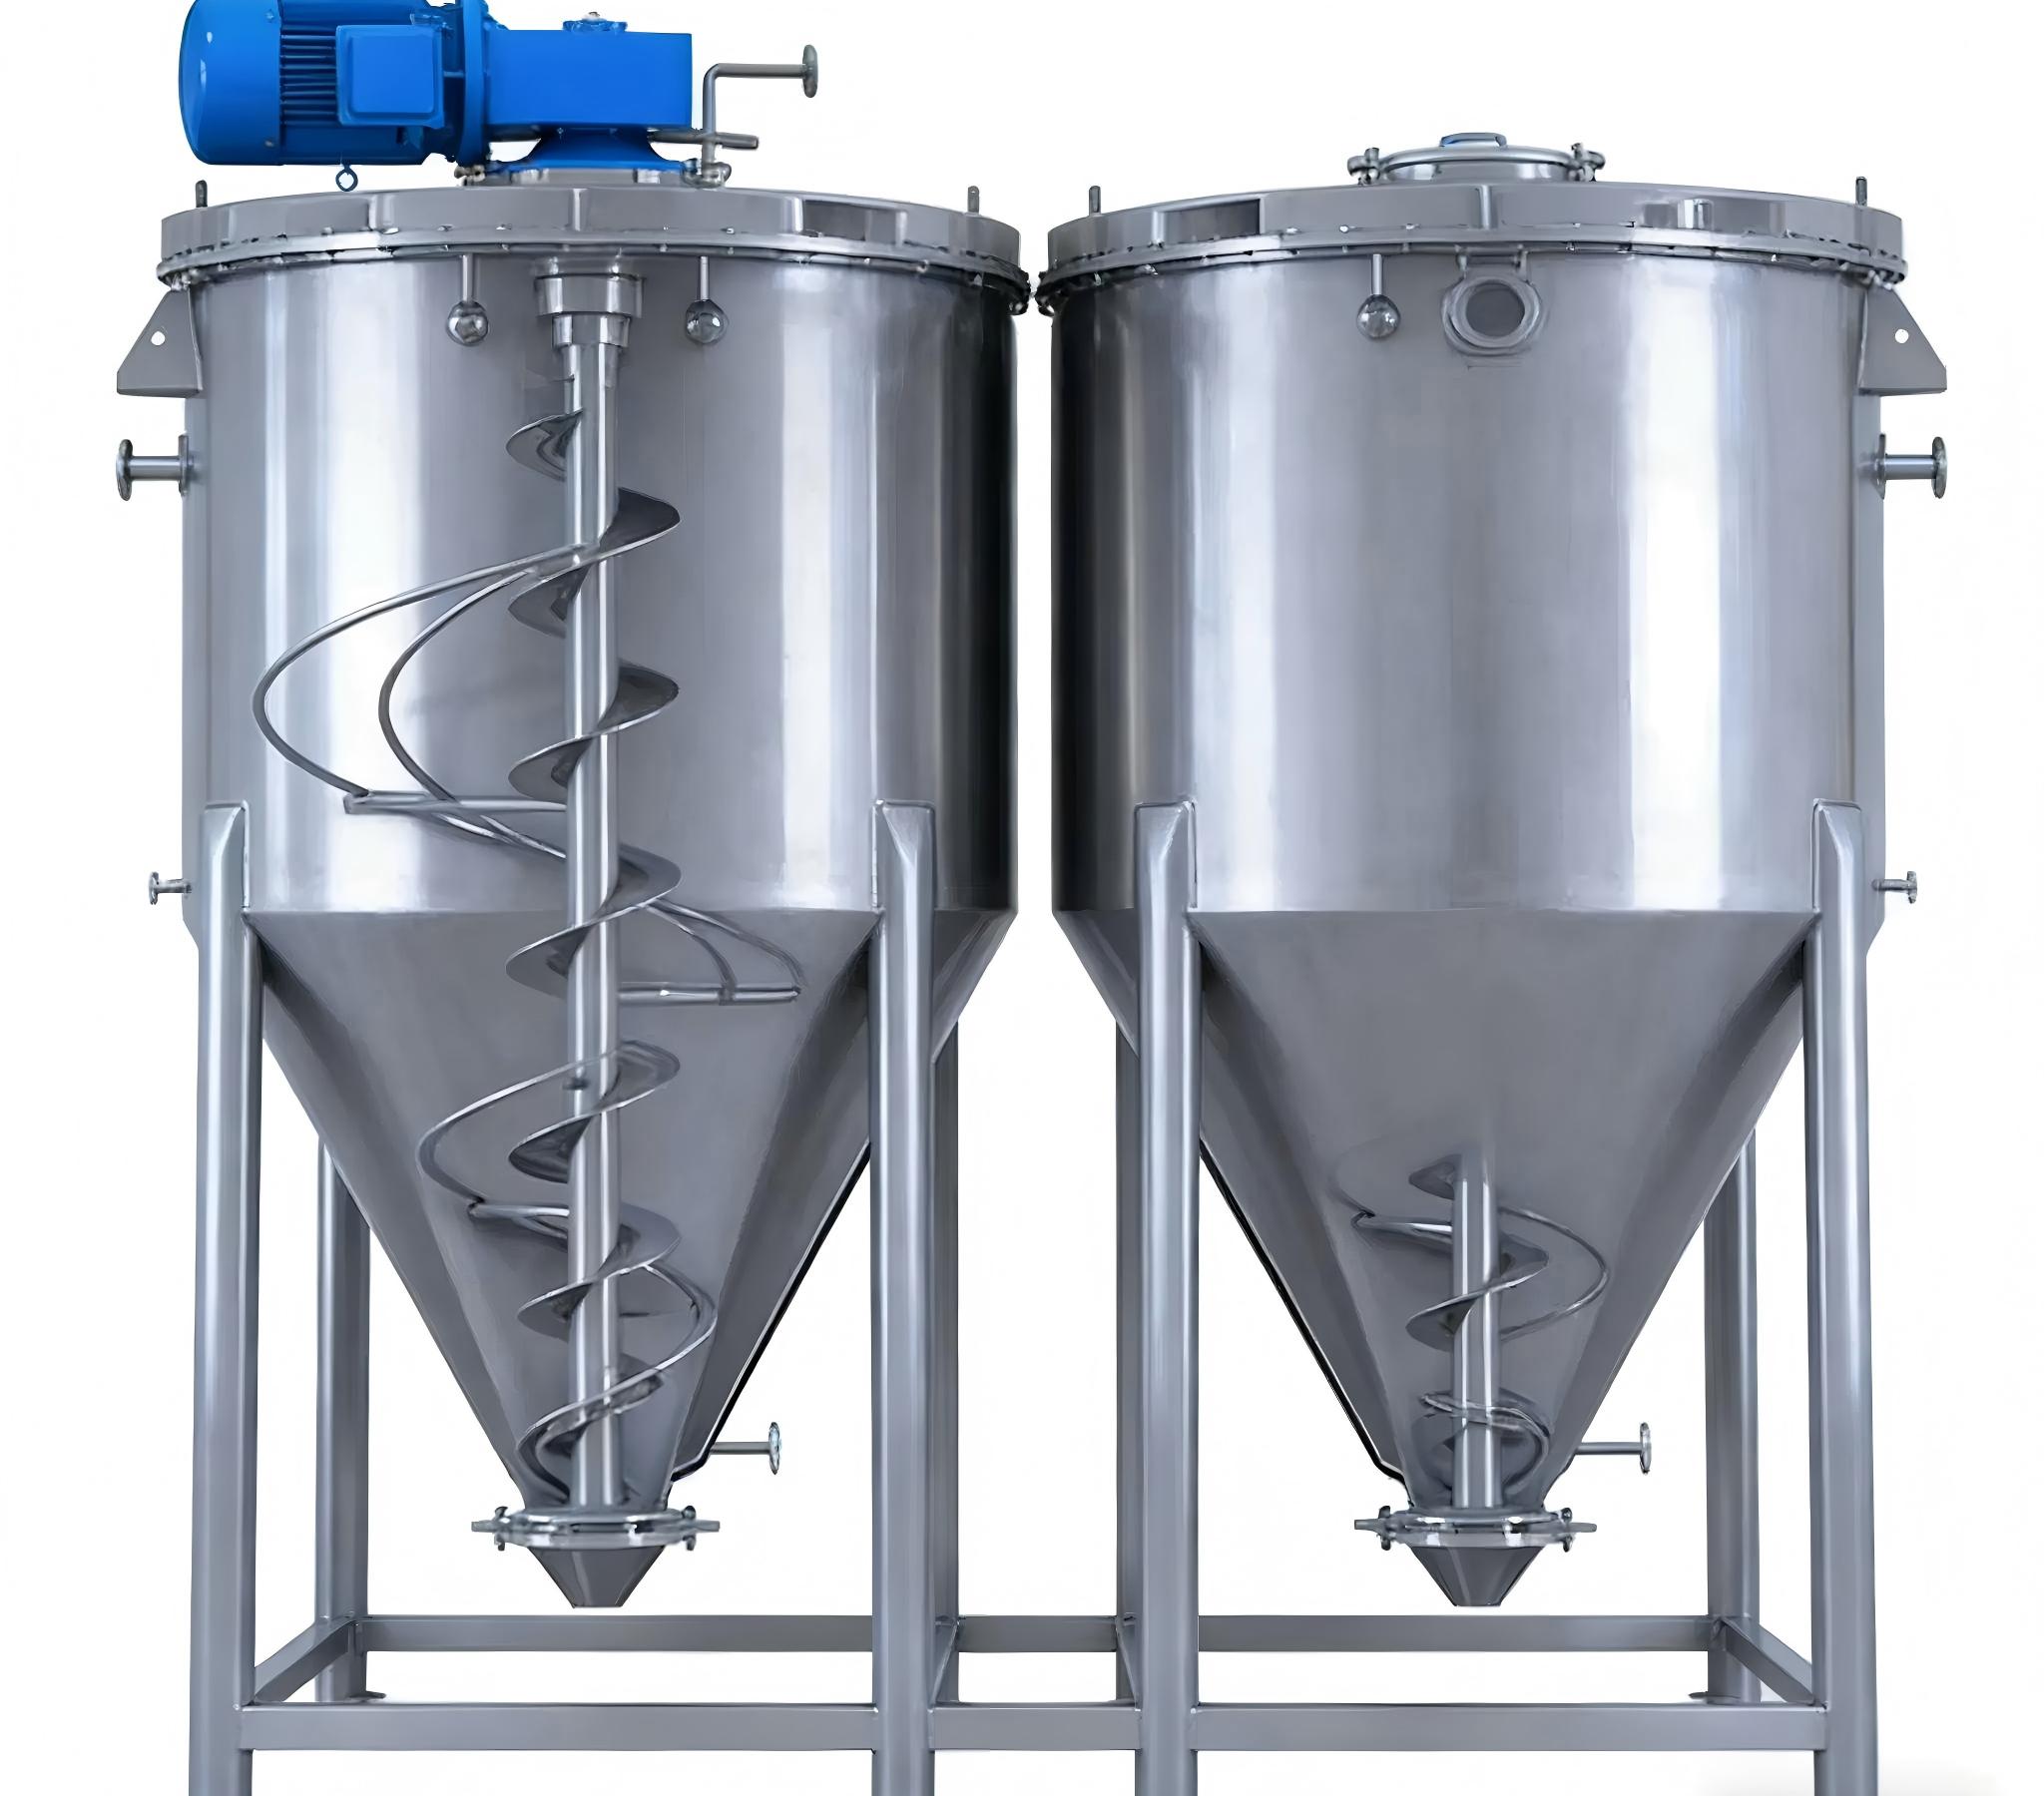
Heildarrúmmál íláts og vinnslurúmmál eru ekki víxlanleg. Vinnslurúmmál táknar nothæfa lotustærð inni í blandaranum. Eftirstandandi loftrými gerir efni kleift að hreyfast og kemur í veg fyrir offyllingu. Ég staðfesti alltaf vinnslurúmmálsbilið frá birgja. Blöndunartæki á rannsóknarstofustærð meðhöndla 5 til 50 lítra. Tilraunaeiningar eru á bilinu 50 til 500 lítra. Fyrir litlar framleiðslulotur skoða ég gerðir á bilinu 300 til 1.000 lítra. Meðalstór framleiðslueiningar meðhöndla 1.500 til 5.000 lítra. Stór framleiðslukerfi stjórna 6.000 til 20.000 lítrum. Sérsniðnar iðnaðarhönnun getur náð 60.000 lítrum eða meira. Fótsporið vex með afkastagetu. 100 lítra rannsóknarstofueining passar á þéttan ramma með hóflegu gólfplássi. 5.000 lítra framleiðslublandari krefst mikils gólfflatarmáls og lofthæðar. Ég mæli lofthæð fyrir hleðsluop og reikistjörnubraut skrúfunnar. Blöndunarreglan byggir á snúningi skrúfunnar ásamt sporbrautarhreyfingu umhverfis vegg ílátsins. Þessi tvöfalda aðgerð skapar skilvirka blóðrás í gegnum keilulaga lögunina. Sumar hönnunir nota eina langa skrúfu og eina stutta skrúfu til að bæta blöndun. Ég staðfesti þessa uppsetningu fyrir mína notkun. Ég skipulegg einnig rými fyrir aðgang að viðhaldi í kringum gírkassa, þétti og tengingar drifmótors.
Skrúfuhraði og mótorafl
Þéttleiki rúmmálsins ræður álaginu á drifrásina. Þétt efni eins og títaníumdíoxíð þurfa sterkari skrúfu og öflugri mótor til að lyfta og dreifa hverri lotu. Létt duft eins og aerosil þarfnast mildari meðhöndlunar til að koma í veg fyrir rykhættu eða óhóflega loftræstingu. Mótorafl fer eftir því togi sem þarf fyrir það tiltekna efni. Fyrir 100 lítra RannsóknarstofublandariÉg býst við um 5,5 kW uppsettri afl. Fyrir 5.000 lítra framleiðslueiningu nær efri mörkin 37 kW. Sambandið milli framleiðslumagns og drifkostnaðar er ekki línulegt. 500 lítra blandari kostar mun minna á lítra en 5.000 lítra vél. Stærri ílát þurfa þykkari stálplötur, þyngri drifrásir og sterkari burðarvirki. Of stórir mótorar sóa rafmagni við samfellda keyrslu. Of lítilir drif verða fyrir miklu vélrænu álagi þegar þeir vinna þéttar lotur. Ég tilgreini breytilega tíðnidrif til að stilla snúningshraða skrúfunnar og hraða sveifluarmsins fyrir mismunandi samsetningar. Þessi sveigjanleiki dregur úr vélrænu álagi á skrúfuna og mótorinn við gangsetningu og skiptingu. Tog gírkassans verður að passa við fulla álag þyngstu lotunnar. Afköst skipta einnig máli: losun 10 tonna á klukkustund krefst stærri útblástursloka og sterkari skrúfudrifs en vinnsla 2 tonna á klukkustund. Stærð mótors, afköst gírkassans og þvermál lokans aukast öll með afköstum. Að passa við allar þessar breytur tryggir áreiðanlegan rekstur og orkunýtni.
Efnissamrýmanleiki og hitastýring
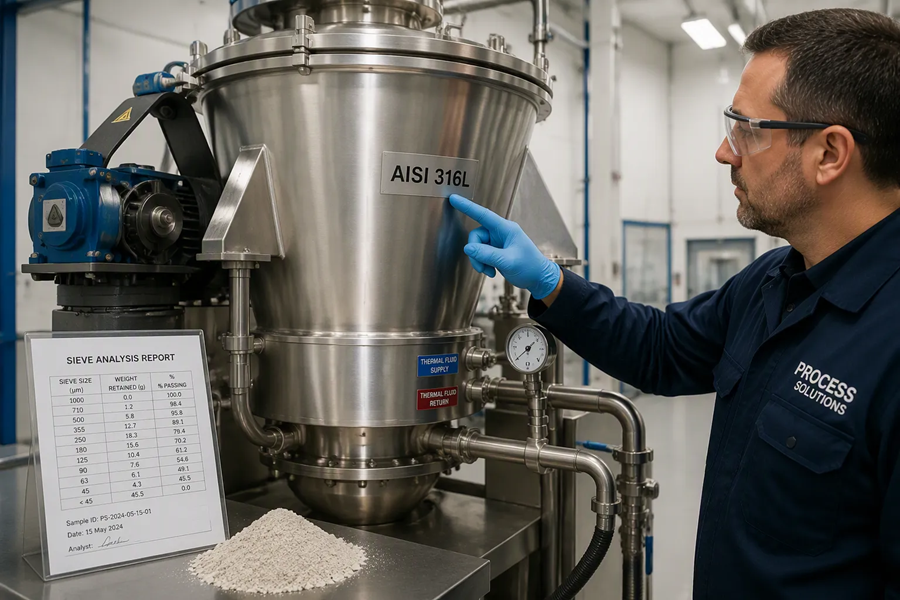
Efnissamrýmanleiki og hitastýring ákvarða hvort Keilulaga skrúfubeltisblandari meðhöndlar vöruna mína á öruggan hátt í þúsundum lotna. Ég lít á þessa tvo þætti sem samverkandi ákvörðun því röng málmvinnsla eða illa metinn kápa skapar mengunarhættu og ótímabæra bilun í búnaði.
Þéttleiki magns og málmvinnsla
Þéttleiki og dreifing agnastærðar ákvarða vélrænt álag á skrúfuna og beltið. Þétt, fínt duft þrýstist á móti skrúfunni með meiri mótstöðu en létt, gróf korn. Ég óska eftir sigtigreiningu og skýrslu um tappaðan þéttleika frá birgja mínum áður en ég vel drif. Brothættar vörur - þær sem molna eða brotna auðveldlega í sundur - krefjast lágskeruformúlu. Mjúk skrúfusnið varðveitir heilleika agna og kemur í veg fyrir myndun fínna agna.
Val á blautum málmblöndum skiptir máli fyrir tæringarþol og hreinlæti. Algengar málmgerðir eru meðal annars:
- AISI 304
- AISI 316L
- AISI 316
- AISI 904L
- Hastelloy C22
Jakkar og þrýstingsmat
Hita- og kælikápur stjórna hitanæmum vörum. Ég athuga hönnun kápunnar til að tryggja jafna flæði varmaorku og samhæfni við valinn miðil - gufu, heita olíu eða kælt vatn. Innri spíralar bjóða upp á hraðari varmaflutning en minnka vinnslumagn. Taflan hér að neðan sýnir dæmigerðar einkunnir kápunnar sem ég hef séð frá mismunandi framleiðendum:
| Búnaður | Þrýstingur í jakka | Jakkahitastig |
|---|---|---|
| Álfelgur C276 tómarúm Keilulaga skrúfuþurrkari | 150 psi | 190°C |
| Nauta Krauss Maffei MT 2/300 (SS316) | 7 bar | 170°F |
| Nauta Andritz GHD3000S (SS316) | 50 psi | 130°F |
| Engelsmann AG Nauta / Keilulaga (SS316 klæddur) | 3 bar | 165°F |
Útskrift, þétting og staðfesting á afköstum
Öxulþéttingar og útblásturslokar
Ég skoða fyrst öxulþéttingar því þær draga úr leka og mengunarhættu. Þéttiefni kosta minna í upphafi. Þau þurfa reglulega að herðast og skipta út. Vélrænir þéttir bjóða upp á betri innilokun fyrir fínt duft og lofttæmisþjónustu. Gashreinsaðir þéttir vernda gegn súrefnisinnkomu við vinnslu í óvirku andrúmslofti. Ég aðlaga þéttigerðina að þrýstingi og lofttæmiskröfum mínum.
Val á útblástursloka hefur áhrif á hringrásartíma og endurheimt afurða. Ég ber saman þrjá algengustu valkosti:
| Tegund loka | Útblásturshraði | Leifar af hæl | Hreinsun |
|---|---|---|---|
| Fiðrildi | Hratt | Lágt | Gott |
| Rennihlið | Miðlungs | Miðlungs | Sanngjörn |
| Kúlulaga | Stýrt | Mjög lágt | Frábært |
Blöndunarárangur keilulaga skrúfubeltisblandarans
Ég óska eftir gögnum um einsleitniprófun fyrir kaup. Keilulaga skrúfubeltisblandari nær mikilli einsleitni með mjúkri blöndun með litlum skerþrýstingi. Einn birgir greinir frá því að aukefni hafi verið blandað saman í hlutfallinu 1/100.000 á 10 mínútum og náð einsleitni yfir 98,5%. Ég bið um gögn um blöndunartíma fyrir mismunandi framleiðslulotustærðir. Dæmigert blöndunarferli er á bilinu 5 til 25 mínútur. Ég staðfesti einnig lágmarks framleiðslugetu sem hlutfall af vinnslurúmmáli.
Ég staðfesti fimm þætti skriflega áður en ég kaupi keilulaga skrúfubeltisblöndunartæki: afköst, drif, efnissamhæfi, hitastýringu og hönnun útblásturs. Gátlistinn minn nær yfir framleiðslulotustærð, skrúfuhraða, mótortog, málmfræði, áferð, hlífðargetu, þétti og loka. Ég óska einnig eftir gögnum um einsleitni, blöndunartíma, tilvísunum og ábyrgðarskilmálum.
Algengar spurningar
Hver er lágmarks lotustærð sem keilulaga skrúfubeltisblandari getur meðhöndlað?
Ég staðfesti lágmarksframleiðsluna sem hlutfall af vinnslumagni. Margir birgjar meta hana sem 10 prósent af vinnslumagni. Ég staðfesti þessa tölu alltaf skriflega fyrir kaup.
Hversu langan tíma tekur einn blöndunarhringur?
Algengar lotur eru frá 5 til 25 mínútur á lotu. Nákvæmur tími fer eftir lotustærð, flæði efnisins og markmiði um einsleitni. Ég óska eftir prófunargögnum fyrir mína tilteknu samsetningu.
Hvaða öxulþétti ætti ég að velja fyrir lofttæmisþjónustu?
Ég vel vélrænar eða gashreinsaðar þéttingar fyrir lofttæmis- og óvirka andrúmsloftsvinnslu. Þéttingar í pakkningum henta einfaldari notkun með minni þéttiefni. Ég aðlaga þéttinguna að þrýstingi og lofttæmisgildum mínum.