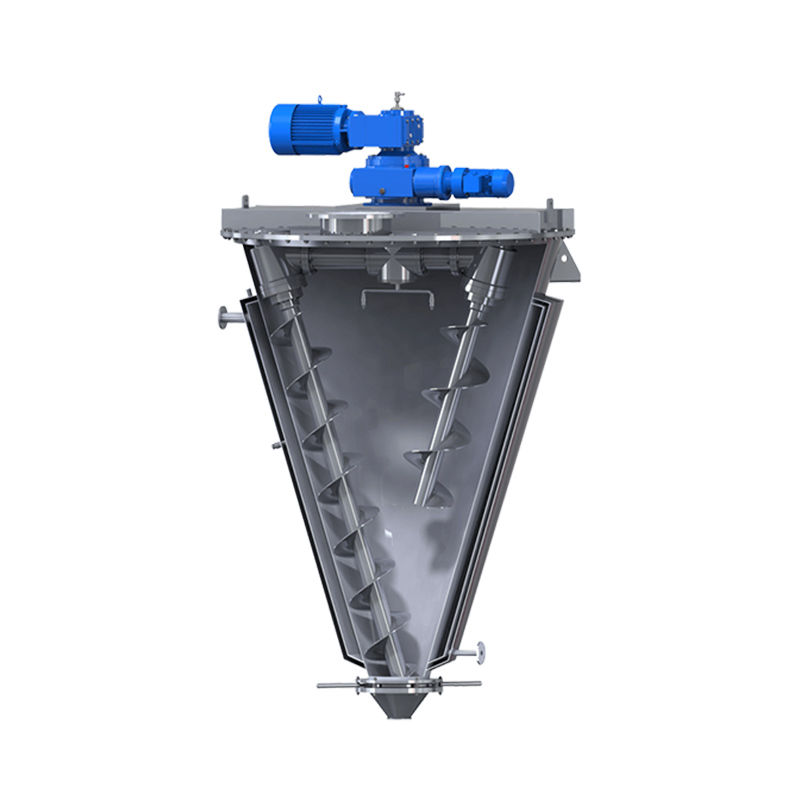
 Konisk skrueblander
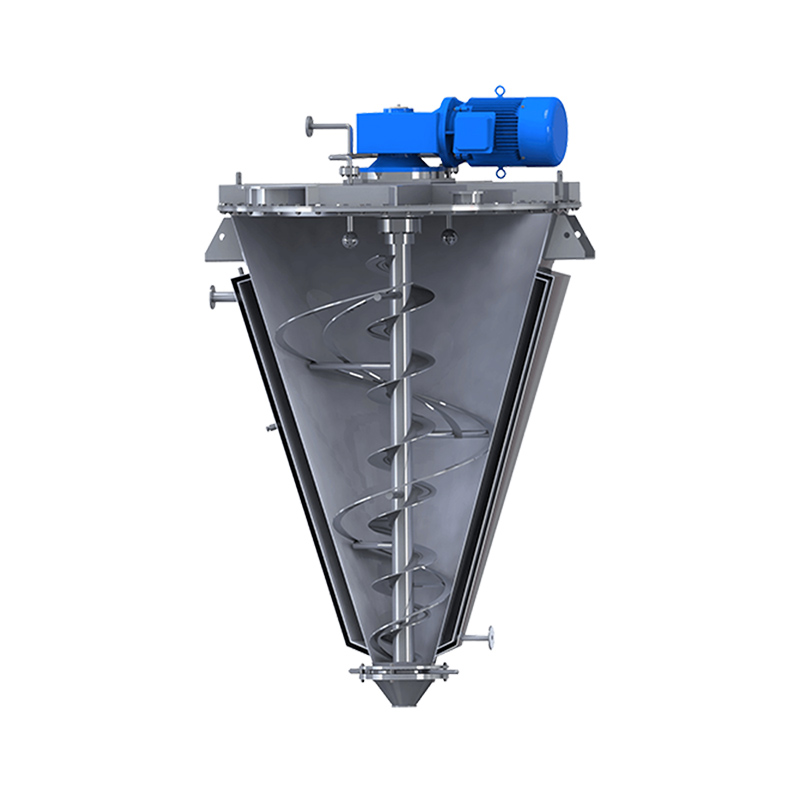 Konisk skruebelteblander
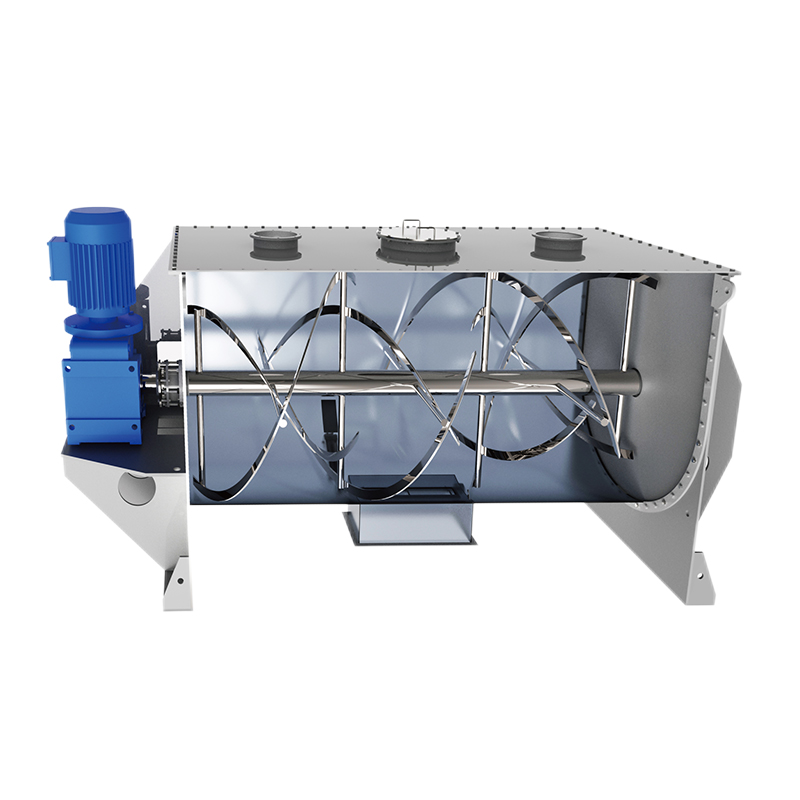 Båndblander
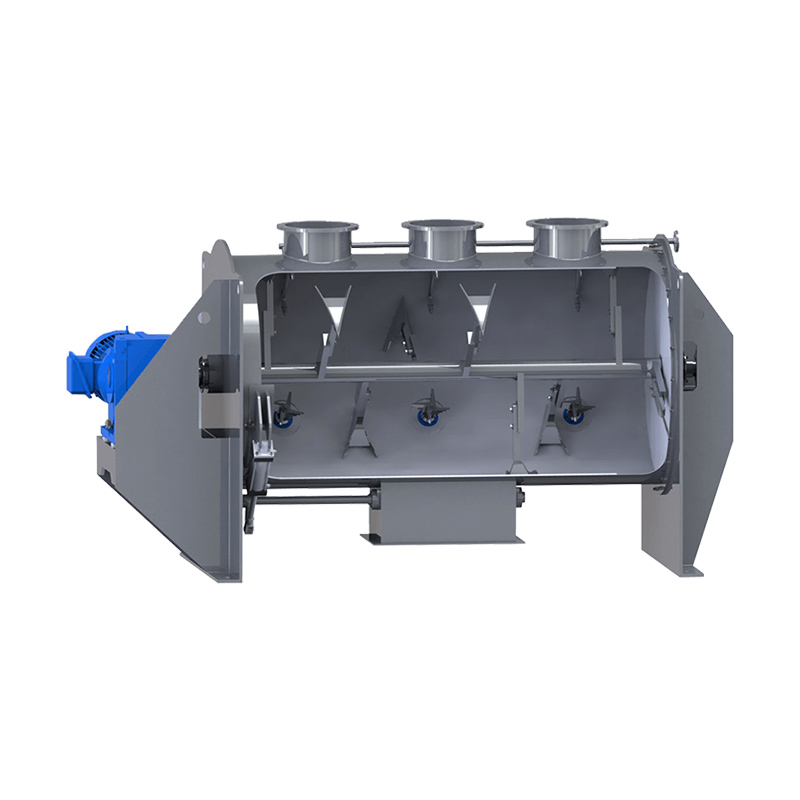 Plog-saks blandemaskin
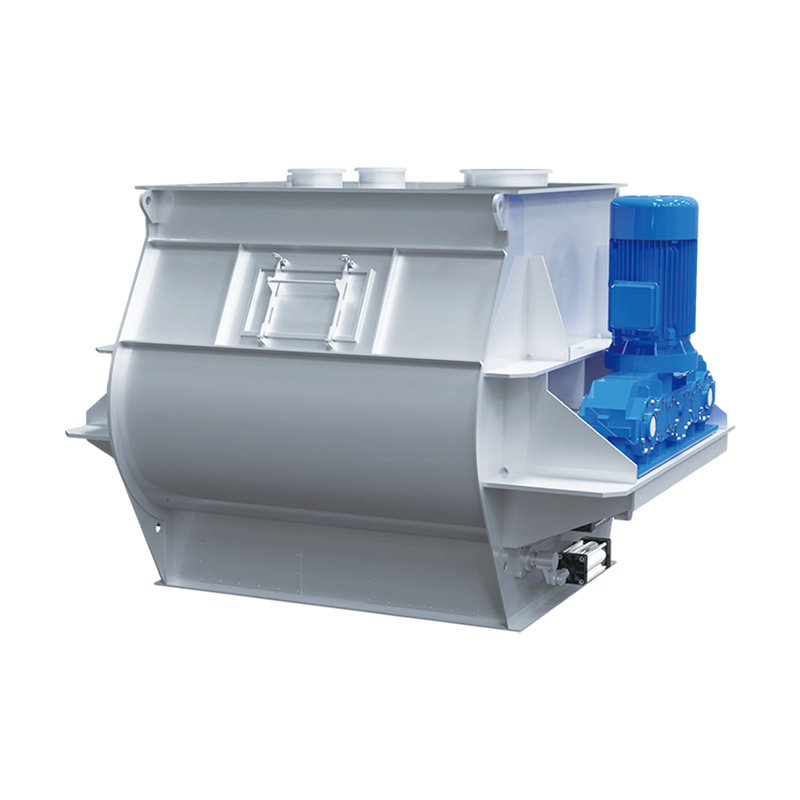 Dobbeltaksel padlemikser
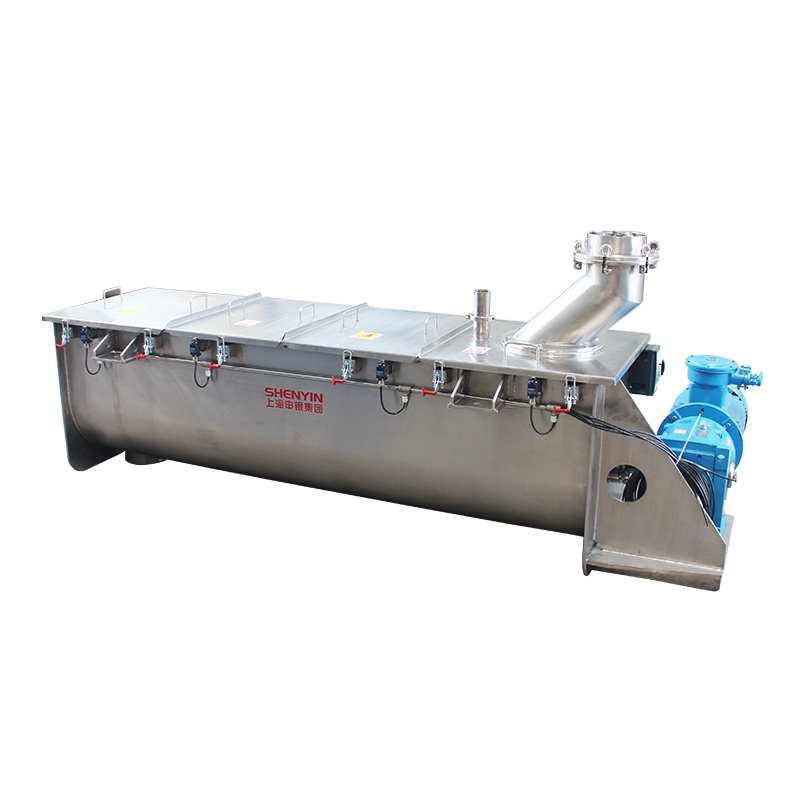 CM-serien blandebatteri


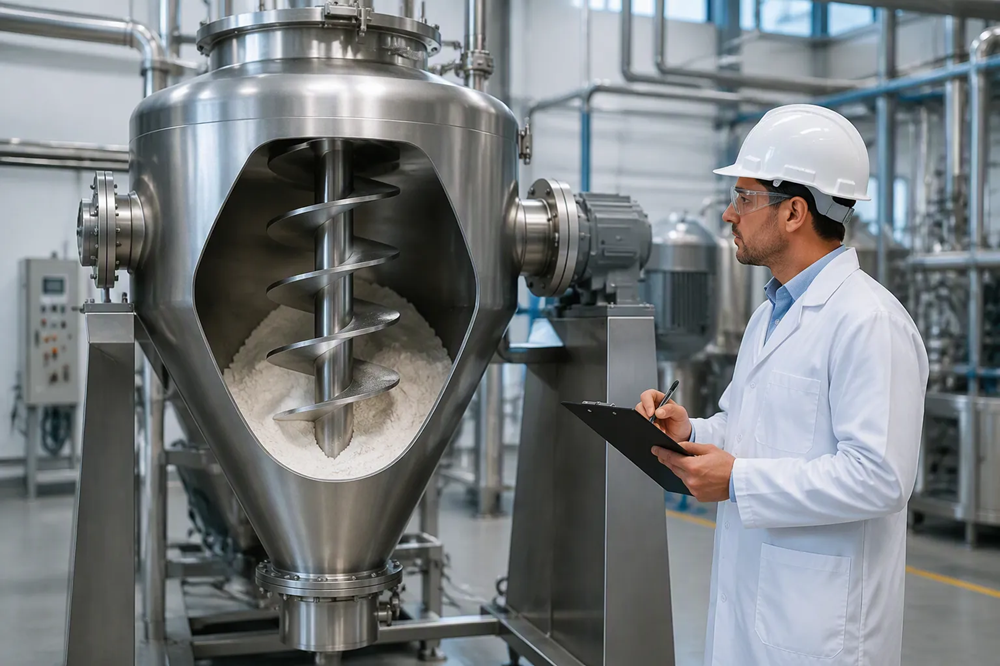
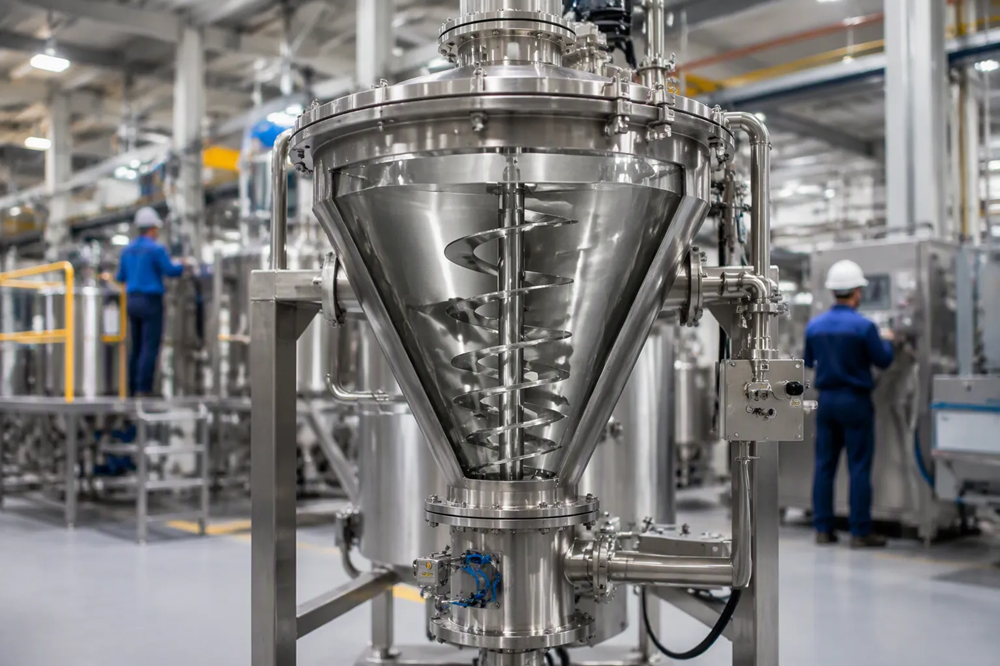
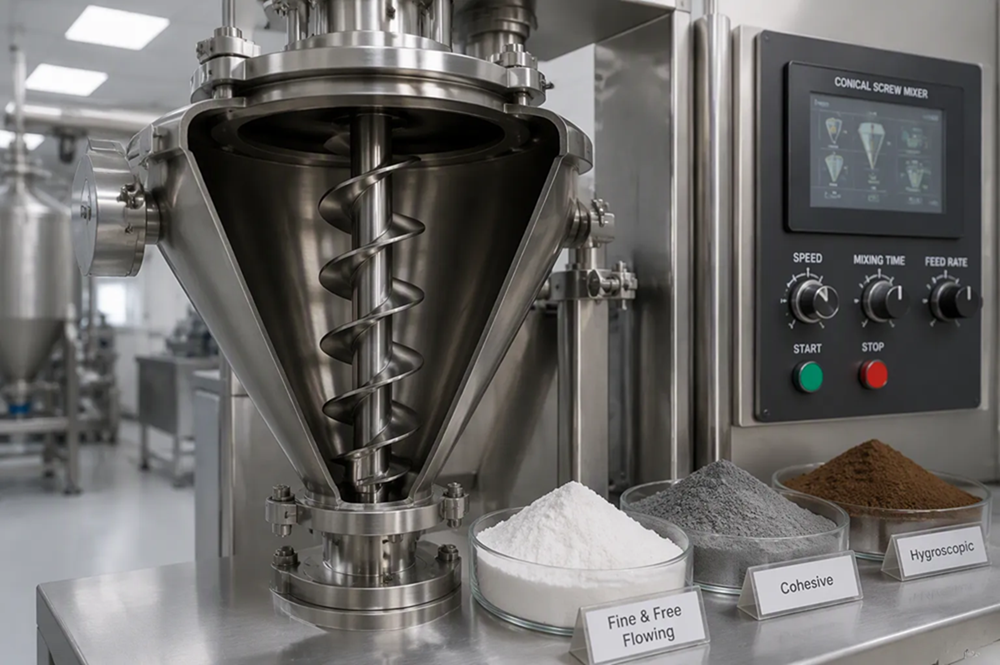
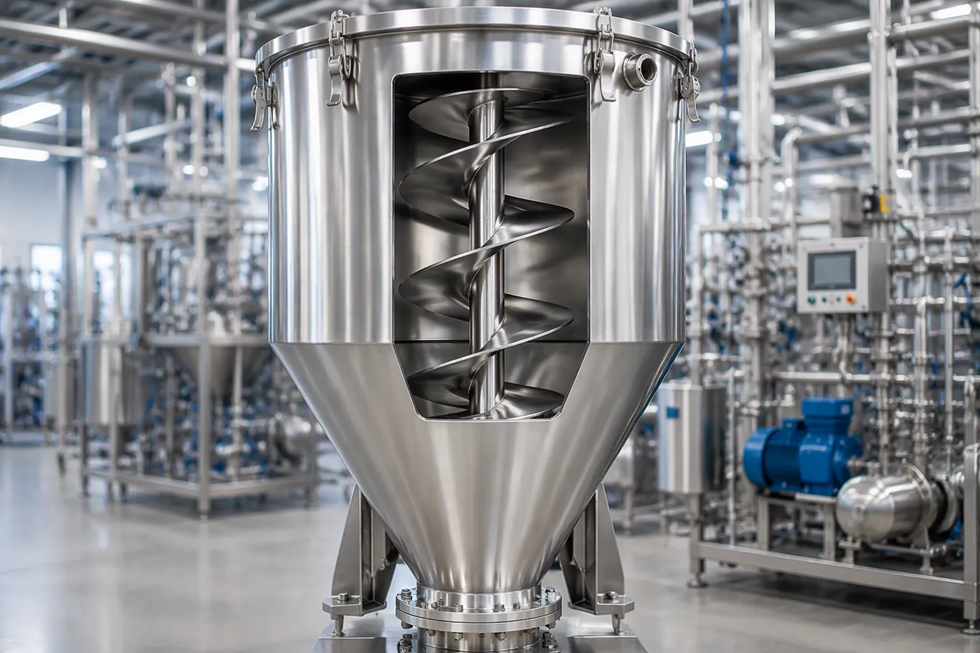
Hvilke viktige tekniske parametere bør du vurdere når du anskaffer en konisk skruebåndblander?
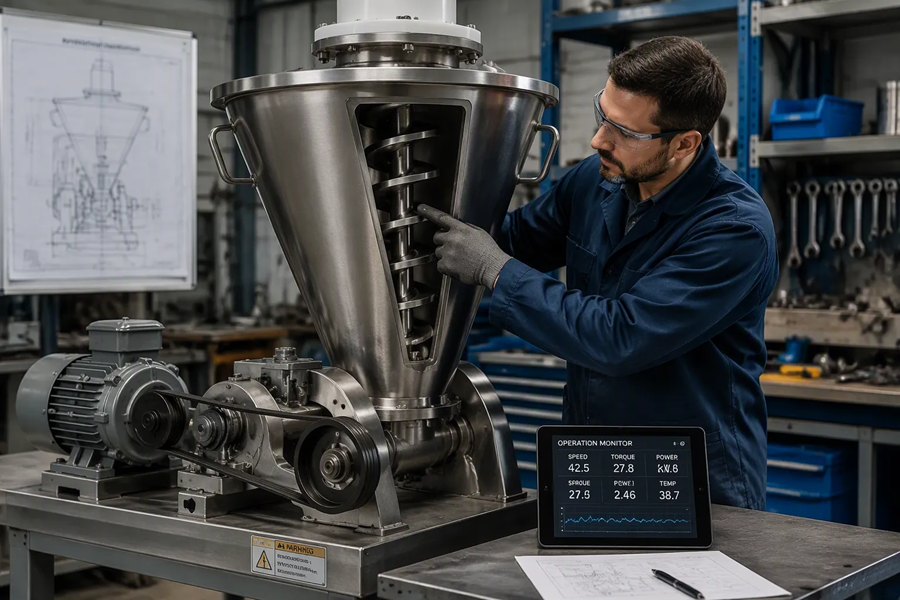
Jeg vurderer fem tekniske parametere når jeg anskaffer en konisk skruebåndblander: kapasitet, drivmekanikk, materialkompatibilitet, termisk styring og utløpsmekanismer. Hver parameter påvirker direkte blandingskvalitet, syklustid og totale eierkostnader. Jeg verifiserer disse før jeg sammenligner tilbud. Jeg forklarer hver parameter nedenfor og avslutter med en praktisk sjekkliste for valg.
Viktige konklusjoner
- Sjekk mikseren kapasitet og drivkraft først. Dette sikrer at den oppfyller dine produksjonsbehov uten å sløse med plass eller energi.
- Velg materialer og temperaturkontroller som passer til produktet ditt. Dette forhindrer forurensning og utstyrsfeil.
- Evaluer utløp, tetninger og ytelsesdata. Dette garanterer effektiv drift og blanding av høy kvalitet.
Kapasitet og drivkraft for en konisk skruebåndblander
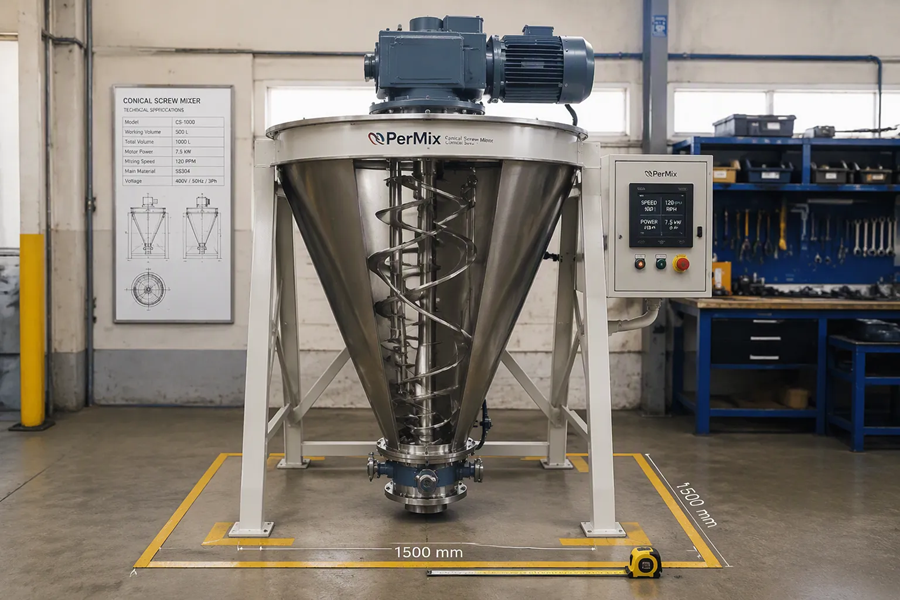
Når jeg vurderer en Konisk skruebelteblander, kapasitet og drivmekanisme danner grunnlaget for vurderingen min. Disse to faktorene styrer direkte om maskinen kan nå produksjonsmålene mine uten å sløse med gulvplass eller energi. Å få begge deler riktig forhindrer kostbare ombygginger under installasjon og daglig drift.
Arbeidsvolum og fotavtrykk
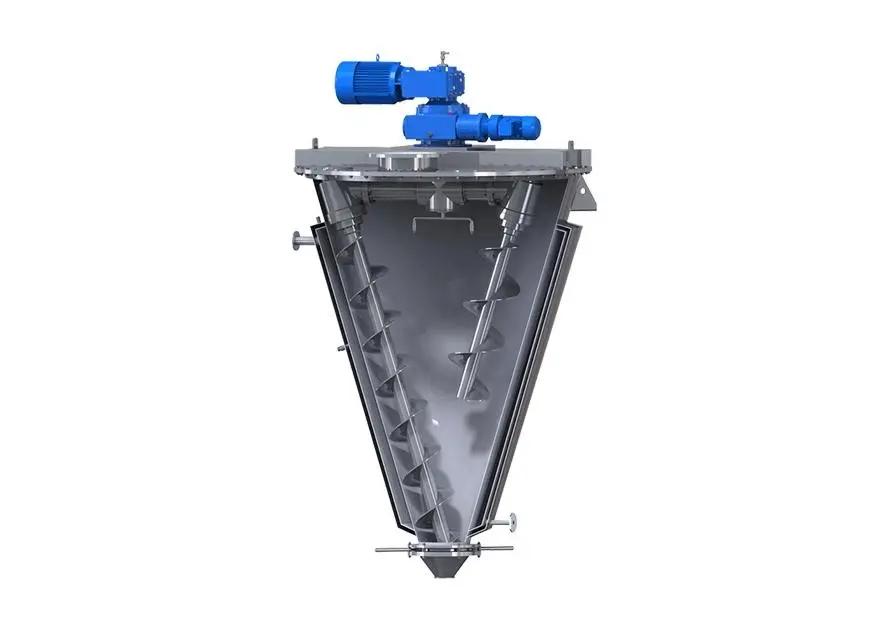
Totalt beholdervolum og arbeidsvolum er ikke utskiftbare. Arbeidsvolum representerer den brukbare batchstørrelsen inne i mikseren. Det gjenværende lufthodet tillater materialbevegelse og forhindrer overfylling. Jeg bekrefter alltid arbeidsvolumområdet fra leverandøren. Laboratoriemiksere håndterer 5 til 50 liter. Pilotskalaenheter varierer fra 50 til 500 liter. For små produksjonsserier ser jeg på modeller i området 300 til 1000 liter. Mellomstore produksjonsenheter håndterer 1500 til 5000 liter. Store produksjonssystemer håndterer 6000 til 20 000 liter. Tilpassede industrielle design kan nå 60 000 liter eller mer. Fotavtrykket vokser med kapasiteten. En 100-liters laboratorieenhet passer på en kompakt ramme med beskjeden gulvplass. En 5000-liters produksjonsmikser krever betydelig gulvareal og klaring over hodet. Jeg måler takhøyden for lasteporter og skruens planetariske bane. Blandeprinsippet er avhengig av skruerotasjon kombinert med orbitalbevegelse rundt beholderveggen. Denne doble virkningen skaper effektiv sirkulasjon gjennom den koniske formen. Noen design bruker én lang skrue og én kort skrue for å forbedre blandingen. Jeg bekrefter dette arrangementet for min applikasjon. Jeg planlegger også plass for vedlikeholdstilgang rundt girkassen, tetningene og drivmotorens tilkoblinger.
Skruehastighet og motorkraft
Bulktettheten bestemmer belastningen på drivverket. Tette materialer som titandioksid krever en kraftigere skrue og en kraftigere motor for å løfte og sirkulere hver batch. Lett pulver som aerosil trenger skånsommere håndtering for å forhindre støvfare eller overdreven lufting. Motoreffekten skaleres med dreiemomentet som kreves for det spesifikke mediet. For en 100-liters LaboratoriemikserJeg forventer rundt 5,5 kW installert effekt. For en produksjonsenhet på 5000 liter når den øvre grensen 37 kW. Forholdet mellom batchvolum og drivkostnad er ikke lineært. En 500-liters mikser koster betydelig mindre per liter enn en 5000-liters maskin. Større beholdere trenger tykkere stålplater, tyngre drivlinjer og sterkere støttestrukturer. Overdimensjonerte motorer sløser med elektrisk kraft under kontinuerlig drift. Underdimensjonerte drivenheter utsettes for overdreven mekanisk belastning når de dreier tette batcher. Jeg spesifiserer en variabel frekvensomformer for å justere skruens rotasjonshastighet og orbitalarmens hastighet for forskjellige formuleringer. Denne fleksibiliteten reduserer mekanisk belastning på skruen og motoren under oppstart og omkobling. Girkassens dreiemoment må samsvare med full belastning på den tyngste batchen. Gjennomstrømningen er også viktig: utløp av 10 tonn per time krever en større utløpsventil og sterkere skrudrift enn behandling av 2 tonn per time. Motorstørrelse, girkassens nominelle effekt og ventildiameter øker alle med gjennomstrømningskravene. Å matche alle disse parameterne sikrer pålitelig drift og energieffektivitet.
Materialkompatibilitet og termisk kontroll
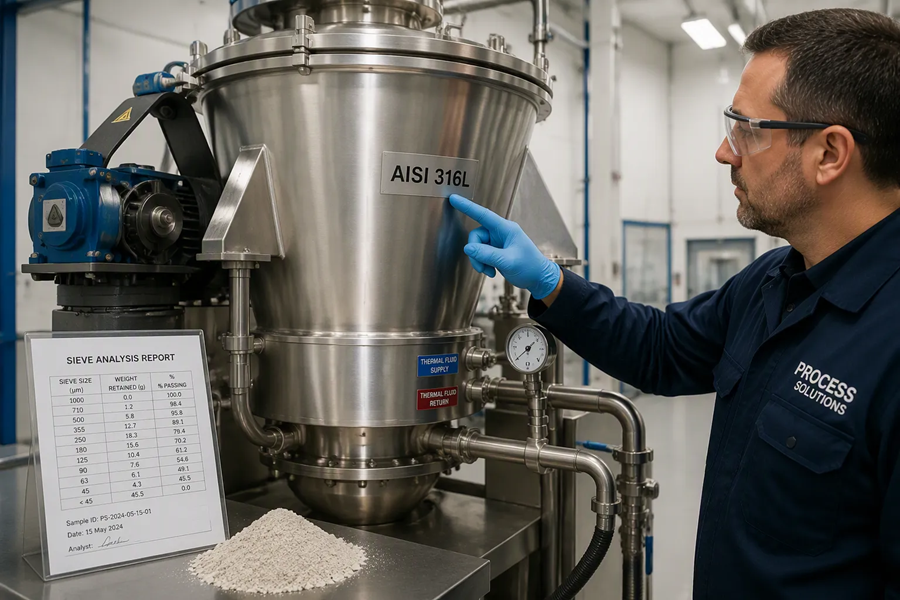
Materialkompatibilitet og termisk kontroll avgjør om en Konisk skruebelteblander håndterer produktet mitt trygt på tvers av tusenvis av partier. Jeg behandler disse to faktorene som en parvis avgjørelse fordi feil metallurgi eller en dårlig vurdert kappe skaper risiko for forurensning og for tidlig utstyrssvikt.
Bulktetthet og metallurgi
Bulktetthet og partikkelstørrelsesfordeling bestemmer den mekaniske belastningen på skruen og beltet. Et tett, fint pulver presser tilbake mot skruen med større motstand enn et lett, grovt granulat. Jeg ber om en siktanalyse og en rapport om gjengetetthet fra leverandøren min før jeg velger en drivenhet. Sprø produkter – de som smuldrer eller går i stykker lett – krever geometri med lav skjærkraft. En skånsom skrueprofil bevarer partikkelintegriteten og forhindrer dannelse av finstoff.
Valg av metallurgi i vått miljø er viktig for korrosjonsbestandighet og hygiene. Vanlige kvaliteter inkluderer:
- AISI 304
- AISI 316L
- AISI 316
- AISI 904L
- Hastelloy C22
Jakker og trykkklassifiseringer
Varme- og kjølekapper håndterer temperaturfølsomme produkter. Jeg sjekker kappedesignet for jevn termisk væskestrøm og kompatibilitet med mitt valgte medium – damp, varm olje eller kaldt vann. Interne spoler gir raskere varmeoverføring, men reduserer arbeidsvolumet. Tabellen nedenfor viser typiske kappevurderinger jeg har sett på tvers av forskjellige produsenter:
| Utstyr | Jakketrykk | Jakketemperatur |
|---|---|---|
| Legering C276 Vakuum Konisk skruetørker | 150 psi | 190 °C |
| Nauta Krauss Maffei MT 2/300 (SS316) | 7 bar | 74 °C |
| Nauta Andritz GHD3000S (SS316) | 50 psi | 130 °F |
| Engelsmann AG Nauta / konisk (SS316 kledd) | 3 bar | 74 °C |
Utslipp, forsegling og ytelsesvalidering
Akseltetninger og utløpsventiler
Jeg undersøker akseltetninger først fordi de kontrollerer lekkasje- og forurensningsrisiko. Pakningstetninger koster mindre i starten. De må regelmessig strammes og skiftes ut. Mekaniske tetninger gir bedre inneslutning for fint pulver og vakuum. Gassrensede tetninger beskytter mot oksygeninntrengning under prosessering med inert atmosfære. Jeg tilpasser tetningstypen til mine trykk- og vakuumkrav.
Valg av utløpsventil påvirker syklustid og produktgjenvinning. Jeg sammenligner tre vanlige alternativer:
| Ventiltype | Utløpshastighet | Resterende hæl | Rengjørbarhet |
|---|---|---|---|
| Sommerfugl | Rask | Lav | God |
| Skyveport | Moderat | Moderat | Rettferdig |
| Sfærisk | Kontrollert | Svært lav | Glimrende |
Blandeytelse av den koniske skruebelteblanderen
Jeg ber om data om ensartethetstest før kjøp. Konisk skruebelteblander oppnår høy ensartethet gjennom skånsom blanding med lav skjærkraft. Én leverandør rapporterer blanding av et tilsetningsstoff i forholdet 1/100 000 i løpet av 10 minutter, og oppnår ensartethet over 98,5 %. Jeg ber om data om blandetid på tvers av forskjellige batchstørrelser. Typiske sykluser varierer fra 5 til 25 minutter. Jeg bekrefter også minimum batchkapasitet som en prosentandel av arbeidsvolumet.
Jeg bekrefter fem parametere skriftlig før jeg kjøper en konisk skruebåndblander: kapasitet, drivverk, materialkompatibilitet, termisk kontroll og utløpsdesign. Sjekklisten min dekker batchstørrelse, skruehastighet, motormoment, metallurgi, overflatebehandling, kappeklassifisering, tetninger og ventiler. Jeg ber også om ensartethetsdata, blandetider, referanser og garantivilkår.
Vanlige spørsmål
Hva er minimumsbatchstørrelsen en konisk skruebåndblander kan håndtere?
Jeg bekrefter minimumsbatchen som en prosentandel av arbeidsvolumet. Mange leverandører vurderer den til 10 prosent av arbeidsvolumet. Jeg bekrefter alltid dette tallet skriftlig før kjøp.
Hvor lang tid tar én blandesyklus?
Typiske sykluser varer fra 5 til 25 minutter per batch. Den nøyaktige tiden avhenger av batchstørrelse, materialets flyteevne og målet om ensartethet. Jeg ber om testdata for min spesifikke formulering.
Hvilken akseltetning bør jeg velge for vakuumservice?
Jeg velger mekaniske eller gassrensede tetninger for vakuum- og inert atmosfærebehandling. Pakningstetninger passer til enklere applikasjoner med lavere inneslutning. Jeg tilpasser tetningen til mine trykk- og vakuumklassifiseringer.