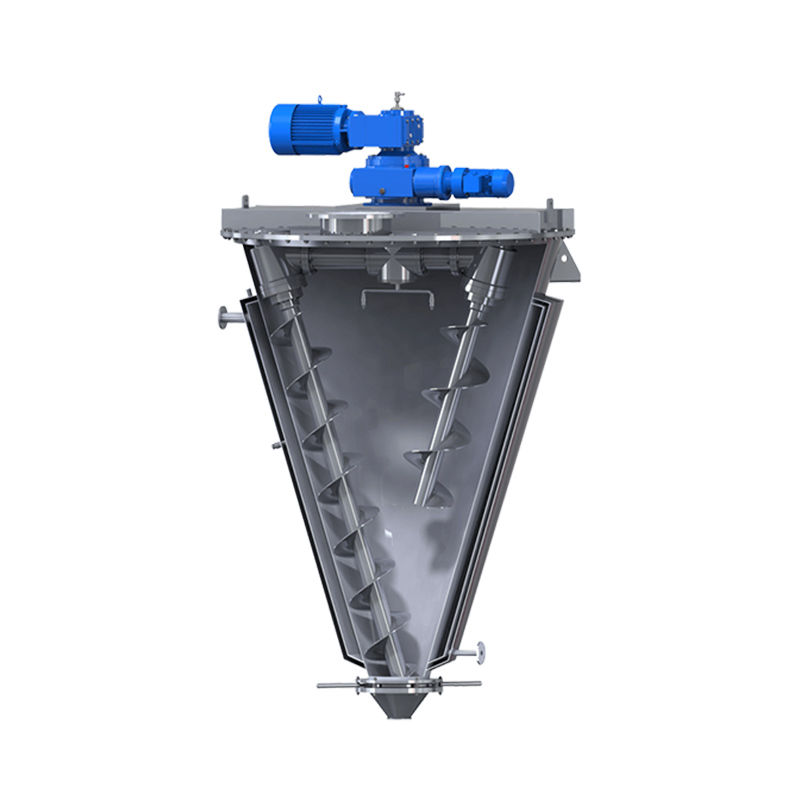
 Konisk skruvblandare
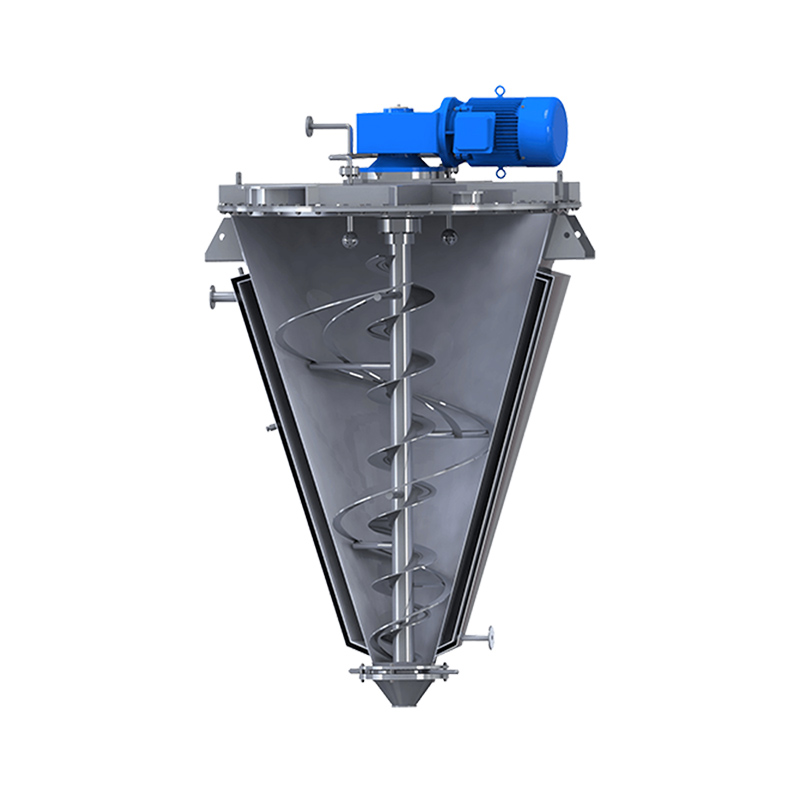 Konisk skruvbältesblandare
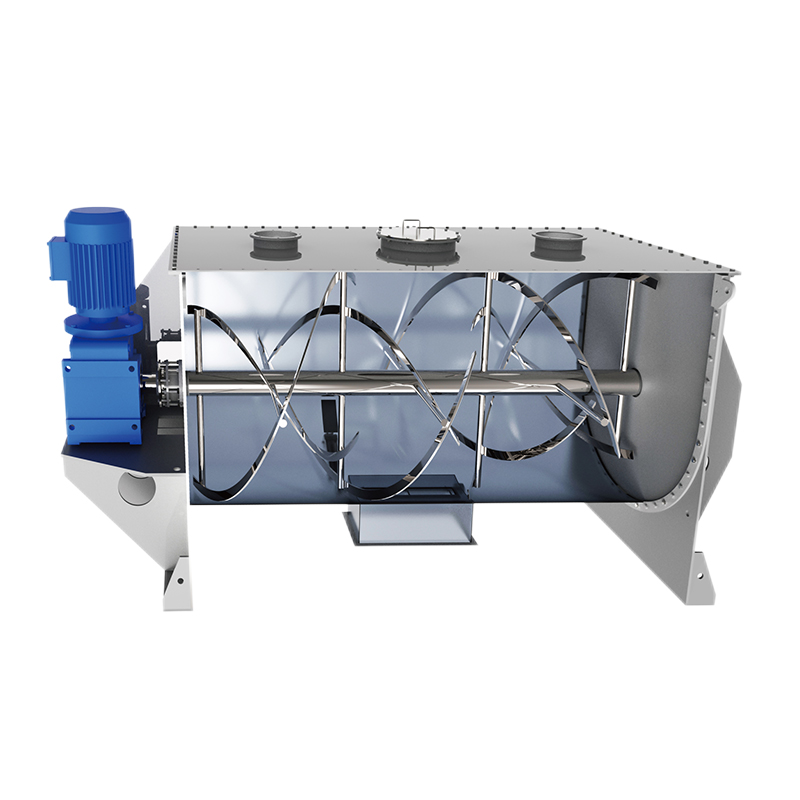 Bandblandare
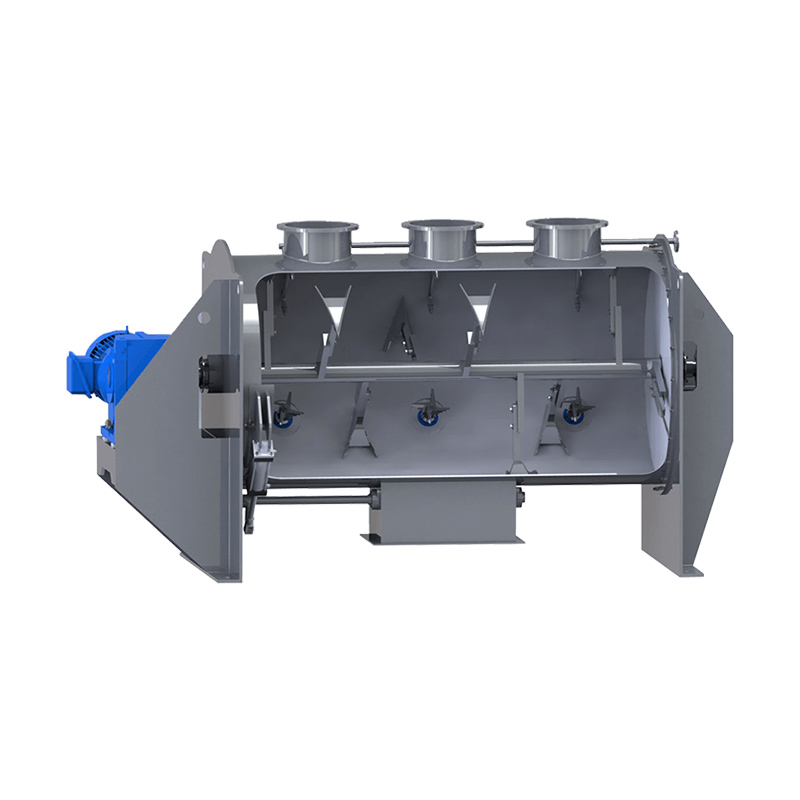 Plog-saxblandare
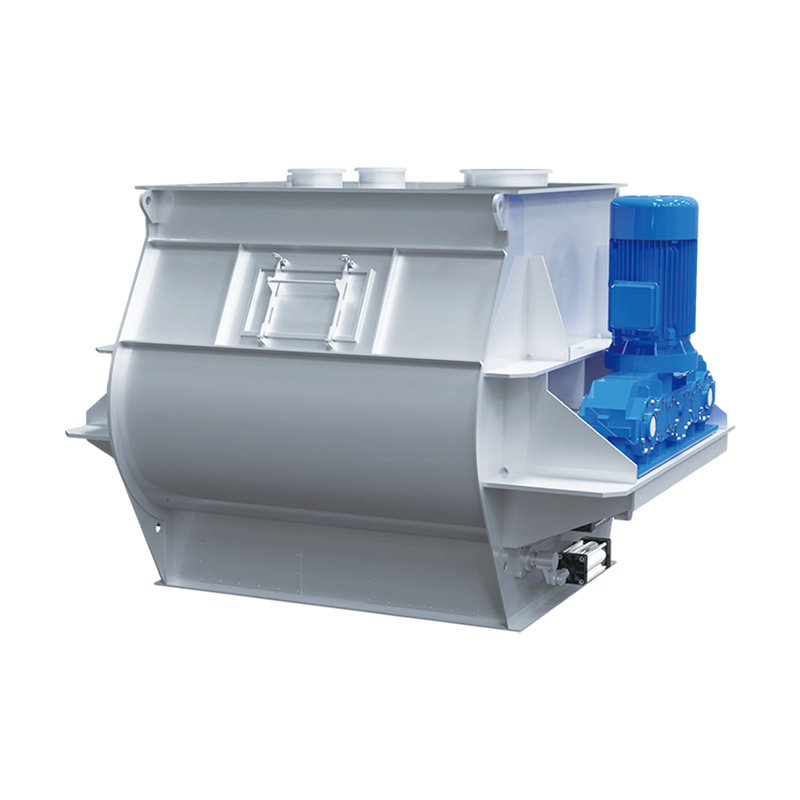 Dubbelaxelpaddelblandare
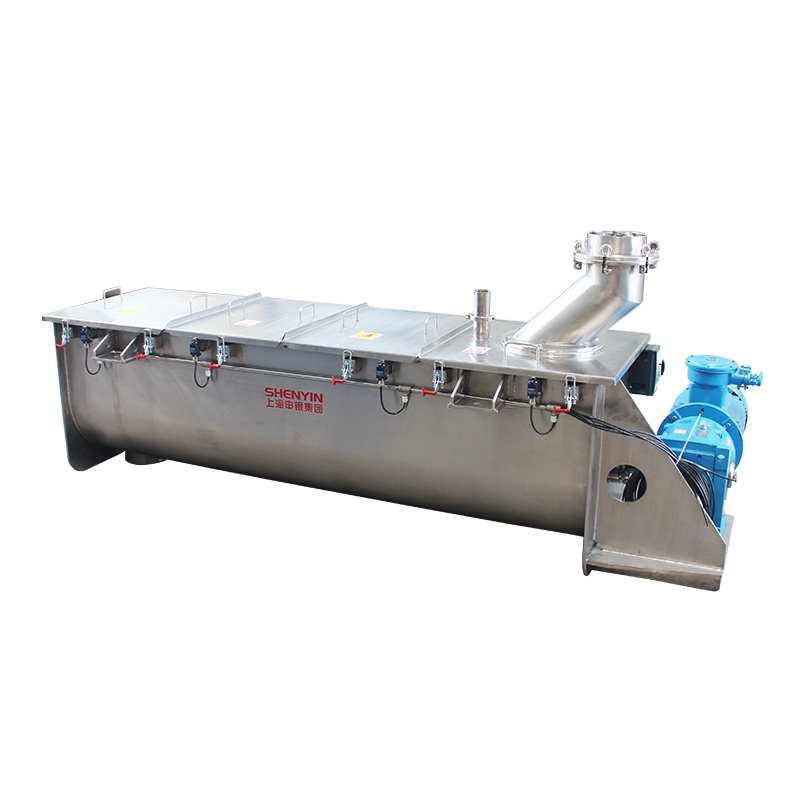 CM-seriens blandare


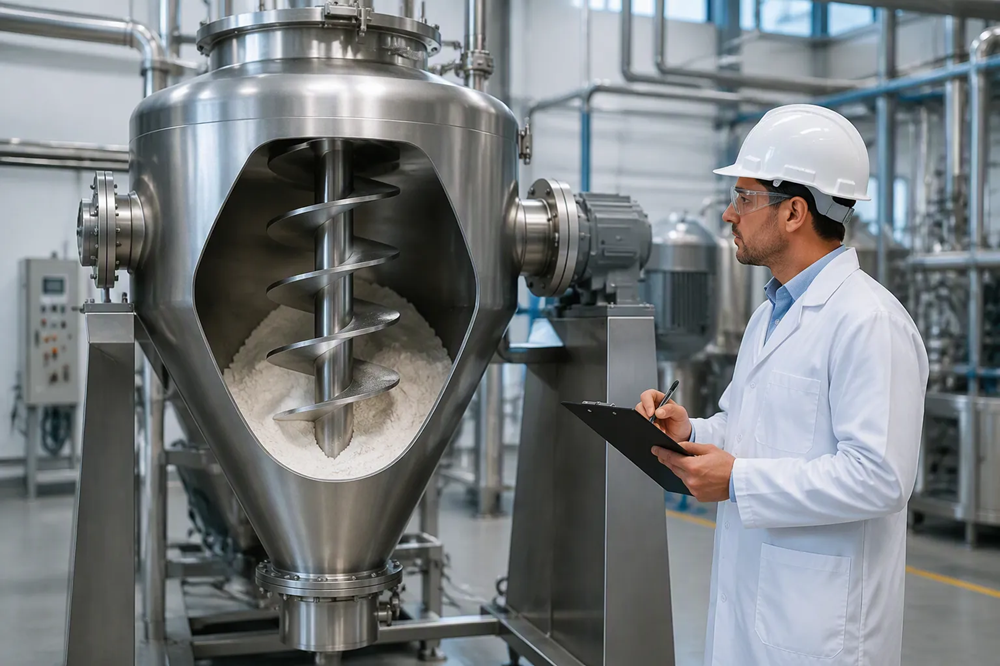
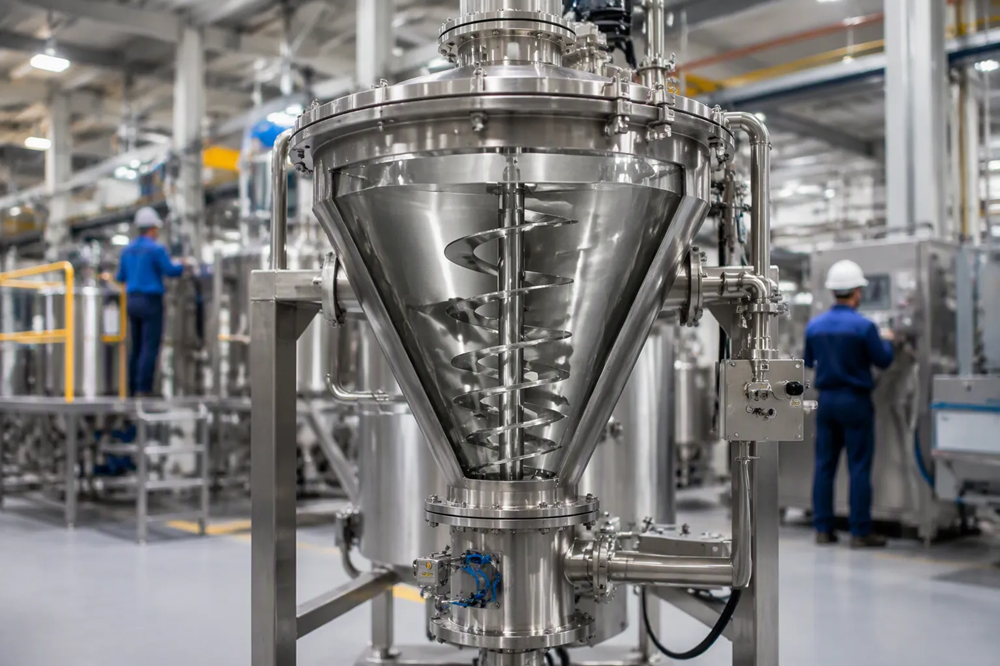
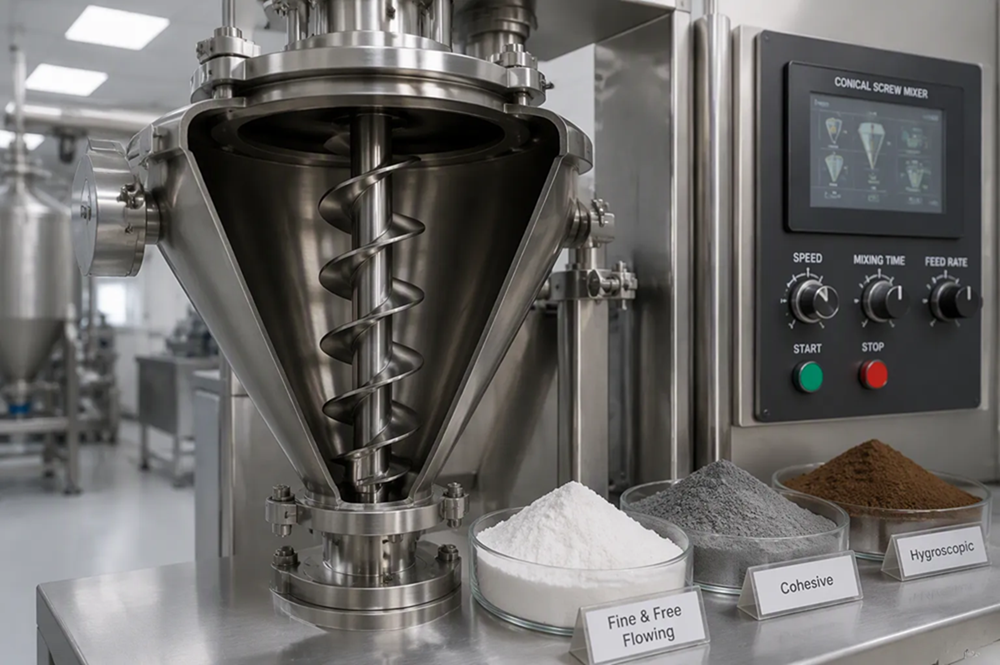
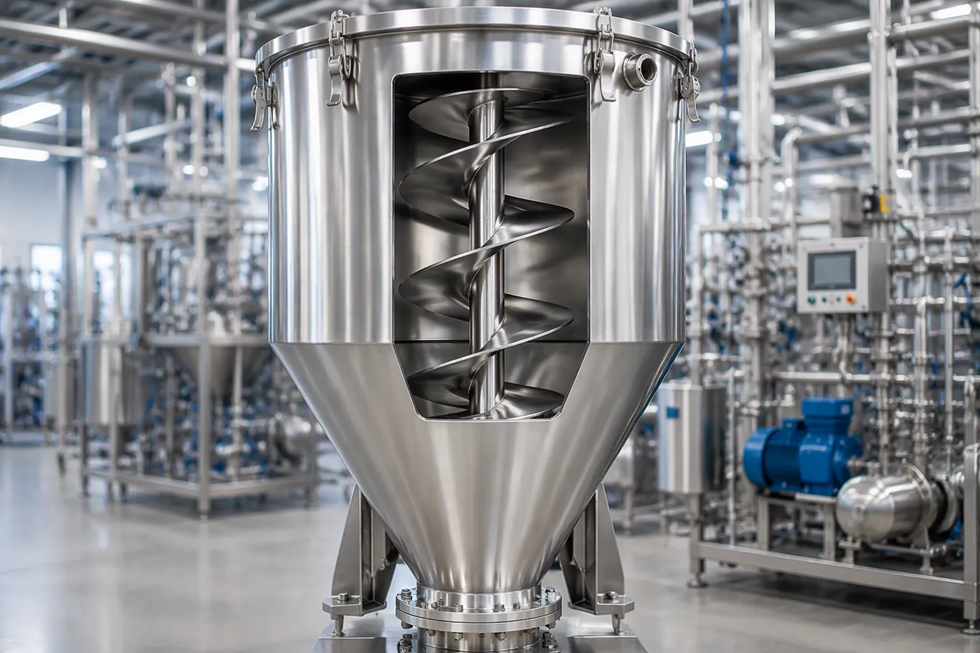
Vilka viktiga tekniska parametrar bör du bedöma när du anskaffar en konisk skruvbandsblandare?
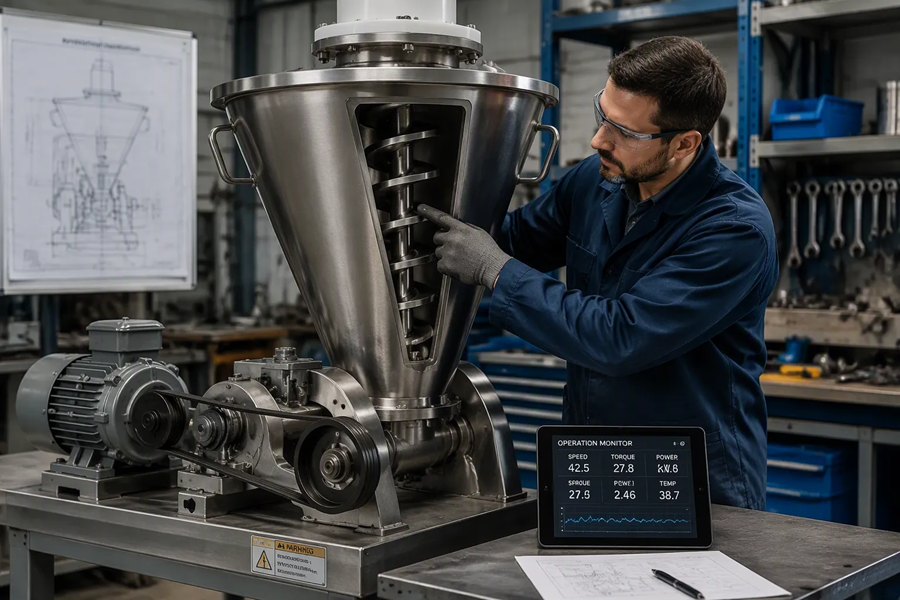
Jag utvärderar fem tekniska parametrar vid upphandling av en konisk skruvbandsblandare: kapacitet, drivmekanik, materialkompatibilitet, värmehantering och utmatningsmekanismer. Varje parameter påverkar direkt blandningskvalitet, cykeltid och total ägandekostnad. Jag verifierar dessa innan jag jämför offerter. Jag förklarar varje parameter nedan och avslutar med en praktisk checklista för val.
Viktiga slutsatser
- Kontrollera mixerns kapacitet och drivkraft först. Detta säkerställer att den uppfyller dina produktionsbehov utan att slösa utrymme eller energi.
- Välj material och temperaturreglering som matchar din produkt. Detta förhindrar kontaminering och utrustningsfel.
- Utvärdera utlopp, tätningar och prestandadata. Detta garanterar effektiv drift och högkvalitativ blandning.
Kapacitet och drivning av en konisk skruvbandblandare
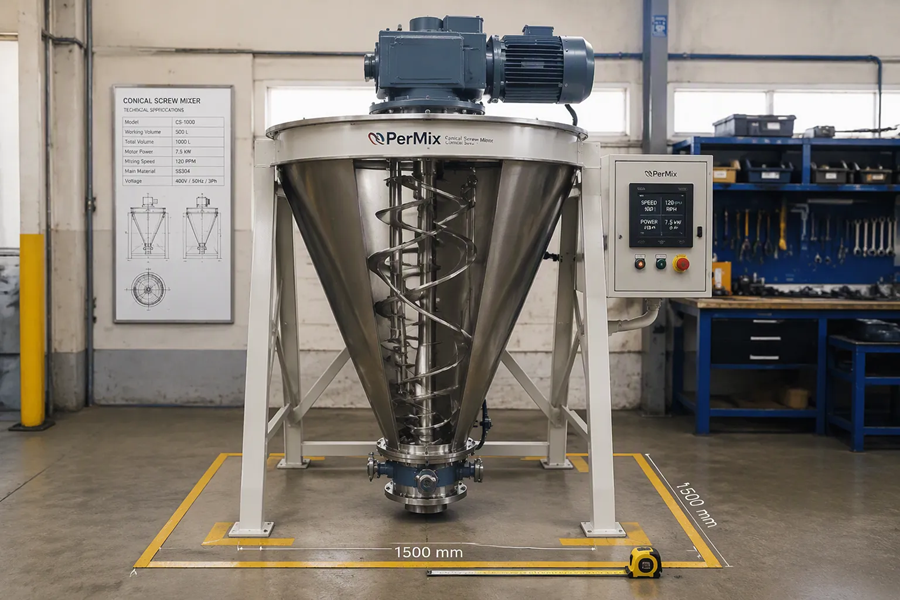
När jag utvärderar en Konisk skruvbältesblandare, kapacitet och drivmekanik utgör grunden för min bedömning. Dessa två faktorer styr direkt om maskinen kan uppfylla mina produktionsmål utan att slösa golvyta eller energi. Att få båda rätt förhindrar kostsamma omkonstruktioner under installation och daglig drift.
Arbetsvolym och fotavtryck
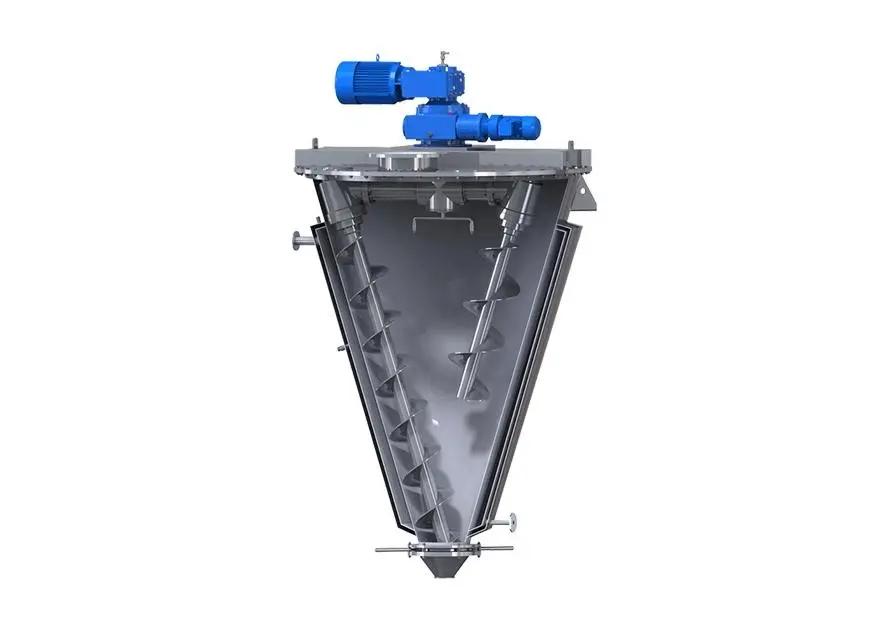
Total kärlvolym och arbetsvolym är inte utbytbara. Arbetsvolym representerar den användbara batchstorleken inuti mixern. Det återstående utrymmet i topphöjden möjliggör materialrörelse och förhindrar överfyllning. Jag bekräftar alltid arbetsvolymintervallet från leverantören. Blandare i laboratorieskala hanterar 5 till 50 liter. Pilotskalaenheter varierar från 50 till 500 liter. För små produktionsserier tittar jag på modeller i intervallet 300 till 1 000 liter. Medelstora produktionsenheter hanterar 1 500 till 5 000 liter. Stora produktionssystem hanterar 6 000 till 20 000 liter. Anpassade industriella designer kan nå 60 000 liter eller mer. Fotavtrycket växer med kapaciteten. En 100-liters laboratorieenhet får plats på en kompakt ram med blygsam golvyta. En 5 000-liters produktionsmixer kräver betydande golvyta och frihöjd. Jag mäter takhöjden för lastportar och skruvens planetariska bana. Blandningsprincipen bygger på skruvrotation i kombination med orbitalrörelse runt kärlväggen. Denna dubbla verkan skapar effektiv cirkulation genom den koniska formen. Vissa konstruktioner använder en lång skruv och en kort skruv för att förbättra blandningen. Jag verifierar detta arrangemang för min tillämpning. Jag planerar också utrymme för underhållsåtkomst runt växellådan, tätningarna och drivmotorns anslutningar.
Skruvhastighet och motoreffekt
Skrymdensiteten bestämmer belastningen på drivlinan. Täta material som titandioxid kräver en kraftigare skruv och en kraftfullare motor för att lyfta och cirkulera varje sats. Lätta pulver som aerosil behöver en skonsammare hantering för att förhindra dammrisker eller överdriven luftning. Motoreffekten skalas med det vridmoment som krävs för det specifika mediet. För en 100-liters Laboratorieblandare, Jag förväntar mig cirka 5,5 kW installerad effekt. För en produktionsenhet på 5 000 liter når den övre gränsen 37 kW. Sambandet mellan batchvolym och drivkostnad är inte linjärt. En 500-liters mixer kostar betydligt mindre per liter än en 5 000-liters maskin. Större kärl behöver tjockare stålplattor, tyngre drivlinor och starkare stödstrukturer. Överdimensionerade motorer slösar elektrisk kraft under kontinuerliga körningar. Underdimensionerade drivenheter utsätts för överdriven mekanisk belastning vid bearbetning av täta satser. Jag specificerar en frekvensomriktare för att justera skruvens rotationshastighet och orbitalarmens hastighet för olika formuleringar. Denna flexibilitet minskar den mekaniska belastningen på skruven och motorn under start och omställning. Växellådans vridmoment måste matcha den fulla belastningen på den tyngsta satsen. Genomströmningen är också viktig: att tömma 10 ton per timme kräver en större tömningsventil och en starkare skruvdrivning än att bearbeta 2 ton per timme. Motorstorlek, växellådans märkdata och ventildiameter ökar alla med genomströmningskraven. Att matcha alla dessa parametrar säkerställer tillförlitlig drift och energieffektivitet.
Materialkompatibilitet och termisk kontroll
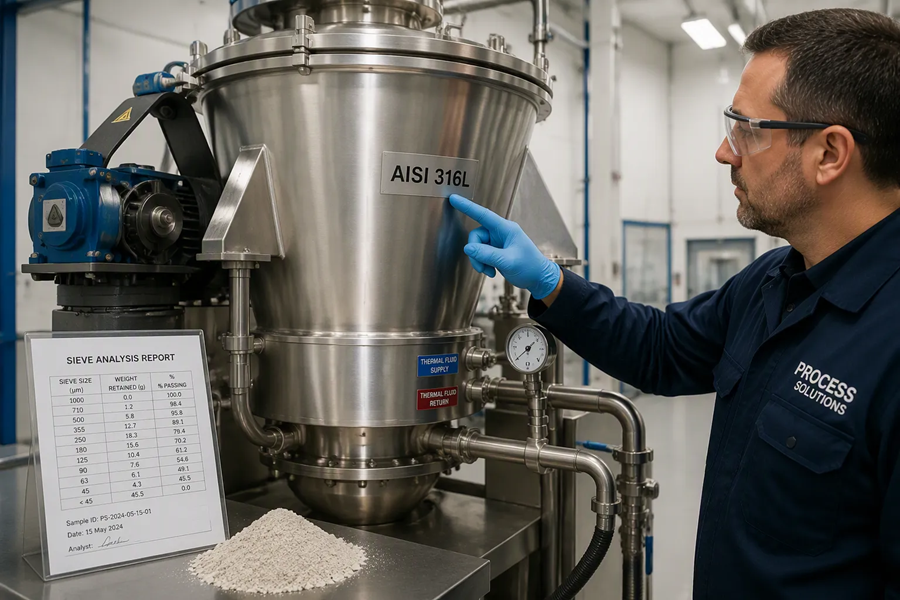
Materialkompatibilitet och temperaturkontroll avgör om en Konisk skruvbältesblandare hanterar min produkt säkert i tusentals batcher. Jag behandlar dessa två faktorer som ett par beslut eftersom fel metallurgi eller en dåligt klassad mantel skapar risker för kontaminering och för tidigt utrustningshaveri.
Skrymdensitet och metallurgi
Skrymdensitet och partikelstorleksfördelning bestämmer den mekaniska belastningen på skruven och bandet. Ett tätt, fint pulver trycker tillbaka mot skruven med större motstånd än ett lätt, grovt granulat. Jag begär en siktanalys och en gängad densitetsrapport från min leverantör innan jag väljer en drivning. Spröda produkter – de som lätt smular sönder eller går sönder – kräver lågskjuvningsgeometri. En skonsam skruvprofil bevarar partikelintegriteten och förhindrar finfördelning.
Val av metallurgi i vått tillstånd är viktigt för korrosionsbeständighet och hygien. Vanliga kvaliteter inkluderar:
- AISI 304
- AISI 316L
- AISI 316
- AISI 904L
- Hastelloy C22
Jackor och tryckklassningar
Värme- och kylmantlar hanterar temperaturkänsliga produkter. Jag kontrollerar mantelkonstruktionen för jämnt termiskt vätskeflöde och kompatibilitet med mitt valda medium – ånga, het olja eller kylt vatten. Interna spolar erbjuder snabbare värmeöverföring men minskar arbetsvolymen. Tabellen nedan visar typiska mantelklassificeringar som jag har sett från olika tillverkare:
| Utrustning | Jacktryck | Jackans temperatur |
|---|---|---|
| Legering C276 Vakuum Konisk skruvtork | 150 psi | 190 °C |
| Nauta Krauss Maffei MT 2/300 (SS316) | 7 bar | 74 °C |
| Nauta Andritz GHD3000S (SS316) | 50 psi | 130 °F |
| Engelsmann AG Nauta / konisk (SS316 klädd) | 3 bar | 74 °C |
Urladdning, tätning och prestandavalidering
Axeltätningar och utloppsventiler
Jag undersöker axeltätningar först eftersom de minskar risken för läckage och kontaminering. Packningstätningar kostar mindre i förskott. De behöver regelbundet åtdragas och bytas ut. Mekaniska tätningar ger bättre inneslutning för finpulver och vakuumanvändning. Gasrensade tätningar skyddar mot syreinträngning under bearbetning i inert atmosfär. Jag anpassar tätningstypen till mina tryck- och vakuumkrav.
Valet av utloppsventil påverkar cykeltid och produktåtervinning. Jag jämför tre vanliga alternativ:
| Ventiltyp | Urladdningshastighet | Resterande häl | Rengörbarhet |
|---|---|---|---|
| Fjäril | Snabb | Låg | Bra |
| Skjutgrind | Måttlig | Måttlig | Rättvis |
| Sfärisk | Kontrollerade | Mycket låg | Excellent |
Blandningsprestanda hos den koniska skruvbältesblandaren
Jag begär data från enhetlighetstester före köp. Konisk skruvbältesblandare uppnår hög jämnhet genom skonsam blandning med låg skjuvning. En leverantör rapporterar att man blandar ett tillsatsmedel i förhållandet 1/100 000 inom 10 minuter, vilket ger en jämnhet över 98,5 %. Jag ber om blandningstidsdata för olika batchstorlekar. Typiska cykler varierar från 5 till 25 minuter. Jag bekräftar också minsta batchkapacitet som en procentandel av arbetsvolymen.
Jag bekräftar fem parametrar skriftligen innan jag köper en konisk skruvbandsblandare: kapacitet, drivning, materialkompatibilitet, termisk kontroll och utloppsdesign. Min checklista täcker batchstorlek, skruvhastighet, motormoment, metallurgi, ytbehandling, mantelklassificering, tätningar och ventiler. Jag begär även in data om jämnhet, blandningstider, referenser och garantivillkor.
Vanliga frågor
Vilken är den minsta batchstorleken som en konisk skruvbandsblandare kan hantera?
Jag bekräftar den minsta satsen som en procentandel av arbetsvolymen. Många leverantörer anger den som 10 procent av arbetsvolymen. Jag verifierar alltid denna siffra skriftligen före köp.
Hur lång tid tar en blandningscykel?
Typiska cykler sträcker sig från 5 till 25 minuter per sats. Den exakta tiden beror på satsstorlek, materialets flytbarhet och önskad enhetlighet. Jag begär testdata för min specifika formulering.
Vilken axeltätning ska jag välja för vakuumservice?
Jag väljer mekaniska eller gasrensade tätningar för vakuum- och inert atmosfärsbearbetning. Packningstätningar passar enklare applikationer med lägre kapacitet. Jag anpassar tätningen till mina tryck- och vakuumvärden.