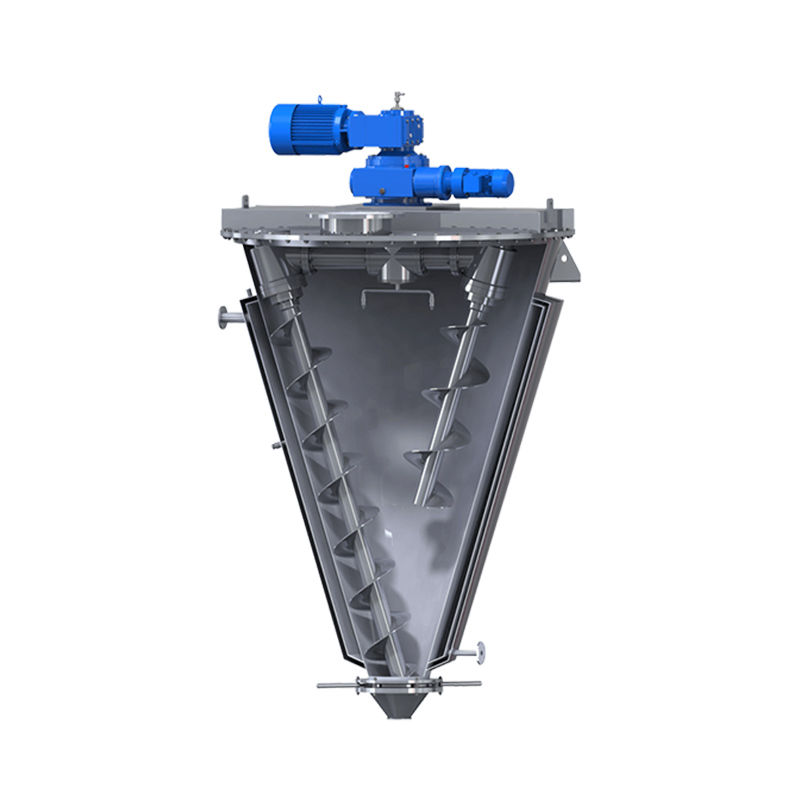
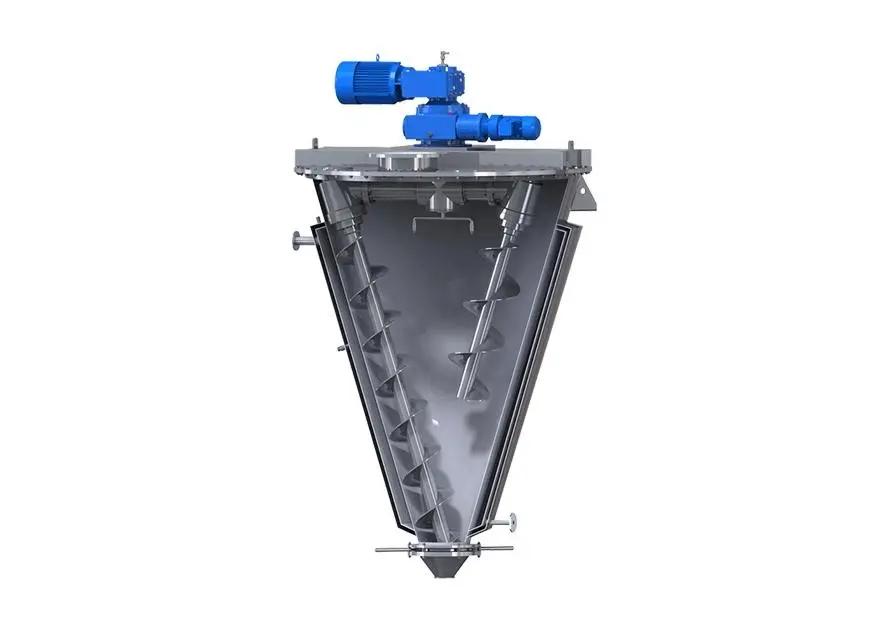
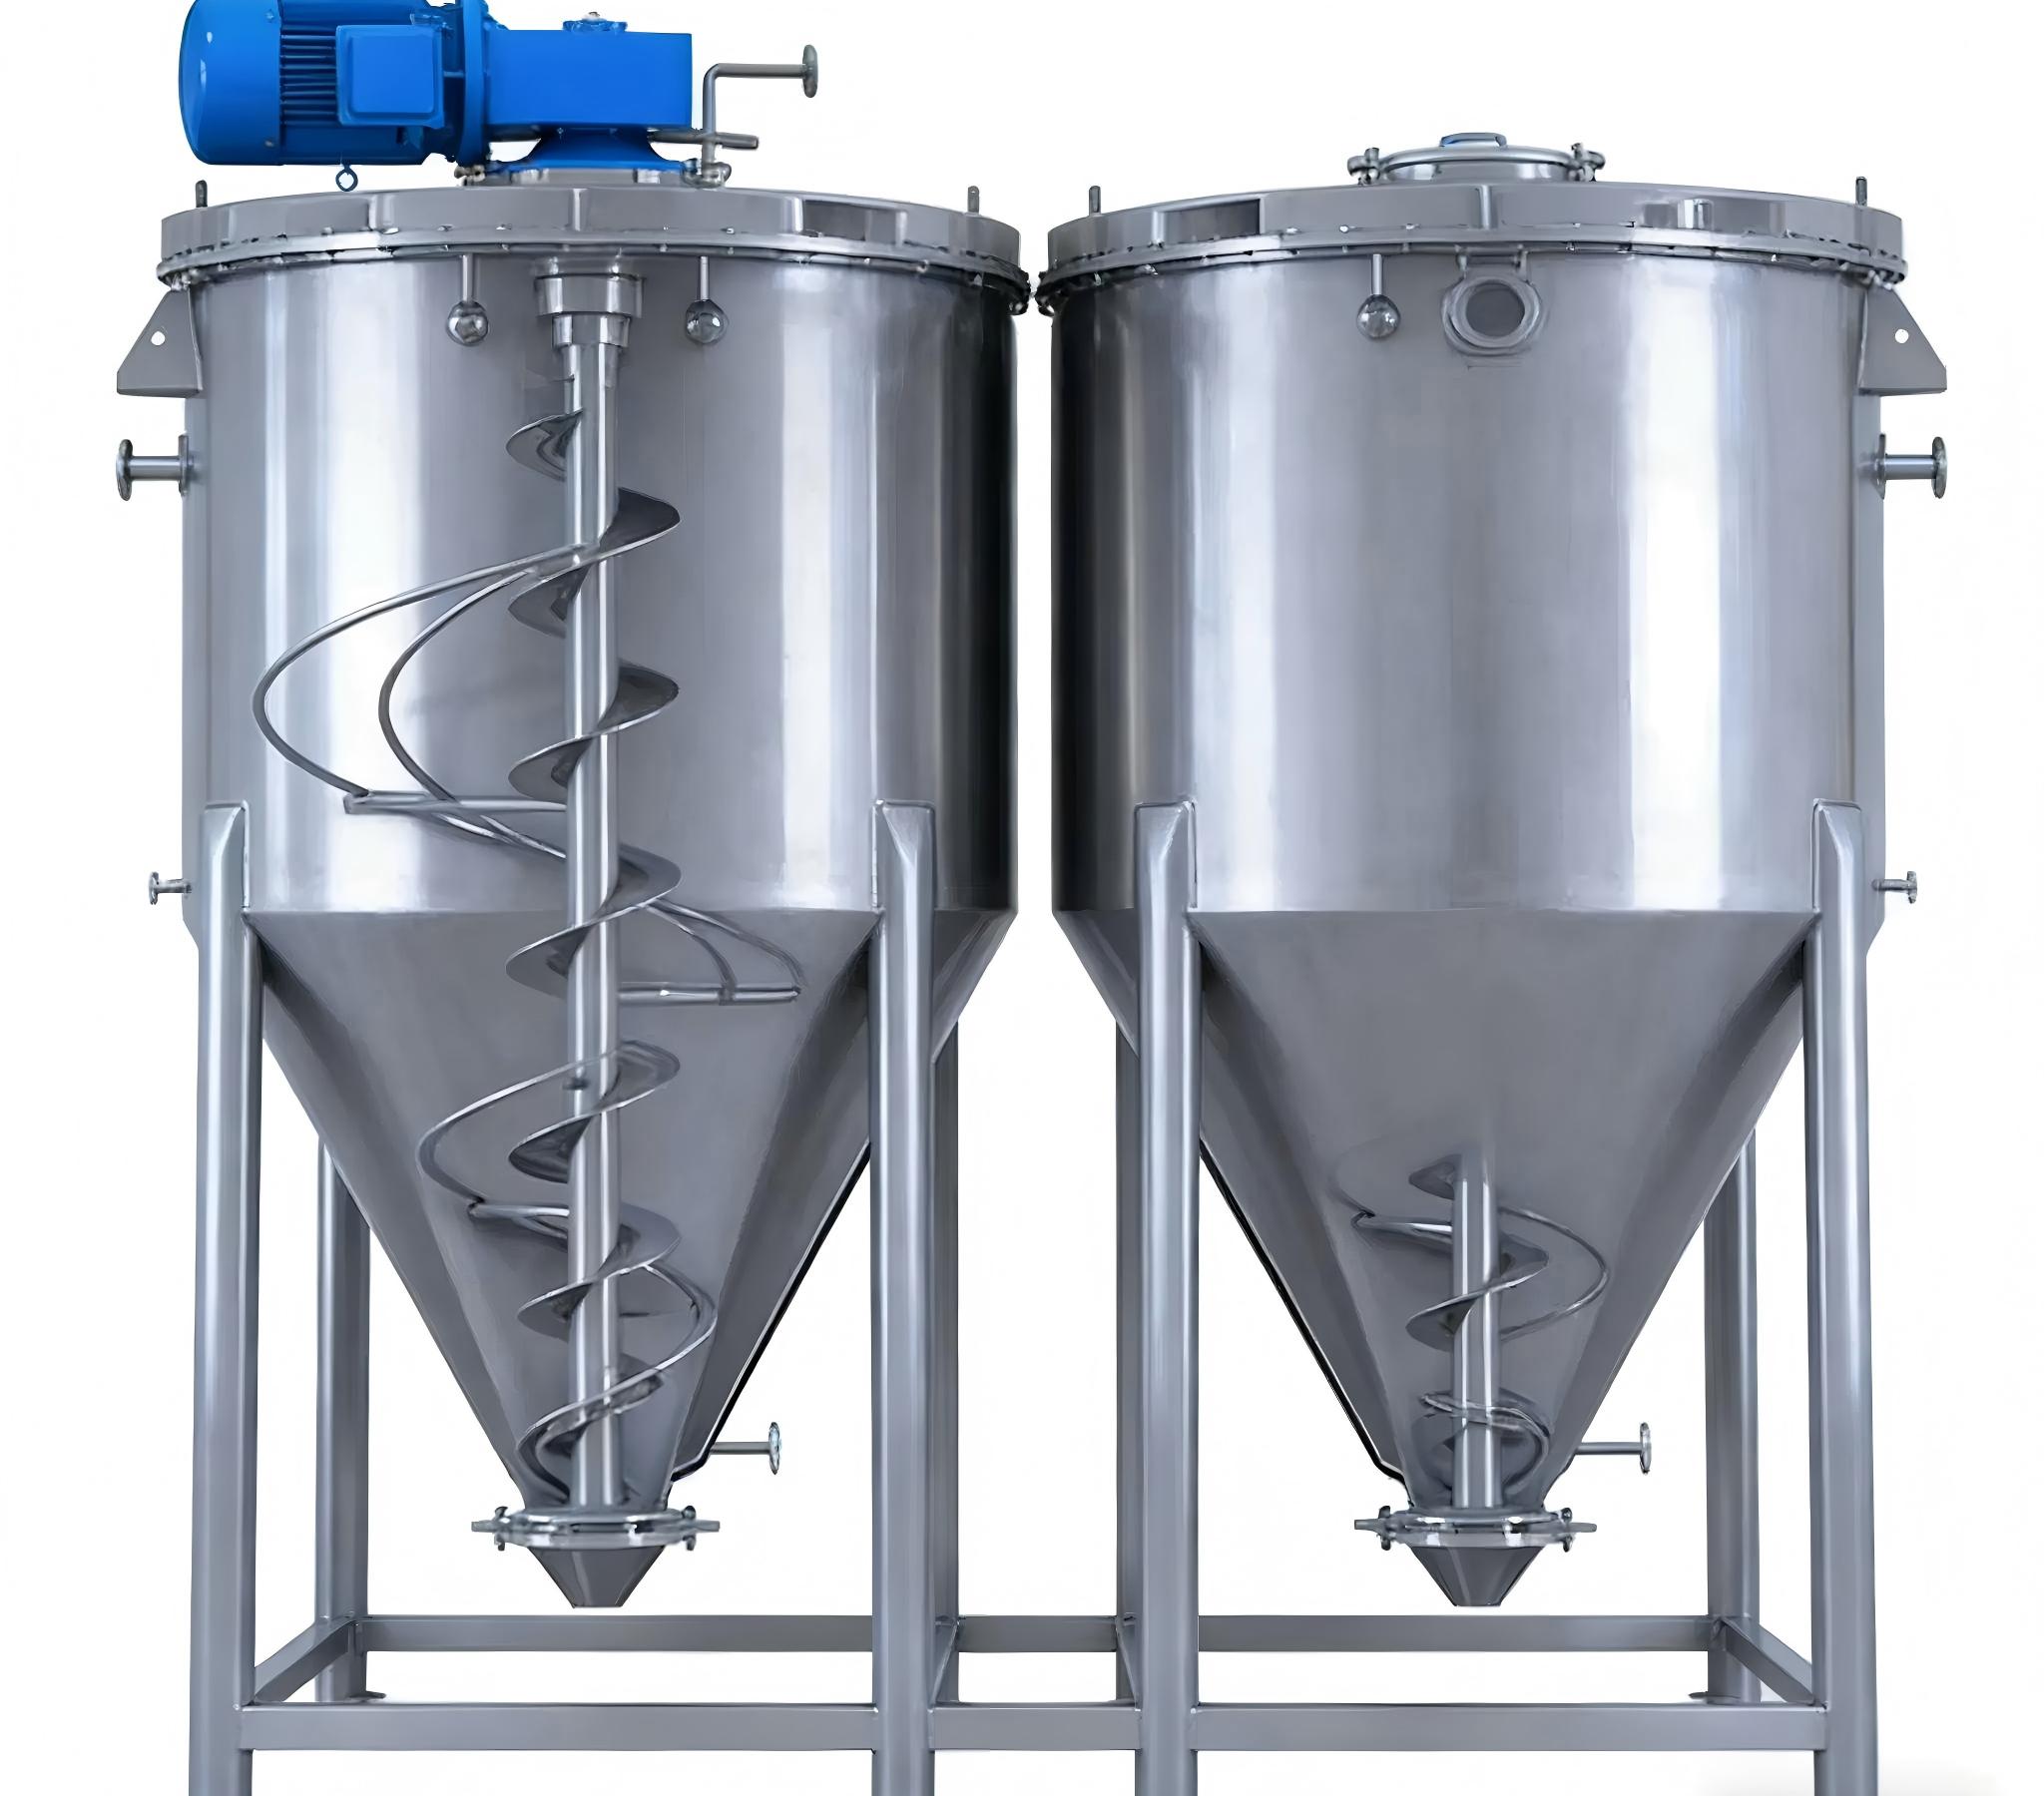
 Koniskais skrūvju maisītājs
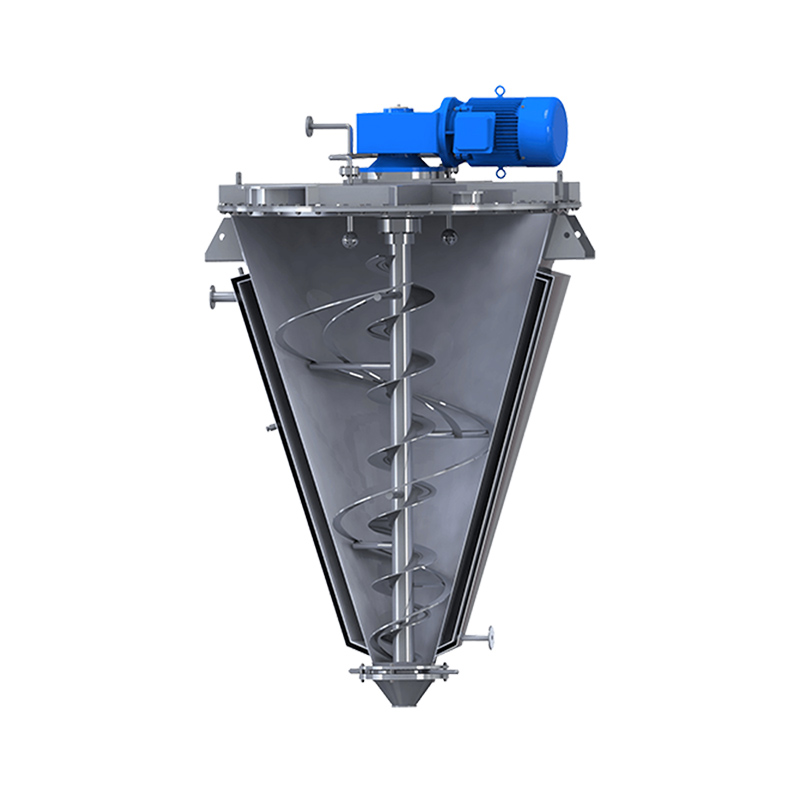 Koniskā skrūves lentes maisītājs
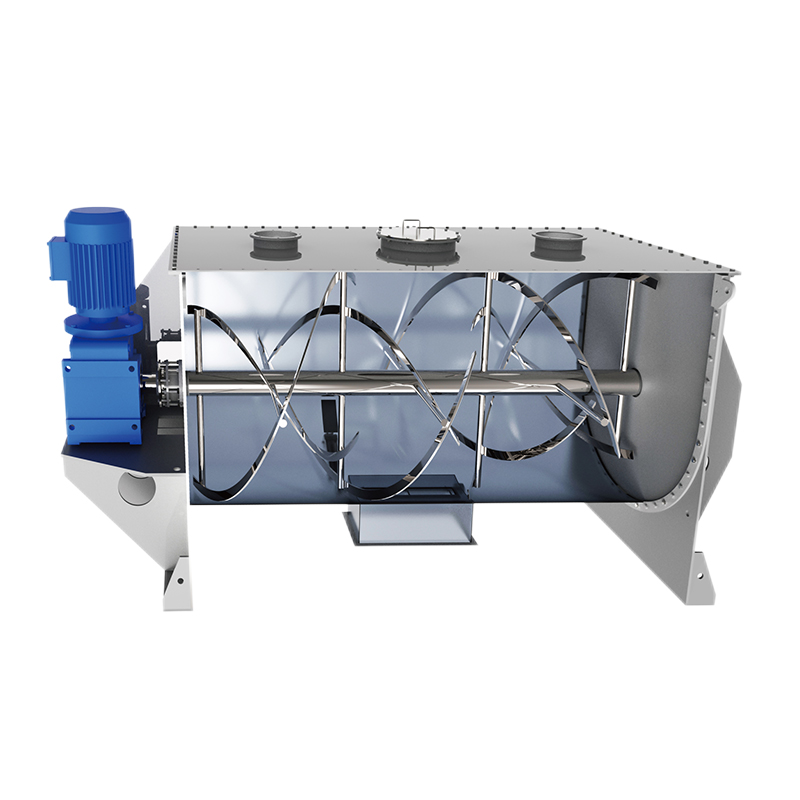 Lentes blenderis
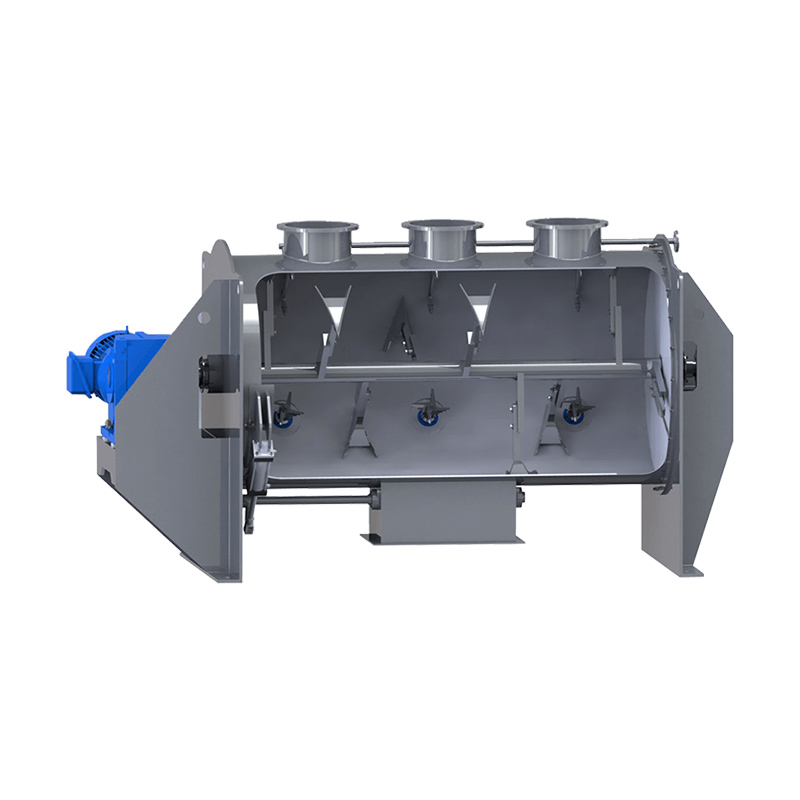 Arkla-šķēres maisītājs
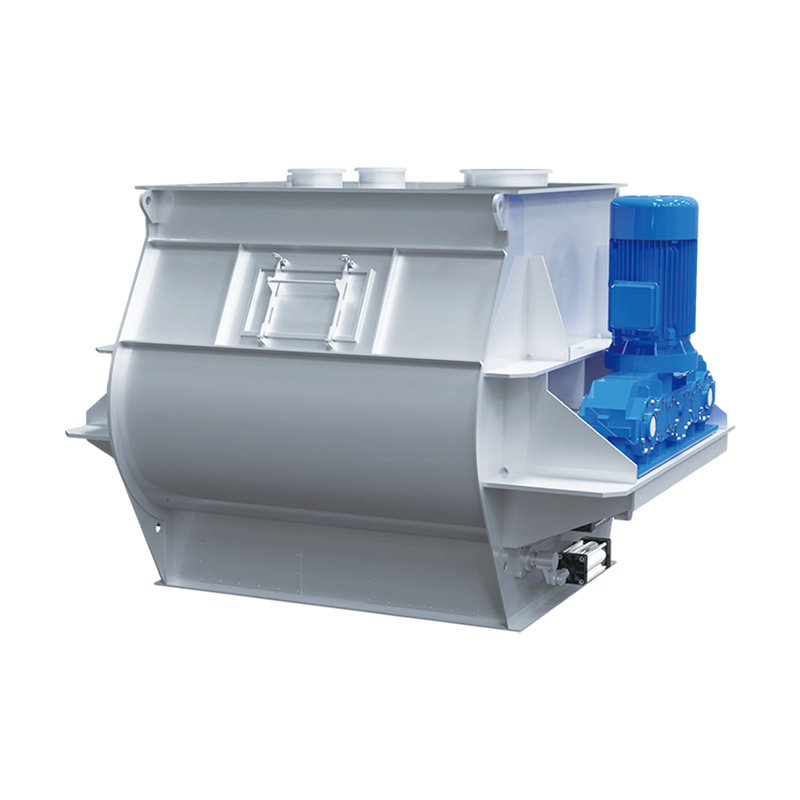 Divkāršās vārpstas lāpstiņu maisītājs
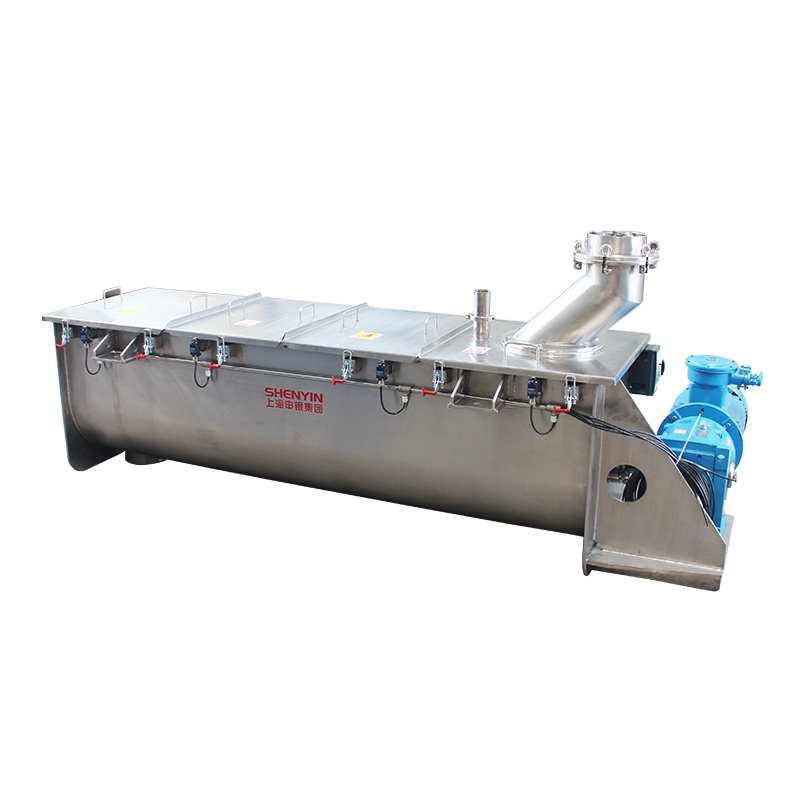 CM sērijas mikseris


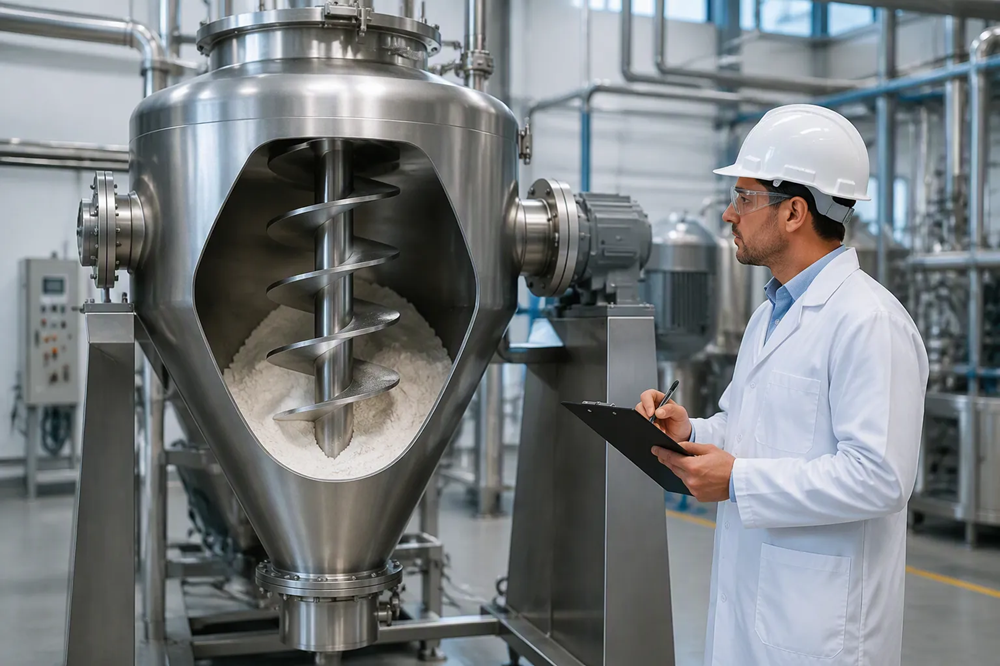
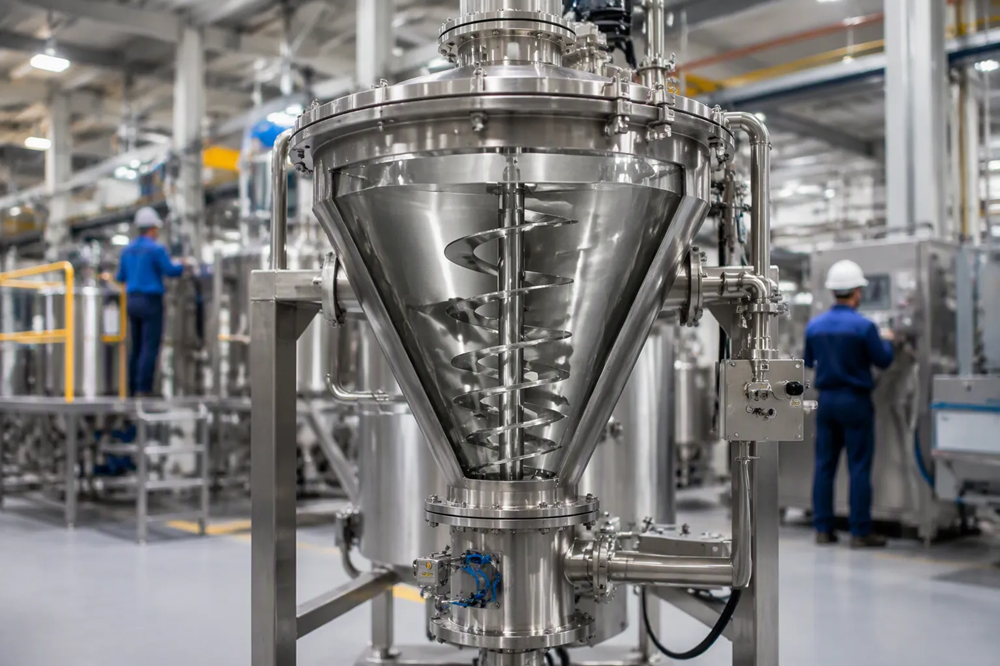
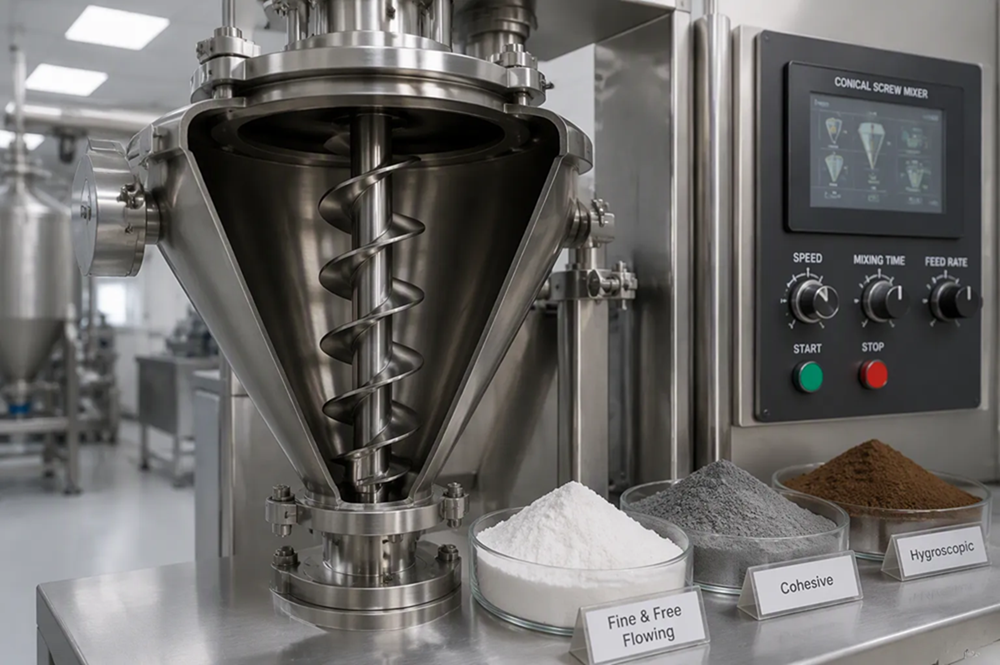
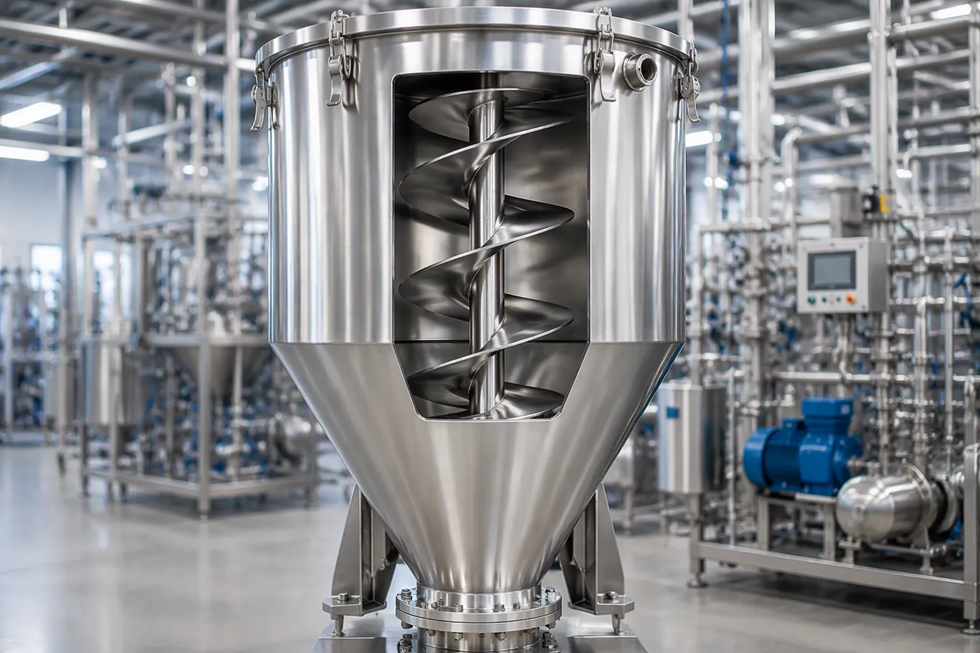
Kādi galvenie tehniskie parametri jānovērtē, iegādājoties konusveida skrūves lentes maisītāju?
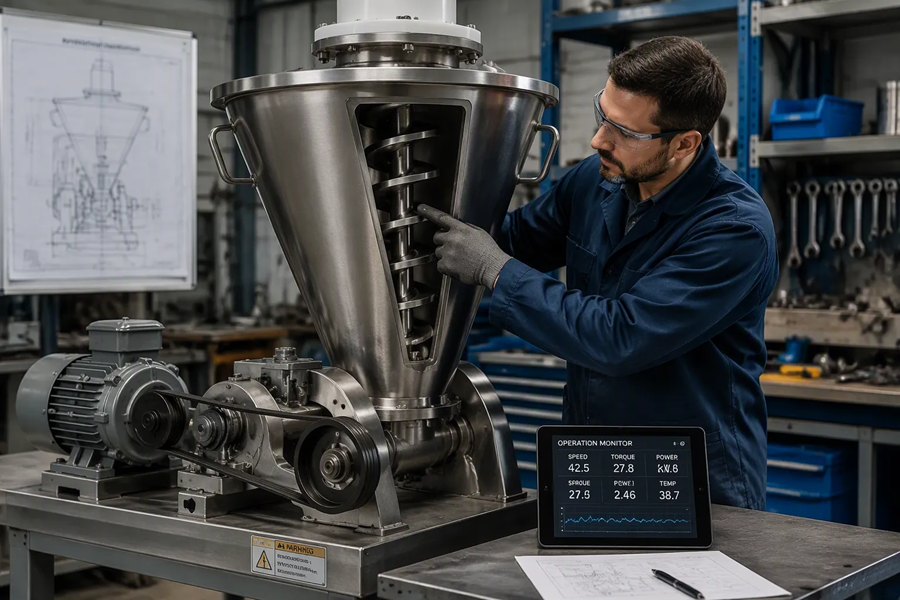
Iegādājoties konisko skrūvlentes maisītāju, es izvērtēju piecus tehniskos parametrus: jaudu, piedziņas mehāniku, materiālu saderību, termisko pārvaldību un izvades mehānismus. Katrs parametrs tieši ietekmē maisījuma kvalitāti, cikla laiku un kopējās ekspluatācijas izmaksas. Es tos pārbaudu pirms piedāvājumu salīdzināšanas. Es paskaidroju katru parametru zemāk un noslēdzu ar praktisku atlases kontrolsarakstu.
Galvenie secinājumi
- Pārbaudiet miksera ietilpība un piedziņa pirmkārt. Tas nodrošina, ka tas atbilst jūsu ražošanas vajadzībām, netērējot vietu vai enerģiju.
- Izvēlieties materiālus un termiskās vadības ierīces, kas atbilst jūsu produktam. Tas novērsīs piesārņojumu un iekārtu bojājumus.
- Novērtējiet izlādes, blīvējumu un veiktspējas datus. Tas garantē efektīvu darbību un augstas kvalitātes sajaukšanu.
Koniskā skrūvju lentes maisītāja jauda un piedziņa
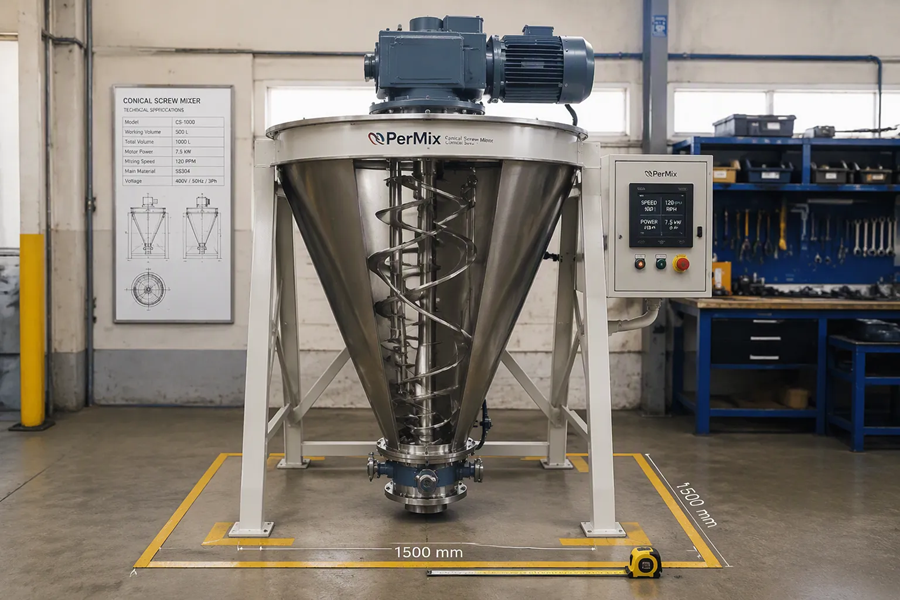
Kad es novērtēju Koniskā skrūves lentes maisītājs, jauda un piedziņas mehānika veido mana novērtējuma pamatu. Šie divi faktori tieši ietekmē to, vai iekārta var sasniegt manus ražošanas mērķus, netērējot daudz grīdas platības vai enerģijas. Pareizi izvēlēti abi faktori novērš dārgas pārprojektēšanas nepieciešamību uzstādīšanas un ikdienas ekspluatācijas laikā.
Darba tilpums un nospiedums
Kopējais trauka tilpums un darba tilpums nav savstarpēji aizvietojami. Darba tilpums apzīmē izmantojamo partijas lielumu maisītāja iekšpusē. Atlikušais brīvais laukums ļauj pārvietot materiālu un novērš pārpildīšanu. Es vienmēr pārbaudu darba tilpuma diapazonu no piegādātāja. Laboratorijas mēroga maisītāji apstrādā no 5 līdz 50 litriem. Pilotmēroga iekārtas apstrādā no 50 līdz 500 litriem. Mazām ražošanas partijām es apsveru modeļus no 300 līdz 1000 litriem. Vidējas ražošanas iekārtas apstrādā no 1500 līdz 5000 litriem. Lielas ražošanas sistēmas apstrādā no 6000 līdz 20 000 litriem. Pielāgoti rūpnieciskie modeļi var sasniegt 60 000 litrus vai vairāk. Pēdas izmērs palielinās līdz ar ietilpību. 100 litru laboratorijas iekārta iederas uz kompakta rāmja ar nelielu grīdas platību. 5000 litru ražošanas maisītājam ir nepieciešama ievērojama grīdas platība un brīva vieta virs galvas. Es mēru griestu augstumu iekraušanas atverēm un skrūves planetārās orbītas kustību. Maisīšanas princips balstās uz skrūves rotāciju apvienojumā ar orbitālo kustību ap trauka sienu. Šī divkāršā darbība rada efektīvu cirkulāciju, izmantojot konisko formu. Dažās konstrukcijās sajaukšanas uzlabošanai tiek izmantota viena gara un viena īsa skrūve. Es pārbaudu šo izvietojumu savam pielietojumam. Es arī plānoju vietu apkopes piekļuvei ap pārnesumkārbu, blīvēm un piedziņas motora savienojumiem.
Skrūves ātrums un motora jauda
Tilpuma blīvums nosaka slodzi uz piedziņas mehānismu. Blīviem materiāliem, piemēram, titāna dioksīdam, katras partijas pacelšanai un cirkulācijai ir nepieciešama izturīgāka skrūve un jaudīgāks motors. Ar viegliem pulveriem, piemēram, aerosilu, ir jārīkojas saudzīgāk, lai novērstu putekļu apdraudējumu vai pārmērīgu aerāciju. Motora jauda tiek pielāgota griezes momentam, kas nepieciešams konkrētajam materiālam. 100 litru tilpumam Laboratorijas maisītājsEs paredzu aptuveni 5,5 kW uzstādīto jaudu. 5000 litru ražošanas iekārtai augšējā robeža sasniedz 37 kW. Sakarība starp partijas tilpumu un piedziņas izmaksām nav lineāra. 500 litru maisītājs izmaksā ievērojami mazāk par litru nekā 5000 litru mašīna. Lielākām tvertnēm ir nepieciešamas biezākas tērauda plāksnes, smagākas piedziņas un izturīgākas atbalsta konstrukcijas. Pārāk lieli motori nepārtrauktas darbības laikā izšķiež elektroenerģiju. Pārāk mazi piedziņas cieš no pārmērīgas mehāniskas slodzes, apgriežot blīvas partijas. Es norādu mainīgas frekvences piedziņu, lai pielāgotu skrūves griešanās ātrumu un orbitālās sviras ātrumu dažādām receptūrām. Šī elastība samazina mehānisko slodzi uz skrūvi un motoru iedarbināšanas un pārslēgšanas laikā. Pārnesumkārbas griezes momentam ir jāatbilst smagākās partijas pilnai slodzei. Svarīga ir arī caurlaidspēja: 10 tonnu stundā izvadīšanai ir nepieciešams lielāks izvades vārsts un spēcīgāka skrūves piedziņa nekā 2 tonnu stundā apstrādei. Motora izmērs, pārnesumkārbas vērtējums un vārsta diametrs palielinās līdz ar caurlaidspējas prasībām. Visu šo parametru saskaņošana nodrošina uzticamu darbību un energoefektivitāti.
Materiālu saderība un termiskā kontrole
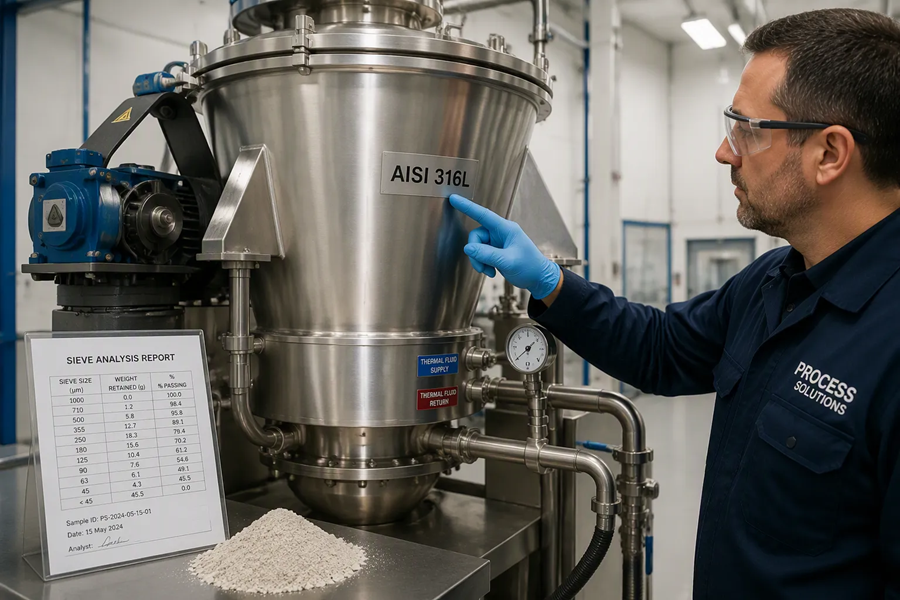
Materiālu saderība un termiskā kontrole nosaka, vai Koniskā skrūves lentes maisītājs droši apstrādā manu produktu tūkstošiem partiju. Es šos divus faktorus uztveru kā pāra lēmumu, jo nepareiza metalurģija vai slikti novērtēts apvalks rada piesārņojuma riskus un priekšlaicīgu iekārtu bojājumu.
Tilpuma blīvums un metalurģija
Tilpuma blīvums un daļiņu izmēra sadalījums nosaka mehānisko slodzi uz skrūvi un lenti. Blīvs, smalks pulveris spiežas pret skrūvi ar lielāku pretestību nekā viegls, rupjš pulveris. Pirms piedziņas izvēles es pieprasu sieta analīzi un blīvuma ziņojumu no sava piegādātāja. Irdeniem produktiem — tiem, kas viegli drūp vai sadalās — ir nepieciešama zemas bīdes ģeometrija. Maigs skrūves profils saglabā daļiņu integritāti un novērš smalku daļiņu veidošanos.
Mitrinātas metalurģijas izvēles ir svarīgas korozijas izturībai un higiēnai. Izplatītākās kategorijas ir:
- AISI 304
- AISI 316L
- AISI 316
- AISI 904L
- Hastelloy C22
Jakas un spiediena vērtējumi
Sildīšanas un dzesēšanas apvalki ir paredzēti temperatūrai jutīgiem produktiem. Es pārbaudu apvalka konstrukciju, lai nodrošinātu vienmērīgu siltumnesēja plūsmu un saderību ar izvēlēto vidi — tvaiku, karstu eļļu vai atdzesētu ūdeni. Iekšējās spoles nodrošina ātrāku siltuma pārnesi, bet samazina darba tilpumu. Zemāk esošajā tabulā ir parādīti tipiski apvalku vērtējumi, ko esmu redzējis dažādiem ražotājiem:
| Aprīkojums | Jakas spiediens | Jakas temperatūra |
|---|---|---|
| C276 sakausējuma vakuums Koniskā skrūvju žāvētājs | 150 psi | 190 °C |
| Nauta Krauss Maffei MT 2/300 (SS316) | 7 bāri | 170 °F |
| Nauta Andritz GHD3000S (SS316) | 50 psi | 130 °F |
| Engelsmann AG Nauta / Conical (SS316 Clad) | 3 bāri | 74 °C |
Izlāde, blīvēšana un veiktspējas validācija
Vārpstas blīvējumi un izplūdes vārsti
Vispirms es pārbaudu vārpstas blīvējumus, jo tie kontrolē noplūdes un piesārņojuma risku. Blīvējuma izmaksas sākotnēji ir zemākas. Tie ir regulāri jāpievelk un jānomaina. Mehāniskie blīvējumi nodrošina labāku aizsardzību pret smalkiem pulveriem un vakuuma pakalpojumiem. Ar gāzi attīrīti blīvējumi aizsargā pret skābekļa iekļūšanu inertas atmosfēras apstrādes laikā. Es pielāgoju blīvējuma veidu savām spiediena un vakuuma prasībām.
Izplūdes vārsta izvēle ietekmē cikla laiku un produkta atgūšanu. Es salīdzinu trīs izplatītākās iespējas:
| Vārsta tips | Izlādes ātrums | Atlikušais papēdis | Tīrāmība |
|---|---|---|---|
| Tauriņš | Ātri | Zems | Labi |
| Bīdāmie vārti | Vidējs | Vidējs | Godīga |
| Sfērisks | Kontrolēts | Ļoti zems | Lieliski |
Koniskā skrūvju lentes maisītāja sajaukšanas veiktspēja
Pirms pirkuma es pieprasu vienmērīguma testa datus. Koniskā skrūves lentes maisītājs panāk augstu vienmērīgumu, pateicoties saudzīgai sajaukšanas darbībai ar mazu bīdes spēku. Viens piegādātājs ziņo, ka piedevu sajauc attiecībā 1/100 000 10 minūšu laikā, sasniedzot vienmērīgumu virs 98,5%. Es lūdzu sajaukšanas laika datus dažādiem partiju lielumiem. Tipiski cikli svārstās no 5 līdz 25 minūtēm. Es arī apstiprinu minimālo partijas ietilpību procentos no darba tilpuma.
Pirms koniskā skrūves lentes maisītāja iegādes es rakstiski apstiprinu piecus parametrus: jaudu, piedziņu, materiālu saderību, termisko kontroli un izvades konstrukciju. Manā kontrolsarakstā ir iekļauts partijas lielums, skrūves ātrums, motora griezes moments, metalurģija, apdare, apvalka parametri, blīvējumi un vārsti. Es pieprasu arī vienmērīguma datus, maisīšanas laikus, atsauces un garantijas noteikumus.
Bieži uzdotie jautājumi
Kāds ir minimālais partijas lielums, ko var apstrādāt koniskais skrūves lentes maisītājs?
Es apstiprinu minimālo partijas lielumu procentos no darba apjoma. Daudzi piegādātāji to novērtē kā 10 procentus no darba apjoma. Pirms pirkuma es vienmēr rakstiski pārbaudu šo skaitli.
Cik ilgs laiks nepieciešams vienam maisīšanas ciklam?
Tipiski cikli ilgst no 5 līdz 25 minūtēm katrai partijai. Precīzs laiks ir atkarīgs no partijas lieluma, materiāla plūstamības un vienmērīguma mērķa. Es pieprasu testa datus manam konkrētajam formulējumam.
Kuru vārpstas blīvējumu man vajadzētu izvēlēties vakuuma apkopei?
Vakuuma un inertas atmosfēras apstrādei es izvēlos mehāniskus vai ar gāzi attīrītus blīvējumus. Blīvējuma blīvējumi ir piemēroti vienkāršākiem, mazāk ierobežojošiem lietojumiem. Es pielāgoju blīvējumu savam spiediena un vakuuma vērtējumam.