 Konik Vida Mikser
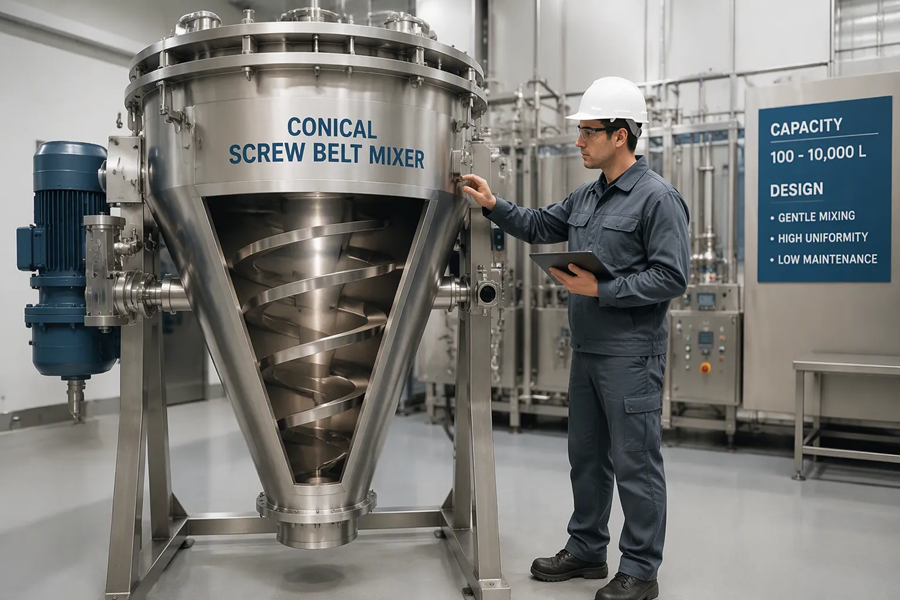
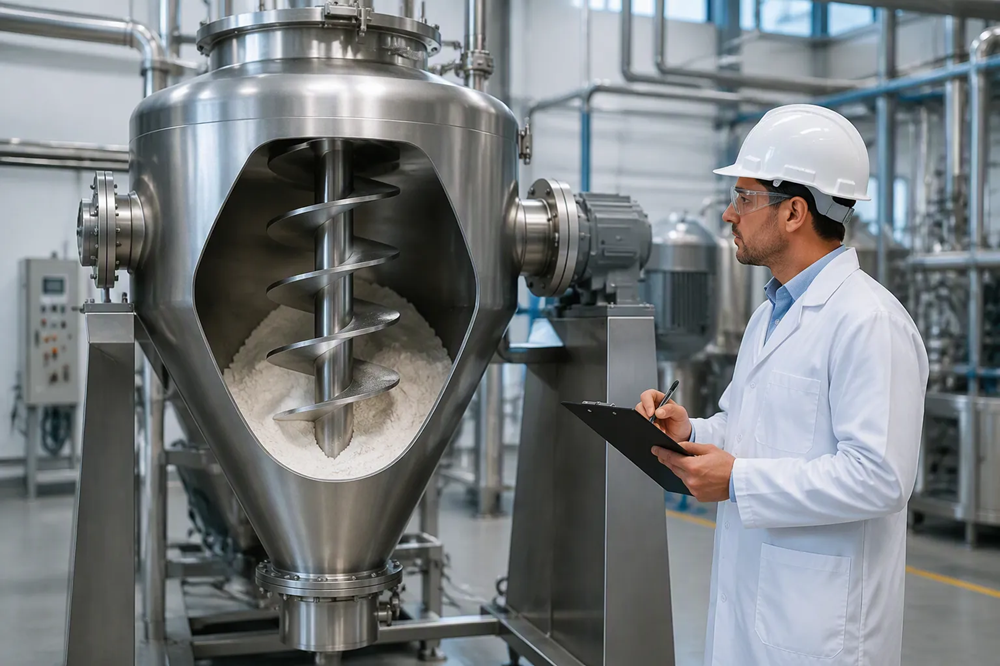
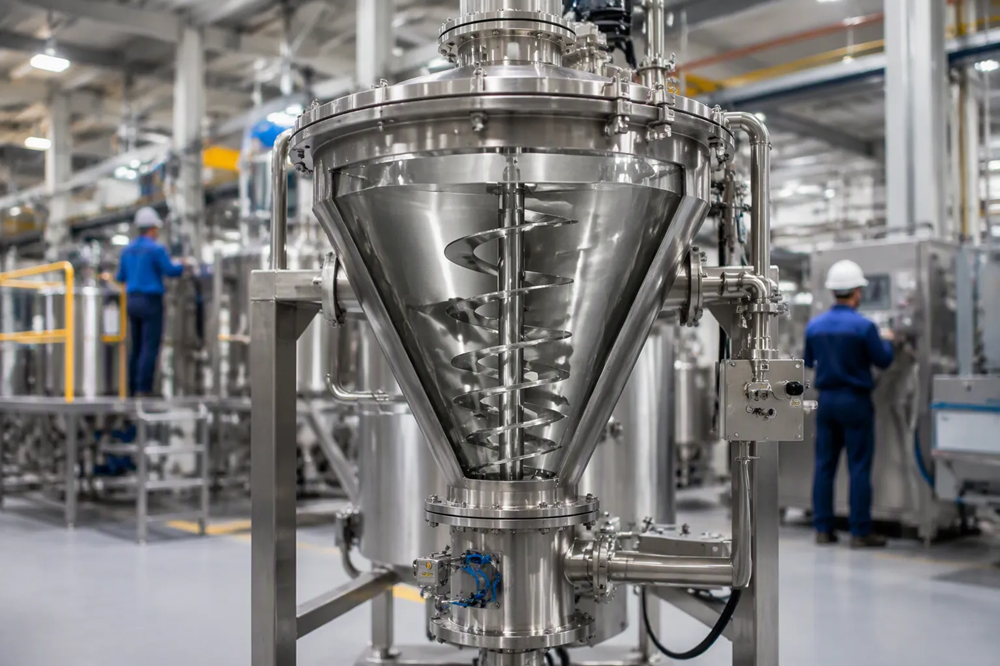
 Konik Vida Kəmər Mikser
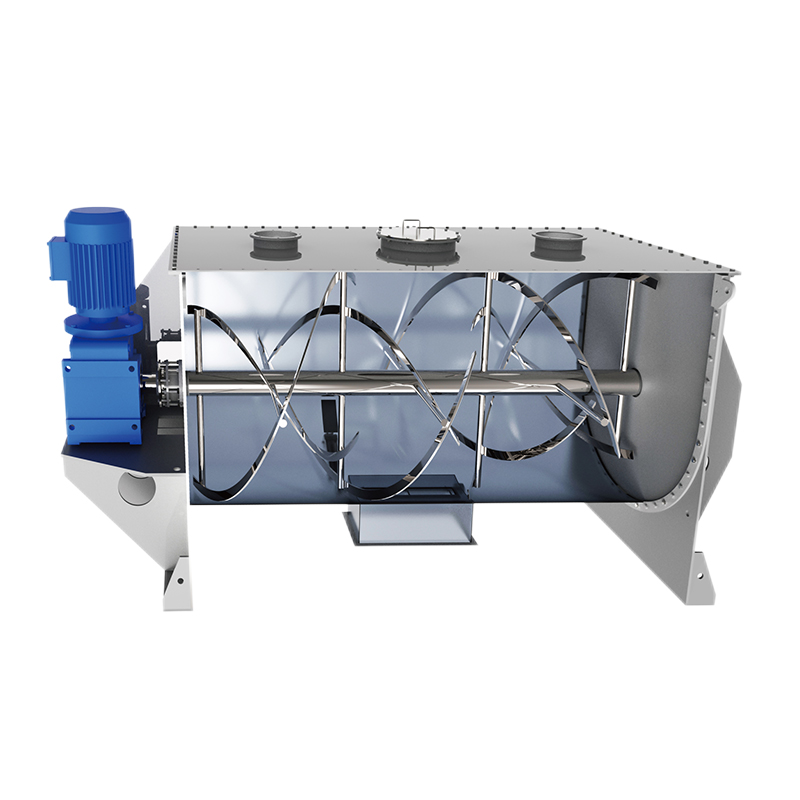 Lent Blender
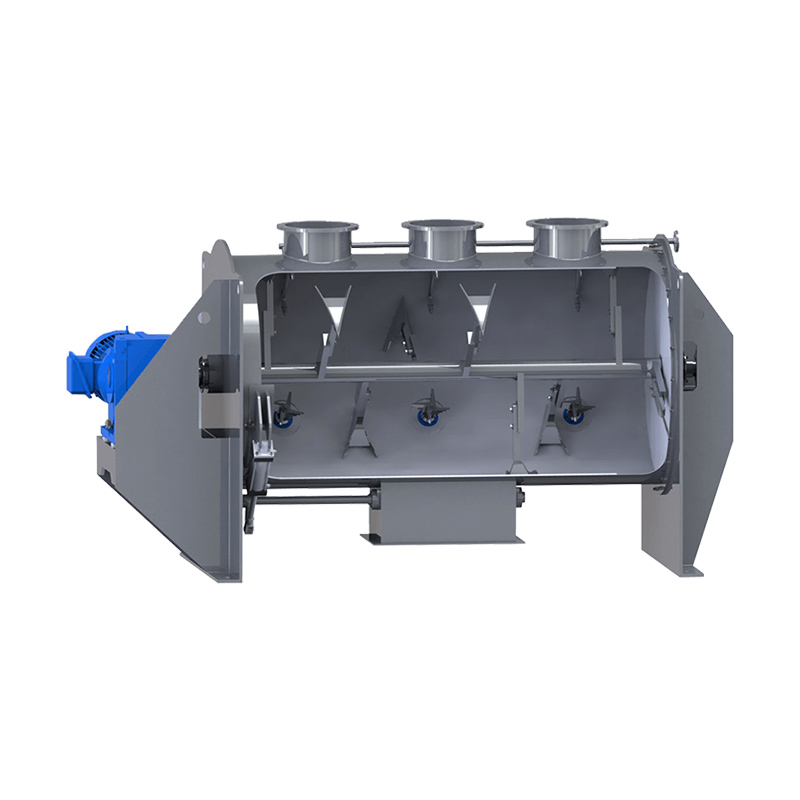 Kotan kəsmə qarışdırıcısı
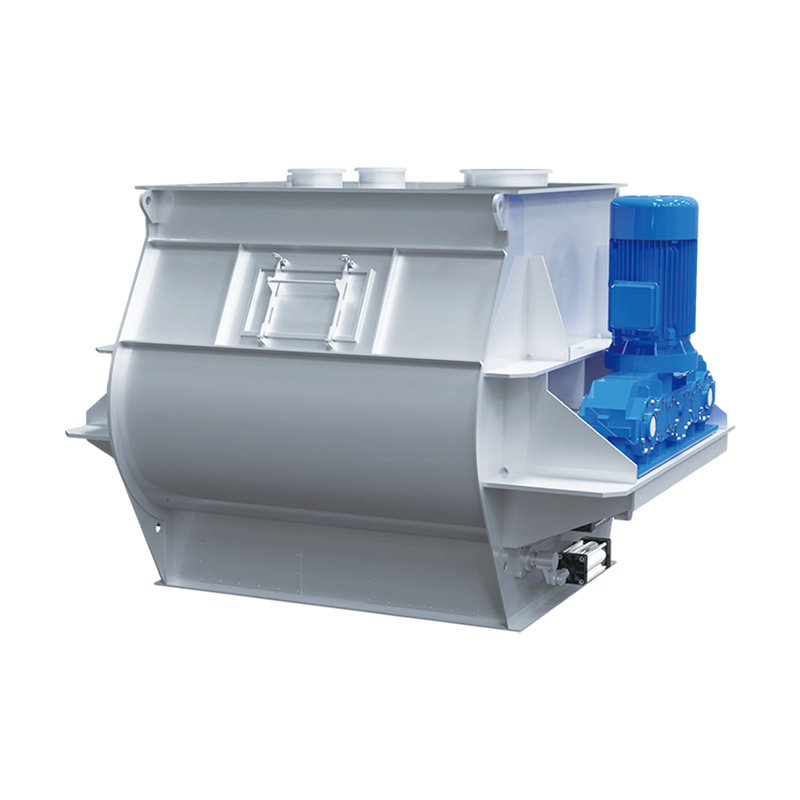 İkiqat Şaftlı Avar Mikser
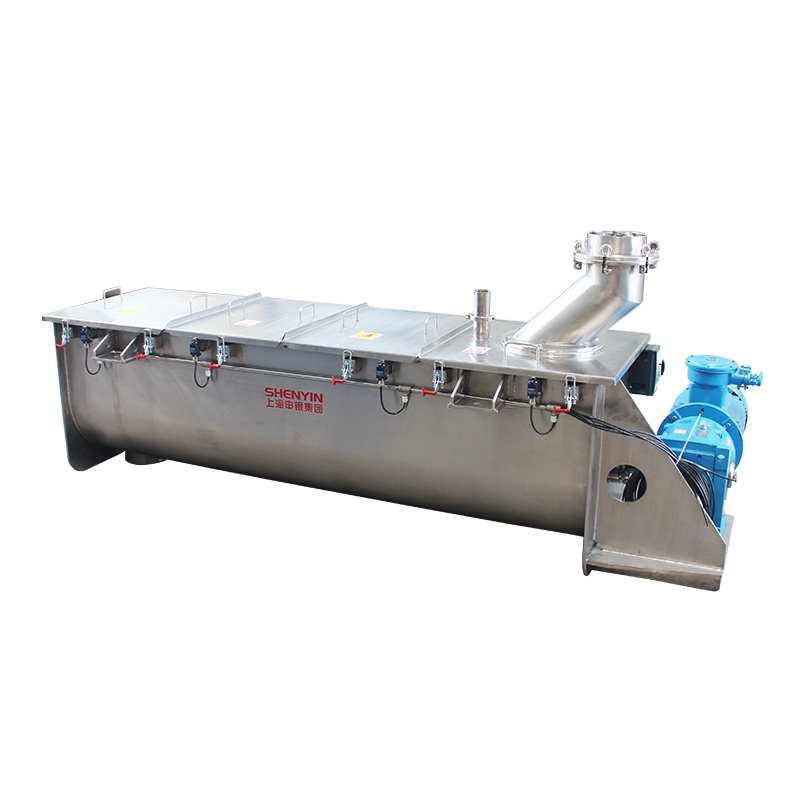 CM Seriyası Mikser


Sənaye lent blender alarkən hansı əsas texniki parametrləri nəzərdən keçirməlisiniz?
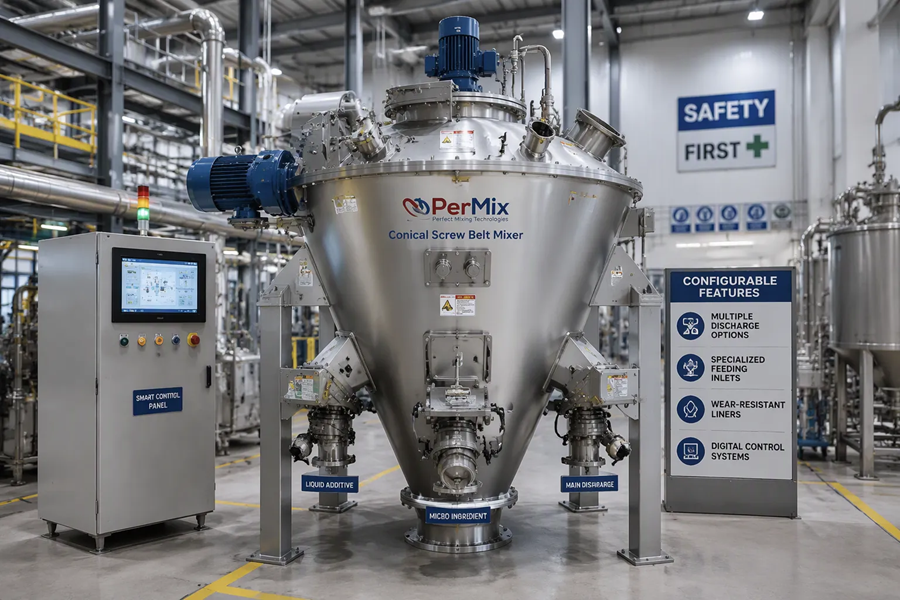
Tez cavabSənaye məhsulu alarkən Lent BlenderBaxılacaq əsas texniki parametrlər effektiv iş həcmi (ümumi həcm deyil), həcm sıxlığı uyğunluğu, lentdən novçaya qədər olan məsafə (adətən 3-5 mm və ya 1/8"–3/16"), məhsul sıxlığına nisbətən mühərrik at gücü, boşaltma klapanının dizaynı və konstruksiya materialıdır. Bu parametrlər blenderin ölü zonalar, həddindən artıq toz və ya təmizləmə çətinlikləri yaratmadan tələb olunan partiya ölçüsündə vahid qarışdırma əldə edib-etməyəcəyini müəyyən edir. 2026-cı il bazar təhlili göstərir ki, qlobal sənaye lent blenderi bazarının 2032-ci ilə qədər 5,3% CAGR ilə böyüyərək 191 milyon dollara çatacağı proqnozlaşdırılır və qida emalı ən böyük tətbiq payını təşkil edir.Bu məqalədə hər bir parametr, onların necə qarşılıqlı əlaqədə olduğu və tətbiqiniz üçün hansı ədədi dəyərlərin yaxşı təyin olunmuş blender olduğunu izah edir.
Əsas Nəticələr:
-
Effektiv iş həcmi adətən ümumi həndəsi həcmin 40-80%-ni təşkil edir — gəminin tam tutumunu deyil, bu rəqəmi nəzərdən keçirin .
-
Material yığılmasının və ölü ləkələrin qarşısını almaq üçün lentdən çuxura qədər olan boşluq 3-5 mm-də ciddi şəkildə nəzarət edilməlidir. .
-
Mühərrikin gücü yalnız partiya həcminə deyil, məhsulun kütləvi sıxlığına əsasən ölçülməlidir; standart blenderlər ~560 kq/m³ (35 funt/ft³)-ə qədər sıxlıqları emal edir. .
-
Etibarlılıq və inverter uyğunluğu üçün kəmər və ya zəncir ötürücüləri əvəzinə birbaşa qoşulmuş dişli mühərrik ötürücüləri tövsiyə olunur .
-
Qlobal lent blender bazarı orta dərəcədə parçalanmışdır və qiymətlər tikinti materiallarına, sanitariya tələblərinə və fərdiləşdirməyə əsasən kəskin şəkildə dəyişir. .
Niyə Effektiv İş Həcmi Ümumi Həcmdən Daha Çox Vacibdir?
Ümumi qab həcmi deyil, effektiv iş həcmi, əslində nə qədər məhsulu bərabər şəkildə qarışdıra biləcəyinizi müəyyən edir.Lent Blenderləri müəyyən bir doldurma diapazonunda, adətən novun ümumi həndəsi həcminin 40-80%-i daxilində işləmək üçün nəzərdə tutulmuşdurHəddindən artıq doldurma dövriyyə səmərəliliyini azaldır, çünki Lent qarışdırıcı Bütün məhsul kütləsini düzgün şəkildə doldura bilmir. Doldurulmamış material lentlərin lazımi konvektiv axın nümunəsini yaratmasına mane olduğu üçün performansı da aşağı salır.
ROSS Mixers şirkətinin sənaye rəhbərliyi optimal qarışdırmanın nominal həcm tutumunun ən azı 30-40%-nə bərabər olan partiya materialı tələb etdiyini vurğulayır Ümumi həcmi 1000 litr olan blender üçün effektiv iş tutumu istehsalçının dizaynından asılı olaraq 400–800 litr ola bilər. Partiya ölçülərini hesablayarkən bu fərq çox vacibdir: ümumi həcmi 2000 litr olan blender hər partiyada yalnız 800–1600 litr faktiki məhsulu emal edə bilər.
Blender spesifikasiyalarını qiymətləndirərkən həm ümumi həcm, həm də effektiv iş həcmi tələb edin. Aralarındakı nisbət dizaynın qab həndəsəsindən nə qədər səmərəli istifadə etdiyini göstərir. 40-80% aralığının daha yüksək ucunda effektiv həcmlərə malik blenderlər müxtəlif partiya ölçüləri üçün daha çox rahatlıq təklif edir.
Toplu Sıxlıq: Motor Ölçüsünü Müəyyən Edən Parametr
Məhsulun həcm sıxlığı mühərrikin at gücünə olan tələbatını və standart və ya ağır blenderə ehtiyac olub-olmadığını birbaşa müəyyən edir. Sənaye miqyasında, əksər standart lent blenderləri təxminən 35 funt/ft³ (560 kq/m³)-ə qədər toplu sıxlığı idarə edə bilir. Mineral tozlar, metal oksidləri və ya sıx kimyəvi birləşmələr kimi daha yüksək sıxlığa malik materiallar gücləndirilmiş konstruksiya və daha böyük mühərriklər tələb edir.
Sıxlıq və mühərrik ölçüsü arasındakı əlaqə çox sadədir: 300 kq/m³ sıxlıqlı 500 litr materialı emal edən blender hər partiyada 150 kq, 800 kq/m³ sıxlıqlı 500 litr materialı emal edən eyni blender isə hər partiyada 400 kq materialı emal edir. Daha yüksək sıxlıqlı tətbiq məhsul kütləsini lent qarışdırıcısından keçirmək üçün xeyli çox fırlanma momenti tələb edir.
Lent blenderini təyin edərkən, istehsalçıya avadanlığın emal edəcəyi bütün formulalar üçün dəqiq həcm sıxlığı məlumatları təqdim edin. Sıxlıq məhsullar arasında geniş şəkildə dəyişirsə, blenderin ölçüsünü ən tələbkar formulaya uyğun olaraq seçin. Bu yanaşma əvvəlcə gözləniləndən daha böyük bir mühərriklə nəticələnə bilər, lakin alternativin qarşısını alır: sıx materialları emal edərkən dayanan və ya aşağı sürətlə işləyən bir blender.
Lent qarışdırıcısının dizaynı və təmizlənməsi xüsusiyyətləri
Lent qarışdırıcısının həndəsəsi və nov divarlarından olan məsafəsi qarışdırma səmərəliliyini və ölü zonanın əmələ gəlməsini müəyyən edir. Yüksək keyfiyyətli lent blenderləri, adətən 1/8 düymdən 3/16 düym (təxminən 3-5 mm) arasında sıx nəzarət edilən boşluqlara malikdir. Bu boşluq çox vacibdir: həddindən artıq boşluq materialın qarışdırma axınına daxil edilmədən nov səthlərində yığılmasına imkan verir, qeyri-kafi boşluq isə istilik genişlənməsi və ya kiçik uyğunsuzluq zamanı metalın metalla təması riskini yaradır.
İkiqat lent dizaynı — əks addımlı daxili və xarici spiral lentlərdən ibarətdir — həm radial, həm də oxlu axın nümunələri yaradır. Xarici lent materialı uclardan mərkəzə doğru, daxili lent isə materialı mərkəzdən uclara doğru hərəkət etdirir. Bu əks axın, sərbəst axan tozlar üçün adətən 5 dəqiqədən 15 dəqiqəyə qədər qarışdırma müddəti ilə səmərəli konvektiv qarışdırma yaradır. .
Kövrək məhsulları əhatə edən tətbiqlər üçün daha yumşaq qarışdırma təsiri təmin etmək üçün dəyişdirilə bilən avar tipli qarışdırıcı təyin edilə bilər. Aqlomeratlar və ya parçalar olan formulalar üçün, nov örtüyü və ya yan divar vasitəsilə quraşdırılmış yüksək sürətli doğrayıcılar əlavə kəsmə təmin edir. Standart lent, kürek və ya lent ilə doğrayıcı konfiqurasiyaları arasında seçim məhsulun xüsusiyyətlərinə əsaslanmalı və mümkün olduqda sınaq yolu ilə təsdiqlənməlidir.
Cədvəl 1: Lent Blender Texniki Parametrlərinin Müqayisəsi
Tikinti materialı və səth örtüyü
Blenderin hazırladığı material, əczaçılıq və korroziyaya qarşı tətbiqlər üçün standart olaraq 316L paslanmayan poladdan istifadə edilməklə, blenderin emal edəcəyi bütün məhsullarla uyğun olmalıdır. Məhsulla isladılmış səthlər üçün ən çox qəbul edilən material 316/316L paslanmayan poladdır, baxmayaraq ki, bəzi tətbiqlər daha ucuz 304 paslanmayan poladla uyğun gəlir. Seçim məhsulun korroziyaya davamlılığından, təmizləyici vasitənin uyğunluğundan və tənzimləyici tələblərdən asılıdır.
Daxili səth örtüyü həm qarışdırma keyfiyyətinə, həm də təmizləmə səmərəliliyinə təsir göstərir. 150 qranul və ya daha yüksək cilalama materialın yığılmasının qarşısını alır və daha asan təmizlənməyə imkan verir. Qida, əczaçılıq və ya qida istehsalında sanitariya tətbiqləri üçün məhsulun yığıla biləcəyi yarıqların qarşısını almaq üçün bütün qaynaq yerləri radiuslaşdırılmaqla daha yüksək cilalama səviyyələri tələb oluna bilər. Çuxur, qapaq, qarışdırıcı, boşaltma klapanı, püskürtmə çubuğu (əgər varsa) və təhlükəsizlik barmaqlığı nəzərə alınmalı olan məhsulla isladılmış komponentlərdir.
Yağ, ətir və ya bağlayıcı kimi maye əlavə edilməsini tələb edən tətbiqlər üçün blender mayeni məhsulun səthinə bərabər paylamaq üçün yerləşdirilən sprey nozzləri ilə təchiz olunmalıdır. Əsas sual mayenin əlavə edilib-edilməməsi deyil, məhsulun sərbəst axan vəziyyətdən yapışqan hala keçməsindən və lentləri və ya qab divarını örtməyə başlamazdan əvvəl nə qədər əlavə edilə biləcəyidir. .
Sürücü Sisteminin Konfiqurasiyası və İdarəetmə İmkanları
Birbaşa qoşulmuş dişli mühərrikli ötürücülər lent blenderləri üçün ən etibarlı konfiqurasiyadır və kəmər və ya zəncirli ötürücülərə nisbətən daha təmiz quraşdırma və daha yaxşı inverter uyğunluğu təklif edir. Tək hissəli mühərrik reduktoru quruluşu, köhnə sürücü dizaynlarında rast gəlinən kəmər gərginliyi, zəncir yağlanması və uyğunsuzluqla əlaqəli texniki xidmət problemlərini aradan qaldırır. Ötürücü mühərriklər daha səssiz işləyir və elektron dəyişkən tezlikli ötürücülərlə (VFD) problemsiz şəkildə inteqrasiya olunur.
Ötürücü mühərrik və VFD-nin kombinasiyası vacib idarəetmə xüsusiyyətlərini təmin edir: dəyişkən sürət işləməsi, həddindən artıq yüklənmədən qorunma və tənzimlənən başlanğıc fırlanma anı Dəyişkən sürət qabiliyyəti operatora məhsulun xüsusiyyətlərinə əsasən lent fırlanma sürətini tənzimləməyə imkan verir — kövrək materiallar üçün daha yavaş sürətlər, daha aqressiv dövriyyə tələb edən sıx tozlar üçün daha yüksək sürətlər. Həddindən artıq yüklənmədən qorunma, gözlənilməz müqavimət yarandıqda, məsələn, yad cisim novça daxil olduqda və ya göstəriləndən daha yüksək sıxlığa malik bir partiyanı emal edərkən mühərrikin zədələnməsinin qarşısını alır.
İdarəetmə sistemləri sadə əl ilə işə salma sistemlərindən tutmuş resept idarəetməsi və məlumatların qeydiyyatı ilə PLC əsaslı sistemlərə qədər dəyişir. Proses avtomatlaşdırılması və ya tənzimləyici uyğunluq (məsələn, əczaçılıq tətbiqləri üçün 21 CFR Part 11) ilə məşğul olan müəssisələr üçün daha mürəkkəb idarəetmə imkanları tələb oluna bilər. Əsas spesifikasiya sualı, idarəetmə sisteminin keyfiyyət sisteminizin tələb etdiyi proses sənədləşdirməsi və təkrarlanma səviyyəsini təmin edib-etməməsidir.
Cədvəl 2: Lent Blender Seçimi Yoxlama Siyahısı
| Qiymətləndirmə Sahəsi | Tənqidi Sual | Tövsiyə olunan spesifikasiya | Xəbərdarlıq işarəsi |
|---|---|---|---|
| Partiya Tutumu | Məhsul sıxlığım üçün effektiv iş həcmi nədir? | Ümumi həcmin 40–80%-i; satıcı hesablamaları ilə təsdiqlənib | Yalnız ümumi həcm təqdim olunur |
| Motor Ölçmə | Mühərrik gücü mənim toplu sıxlığımdan və partiya çəkimdən hesablandı? | Satıcı enerji tələbatını göstərən hesablama təqdim edir | Sıxlıq girişi olmadan göstərilən güc |
| Qarışdırıcı Dizaynı | Lentdən novçaya qədər olan məsafə müəyyən edilibmi? | 3–5 mm boşluq; spesifikasiyada sənədləşdirilmişdir | Təmizləmə qeyd edilməyib |
| Tikinti | Məhsulla təmasda olan səthlər 304 və ya 316L paslanmayan poladdan hazırlanıbmı? | 316L sanitariya/korroziya üçün; 304 ümumi istifadə üçün məqbuldur | Karbon polad təmas səthləri |
| Səthi bitirmə | Daxili cilalama spesifikasiyası nədir? | Minimum 150 qranul; sanitariya tətbiqləri üçün daha yüksəkdir | Müəyyən edilməmiş və ya kobud bitirmə |
| Sürücü Sistemi | Birbaşa dişli mühərriki, yoxsa kəmər/zəncir? | VFD ilə birbaşa birləşdirilmiş dişli mühərrik | Kəmər və ya zəncir ötürücüsü |
| Boşaltma Dizaynı | Klapan ölü zonalar yaradırmı? | Flush tıxacı klapanı və ya bıçaq qapısı; çıxıntılar yoxdur | Giriş sahələri olan klapan |
| Təhlükəsizlik Xüsusiyyətləri | Limit açarları? Mühafizəçilər? Toz keçirməyən örtük? | Təhlükəsizlik limit açarı qapaq açıq olduqda işləməyə mane olur | Qapaqda kilid yoxdur |
Tənzimləyici və Təhlükəsizlik Mülahizələri
Sənaye lent blenderləri, qida emalı avadanlıqları üçün elektrik təhlükəsizliyi və gigiyena tələblərini tənzimləyən IEC 60335-2-64 və EN 12852 standartlarına uyğun olaraq tətbiq olunan maşın təhlükəsizliyi standartlarına uyğun olmalıdır. IEC 60335-2-64:2021 standartı, 480V-a qədər nominal gərginliyə malik mikserlər və blenderlər də daxil olmaqla, elektriklə işləyən kommersiya mətbəx maşınlarının təhlükəsizliyini əhatə edir. EN 12852:2001+A1:2010 standartı, 150 litrə qədər qab həcmi olan qida prosessorları və blenderlər üçün təhlükəsizlik və gigiyena tələblərini müəyyən edir. .
Bu həcm hədlərini aşan sənaye miqyaslı lent blenderləri üçün uyğunluq Avropa Birliyində CE işarəsi və uyğunluq qiymətləndirməsini tələb edən 2006/42/EC Maşın Direktivinə tabe ola bilər. CE sertifikatlaşdırma prosesi avadanlığın mexaniki təhlükələr, elektrik təhlükələri və gigiyena mülahizələri daxil olmaqla əsas sağlamlıq və təhlükəsizlik tələblərinə cavab verdiyini təsdiqləyir. .
Tənzimləmə tələblərinə uyğunluqdan əlavə, yaxşı dizayn edilmiş lent blenderləri praktik təhlükəsizlik xüsusiyyətlərinə malikdir: örtük və ya təhlükəsizlik barmaqlığı yerində olmadıqda qarışdırıcının işləməsinin qarşısını alan təhlükəsizlik limit açarları, xarici hərəkət edən hissələrə girişi istisna edən val qoruyucuları və havada olan hissəcikləri saxlamaq üçün contalı möhürlü toz keçirməyən örtüklər. Yanan tozlarla əlaqəli tətbiqlər üçün elektrik təsnifatı və partlayış ventilyasiyası ilə bağlı əlavə mülahizələr tətbiq olunur.
Tez-tez verilən suallar
-
Lent blenderində ümumi həcm və effektiv iş həcmi arasındakı fərq nədir?
Ümumi həcm, qabın yuxarı hissəsinə qədər ölçülən novçanın həndəsi tutumudur. Effektiv işçi həcm, blenderin əslində vahid şəkildə qarışdıra biləcəyi məhsul miqdarıdır, adətən ümumi həcmin 40-80%-ni təşkil edir. Effektiv diapazondan yuxarıda işləmə qarışdırma səmərəliliyini azaldır; onun altında işləmək məhsul kütləsi ilə lentin düzgün şəkildə birləşməsi üçün maneə yaradır.
-
Lent blenderim üçün düzgün mühərrik gücünü necə hesablaya bilərəm?
Mühərrikin gücü partiyanın çəkisindən (effektiv həcm × toplu sıxlıq), məhsulun xüsusiyyətlərindən (aşındırıcılıq, axıcılıq) və qarışdırma vaxtı tələblərindən asılıdır. Standart blenderlər 200-2000 litr tutum üçün 4-22 kVt aralığında mühərriklərlə ~560 kq/m³-ə qədər sıxlığı idarə edir. Daha sıx məhsullar və ya daha sürətli qarışdırma müddəti üçün daha yüksək at gücü tələb oluna bilər. Hesablama üçün həmişə istehsalçıya sıxlıq məlumatlarını təqdim edin.
-
Lentdən novçaya qədər hansı boşluq məqbuldur?
Yüksək keyfiyyətli lent blenderləri lent ucları ilə nov səthləri arasında 1/8 düymdən 3/16 düymədək (təxminən 3-5 mm) boşluq saxlayır. Daha böyük boşluqlar materialın yığılmasına imkan verir; daha kiçik boşluqlar əməliyyat zamanı təmas riskini yaradır. Bəzi istehsalçılar ölü ləkələri daha da minimuma endirmək üçün lent qarışdırıcıda sıyırıcılar təklif edirlər.
-
Lent blender maye əlavə edə bilərmi?
Bəli, bir çox lent blenderləri nov qapağına quraşdırılmış sprey nozzləri vasitəsilə nəzarət edilən miqdarda maye daxil edə bilər. Praktik limit formulasiyadan asılıdır: həddindən artıq maye əlavə etmək məhsulun sərbəst axan vəziyyətdən yapışqan, örtüklü lentlərə və nov divarlarına keçməsinə səbəb olur. Maksimum maye əlavə etmə sürətini müəyyən etmək üçün faktiki formulalarla sınaqdan keçirmək tövsiyə olunur.
-
Optimal qarışdırma üçün tövsiyə olunan doldurma səviyyəsi nədir?
Optimal qarışdırma effektiv iş həcmi diapazonunda, adətən ümumi tutumun 40-80%-i daxilində baş verir. ROSS Mikserləri lentin düzgün birləşməsi üçün nominal tutumun ən azı 30–40%-ni tövsiyə edir Doldurma səviyyəsi, məhsulun axın xüsusiyyətlərinə və istənilən qarışdırma müddətinə əsasən müəyyən edilməlidir.
-
Lent blenderində qarışdırmanın vahidliyini necə yoxlaya bilərəm?
Qarışdırmanın vahidliyi partiya daxilində birdən çox yerdə nümunə götürmək və əsas komponent konsentrasiyaları, hissəcik ölçüsü paylanması və ya digər keyfiyyət atributları üçün təhlil aparmaqla qiymətləndirilə bilər. 2021-ci il patentində nəzəri və faktiki qarışıq toz hissəcik ölçüləri arasındakı nisbi sapmanı hesablamaq üçün lazer hissəcik ölçüsü analizindən istifadə edən bir üsul təsvir edilmişdir və təsnifat səviyyələri aşağıdakılardır: vahid (|χ| ≤ 0.01), birinci dərəcəli (0.01 Adi istehsal üçün vizual yoxlama və qarışdırma vaxtının təsdiqlənməsi adətən istifadə olunur.
-
Lent blender üçün hansı təhlükəsizlik xüsusiyyətlərini göstərməliyəm?
Əsas təhlükəsizlik xüsusiyyətlərinə qapaq və ya barmaqlıq açıq olduqda qarışdırıcının işləməsinin qarşısını alan təhlükəsizlik limit açarları, xarici fırlanan hissələri örtən val qoruyucuları və təcili dayandırma idarəetmə vasitələri daxildir. Tozlu məhsullar üçün toz keçirməyən contalı örtük və müvafiq boşaltma klapanı dizaynı operatorun təsirini azaldır. Elektrik komponentləri IEC 60335-2-64 və ya ekvivalent yerli standartlara uyğun olmalıdır .