 Miksera Konîk a bi Vîskê
 Miksera Kembera Konîk a Screw
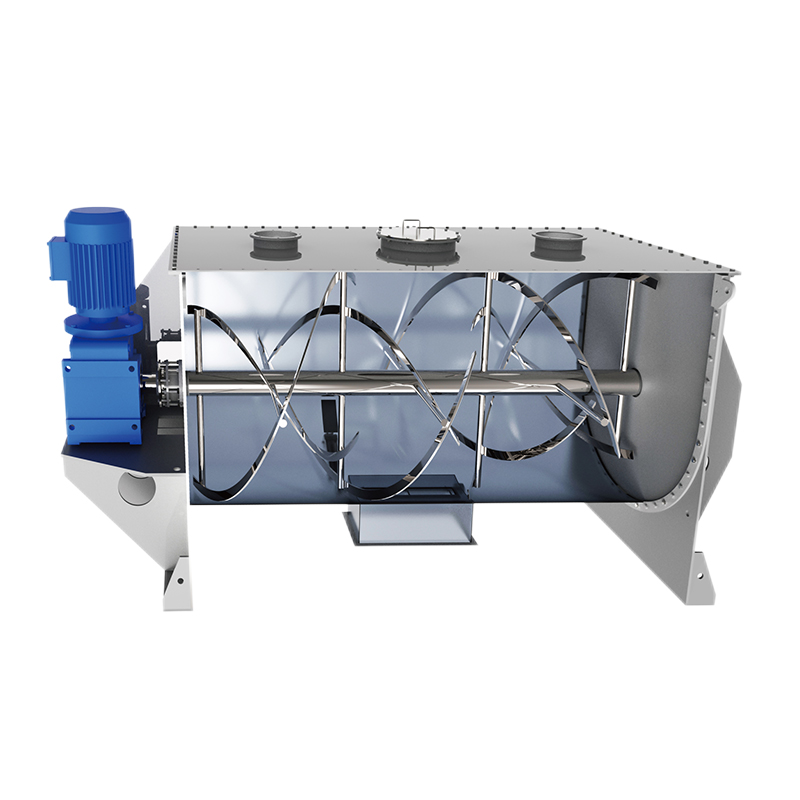 Têkelkera Ribbonê
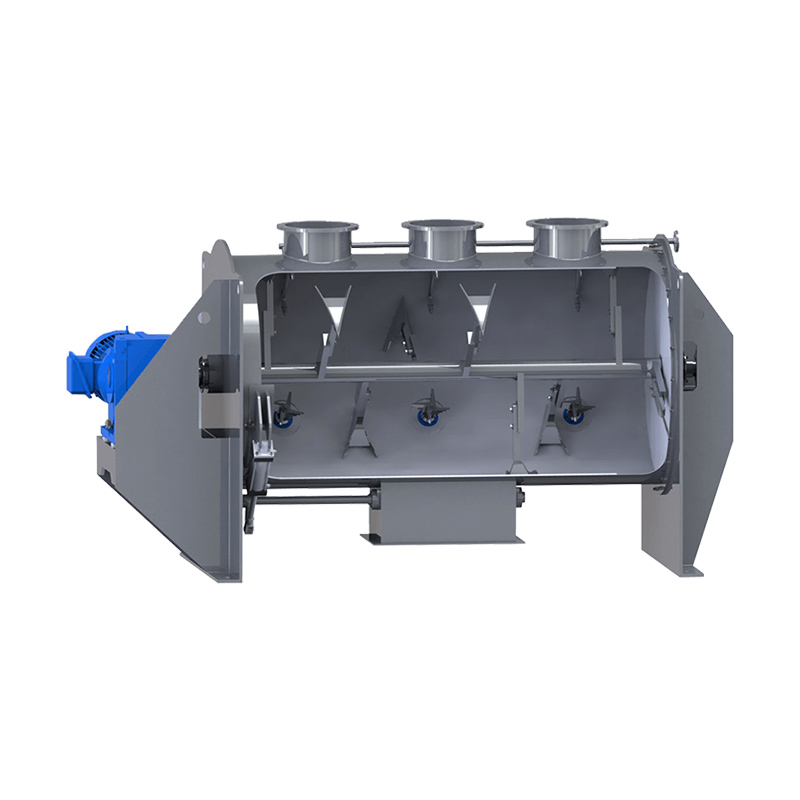 Têkelkera qelandina cotkaran
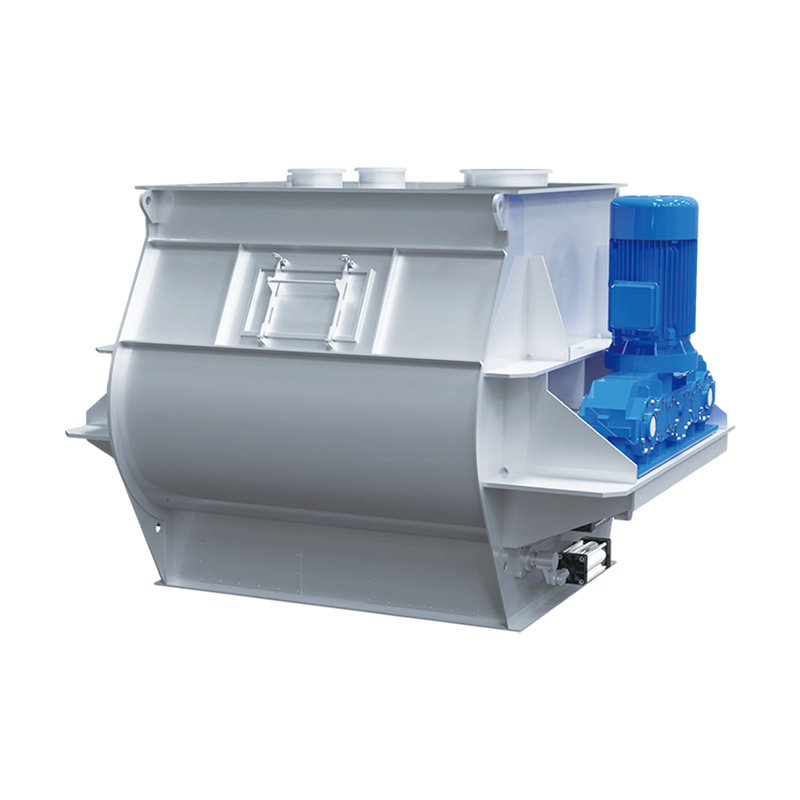 Miksera Paddle ya Du Şaft
 Miksera Seriya CM


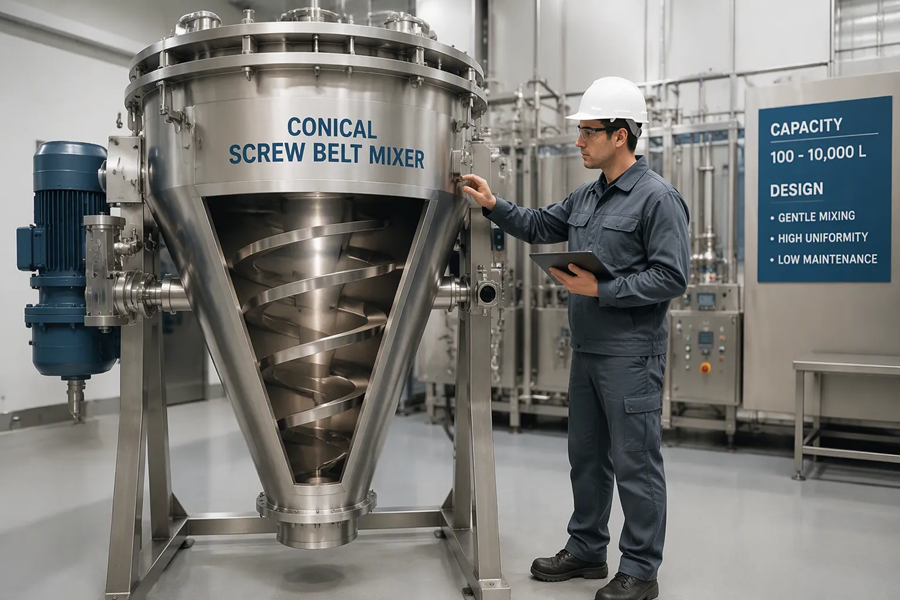
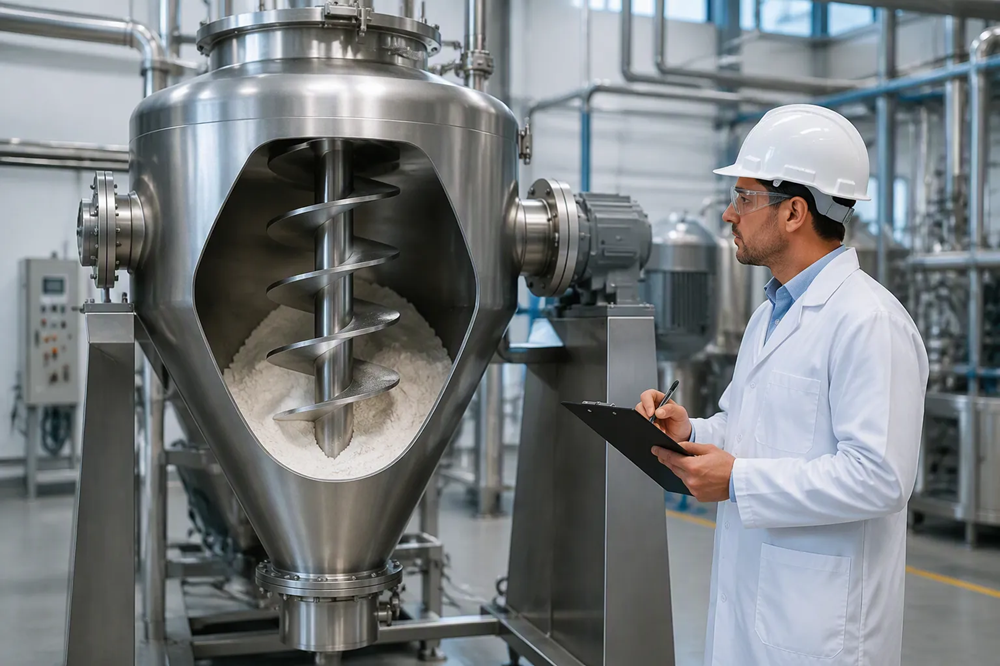
Dema kirîna blenderek ribbonê pîşesaziyê divê hûn kîjan Parametreyên Teknîkî yên bingehîn binirxînin?
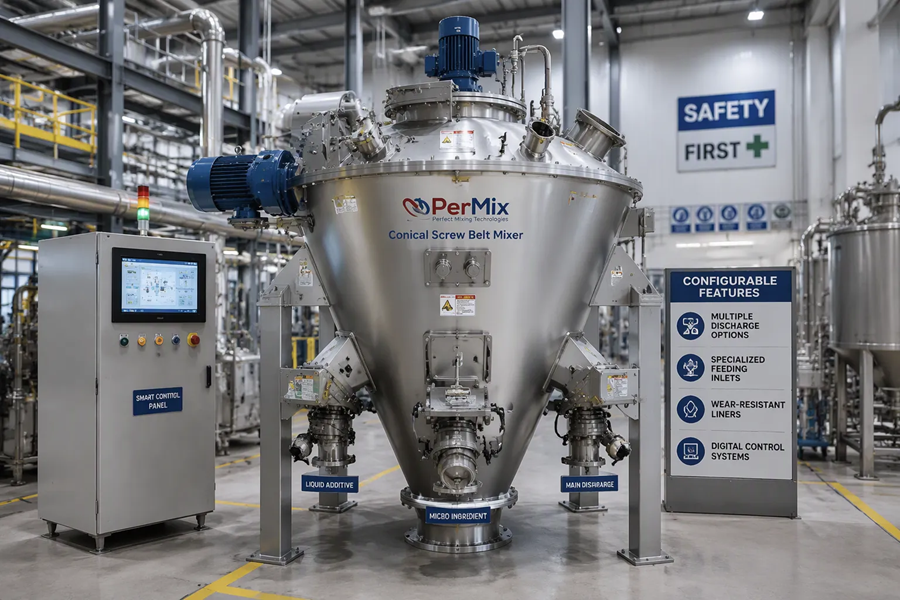
Bersiva Bilez: Dema kirîna pîşesaziyek Têkelkera Ribbonê, parametreyên teknîkî yên bingehîn ên ku divê werin nirxandin ev in: qebareya xebatê ya bi bandor (ne qebareya tevahî), lihevhatina dendika girseyî, valahiya ji ribbon heta groove (bi gelemperî 3-5 mm an 1/8"-3/16"), hêza motorê ya li gorî dendika hilberê, sêwirana valva derxistinê, û materyalê çêkirinê. Ev parametre diyar dikin ka gelo blender dê bi rastî tevlihevkirina yekreng li mezinahiya koma we ya pêwîst bêyî çêkirina deverên mirî, toza zêde, an zehmetiyên paqijkirinê bi dest bixe. Analîzek bazara 2026-an nîşan dide ku tê texmîn kirin ku bazara blendera ribbon a pîşesaziyê ya cîhanî heya sala 2032-an bigihîje 191 mîlyon dolarî, bi rêjeya mezinbûna salane ya 5.3% mezin dibe, û hilberandina xwarinê ji bo beşa serîlêdanê ya herî mezin e.Ev gotar her parametreyek, ka ew çawa bi hev re têkilî datînin, û nirxên hejmarî yên ku blenderek baş-diyarkirî ji bo serîlêdana we nîşan didin, rave dike.
Xalên Sereke:
-
Qebareya xebatê ya bi bandor bi gelemperî %40-80ê qebareya giştî ya geometrîkî ye - vê hejmarê binirxînin, ne kapasîteya tevahî ya keştiyê. .
-
Divê mesafeya di navbera ribbon û çalê de bi qasî 3-5 mm were kontrol kirin da ku pêşî li kombûna materyal û lekeyên mirî were girtin. .
-
Hêza motorê divê li gorî dendika girseyî ya hilberê were pîvandin, ne tenê li gorî qebareya komê; blenderên standard dendikên heta ~560 kg/m³ (35 lb/ft³) birêve dibin. .
-
Ji bo pêbawerî û lihevhatina înverterê, ajokarên gearmotor ên rasterast-girêdayî li ser ajokarên kemer an zincîrê têne pêşniyar kirin. .
-
Bazara tevlihevkerên ribbon ên cîhanî bi nermî perçe perçe ye, û bihayên wan li gorî materyalên avakirinê, hewcedariyên paqijiyê û xwerûkirinê bi girîngî diguherin. .
Çima Qebareya Xebatê ya Bi Bandor Ji Qebareya Giştî Girîngtir e
Qebareya xebatê ya bi bandor - ne qebareya giştî ya konteynerê - diyar dike ku hûn bi rastî çiqas berhem dikarin bi rengekî yekreng tevlihev bikin.Blenderên Ribbonê ji bo ku di nav rêzek tijîbûnê ya diyarkirî de bixebitin hatine çêkirin, bi gelemperî 40-80% ji qebareya geometrîkî ya tevahî ya çalêZêde tijîkirin karîgeriya gerandinê kêm dike ji ber ku Ajîtatorê Ribonê nikare bi rêkûpêk tevahiya girseya hilberê bigire. Kêmdagirtin performansê jî xirab dike ji ber ku materyalê ne bes rê li ber afirandina qalibên herikîna konvektîk a pêwîst digire.
Rêbernameya pîşesaziyê ya ji ROSS Mixers tekez dike ku tevlihevkirina çêtirîn materyalê komê hewce dike ku bi kêmî ve 30-40% kapasîteya volûmetrîk a nominal wekhev be. Ji bo blenderek bi qebareya giştî ya 1,000 lître, kapasîteya xebatê ya bi bandor dikare 400-800 lître be, li gorî sêwirana çêker. Ev cudahî dema hesabkirina mezinahiya komê pir girîng e: blenderek bi qebareya giştî ya 2,000 lîtreyan dikare tenê 800-1,600 lître hilbera rastîn di her komê de pêvajo bike.
Dema nirxandina taybetmendiyên blenderê, hem qebareya giştî û hem jî qebareya xebatê ya bi bandor bipirsin. Rêjeya di navbera wan de nîşan dide ka sêwiran çiqas bi bandor geometrîya konteynerê bikar tîne. Blenderên bi qebareyên bi bandor li dawiya jorîn a rêza 40–80% ji bo mezinahiyên cûda yên komê nermbûnek mezintir pêşkêş dikin.
Tîrbûna Girseyî: Parametreya ku Mezinahiya Motorê Diyar Dike
Dendika girseyî ya hilberê rasterast hewcedariyên hêza motorê û pêwîstiya blenderek standard an jî ya giran diyar dike. Li seranserê pîşesaziyê, piraniya blenderên ribbon ên standard dikarin dendikên girseyî heta bi qasî 35 lb/ft³ (560 kg/m³) birêve bibin. Materyalên bi densiteya bilindtir - wekî tozên mîneral, oksîdên metalan, an jî pêkhateyên kîmyewî yên densit - hewceyê çêkirina xurtkirî û motorên mezintir in.
Têkiliya di navbera densiteyê û mezinahiya motorê de rasterast e: blenderek 500 lître materyal bi densiteya 300 kg/m³ di her komê de 150 kg hildigire, lê heman blender 500 lître materyal bi densiteya 800 kg/m³ di her komê de 400 kg hildigire. Sepana densiteya bilindtir ji bo veguheztina girseya hilberê bi nav ajîtatora şerîtê re hewceyê torkê pir zêdetir dike.
Dema ku hûn blenderek ribbon destnîşan dikin, daneyên dendika girseyî yên rast ji bo hemî formulasyonên ku alav dê pêvajoyê bike ji hilberîner re peyda bikin. Ger dendik di navbera hilberan de pir diguhere, blenderê li gorî formulasyona herî daxwazkar mezin bikin. Ev rêbaz dibe ku bibe sedema motorek mezintir ji ya ku di destpêkê de tê texmîn kirin, lê ew alternatîfê asteng dike: blenderek ku dema ku materyalên qelew pêvajo dike raweste an bi leza kêmtir dixebite.
Taybetmendiyên Sêwirana û Paqijkirina Tevgerkera Ribbonê
Geometrîya ajîtatora şerîtê û dûrahiya wê ji dîwarên çalê karîgeriya tevlihevkirinê û avakirina herêma mirî diyar dike. Blenderên ribbon ên bi kalîte bilind xwedî valahiyên bi hişkî kontrolkirî di navbera rûyên çalê û serê ajîtatorê de ne, bi gelemperî di navbera 1/8" û 3/16" (nêzîkî 3-5 mm) de ne. Ev valahî pir girîng e: valahîya zêde dihêle ku materyal li ser rûyên çalê kom bibe bêyî ku tevlî herikîna tevlihevkirinê bibe, lê valahîya nebaş di dema berfirehbûna germî an jî nelihevhatineke piçûk de xetereya têkiliya metal-bi-metal çêdike.
Dizayna du-ribbon - ku ji ribên helîk ên hundir û derve yên bi lingên dijber pêk tê - hem şêweyên herikîna radyal û hem jî eksîyal çêdike. Riba derve materyalê ji dawiyan ber bi navendê ve diguhezîne, di heman demê de riba hundir materyalê ji navendê ber bi dawiyan ve diguhezîne. Ev herikîna dijber tevlihevkirina konvektîf a bi bandor diafirîne ku demên tevlihevkirinê bi gelemperî ji 5 heta 15 hûrdeman ji bo tozên ku diherikin diguherin. .
Ji bo sepanên ku berhemên nazik tê de hene, dibe ku tevdêrek bi şêweya pelikê ya guhêrbar were destnîşankirin da ku çalakiyek tevlihevkirinê ya nermtir peyda bike. Ji bo formulasyonên bi kombûn an gir, makîneyên hûrkirinê yên bilez ên ku di qapaxa çalê an dîwarê kêlekê de têne saz kirin, şikestina zêdetir peyda dikin. Hilbijartina di navbera mîhengên standard ên şerît, pîvaz, an şerît-bi-helandinê de divê li ser bingeha taybetmendiyên hilberê be û dema ku gengaz be bi ceribandinê were piştrast kirin.
Tabloya 1: Berawirdkirina Parametreyên Teknîkî yên Têkelkera Ribbonê
Materyalê Avakirinê û Dawîya Rûyê
Materyalê çêkirinê divê bi hemî hilberên ku blender dê pêvajo bike re hevaheng be, û pola zengarnegir a 316L wekî standard ji bo serîlêdanên derman û korozîf tê bikar anîn. Materyalê herî berbelav ji bo rûberên ku bi hilberê têne şilkirin pola zengarnegir 316/316L e, her çend hin serîlêdan bi pola zengarnegir a 304 ya erzantir re jî hevaheng in. Hilbijartin bi korozyona hilberê, lihevhatina madeyên paqijkirinê û pêdiviyên rêziknameyî ve girêdayî ye.
Qedandina rûyê hundir bandorê li ser kalîteya tevlihevkirinê û karîgeriya paqijkirinê dike. Cilkirina 150-grit an jî zêdetir pêşî li kombûna materyalê digire û paqijkirina hêsantir dike. Ji bo sepanên paqijiyê di hilberîna xwarin, derman, an jî xurekê de, dibe ku astên bilindtir ên cilandinê hewce bin, bi hemî qalibên radyuskirî da ku pêşî li qulên ku hilber dikare lê kom bibe bigirin. Çeşme, qapax, tevdêr, valva derxistinê, barika sprejê (eger hebe), û şebekeya ewlehiyê hemî pêkhateyên ku bi hilberê têne şil kirin in ku divê werin hesibandin.
Ji bo sepanên ku pêdivî bi lêzêdekirina şilekê heye - wekî rûn, tama xweş, an jî tevlêkirina madeyên girêdanê - divê blender bi nozulên spreyê ve were sazkirin da ku şilekê bi rengek wekhev li ser rûyê hilberê belav bike. Pirsa krîtîk ne ew e ku gelo şilek dikare were zêdekirin, lê çiqas dikare were zêdekirin berî ku hilber ji herikîna azad veguhere şilbûnê û dest bi pêçandina şerîtan an dîwarê damarê bike. .
Mîhengkirina Sîstema Ajotinê û Kapasîteyên Kontrolê
Ajokarên gearmotor ên rasterast-girêdayî mîhengê herî pêbawer ji bo blenderên ribbon in, ku sazkirinek paqijtir û lihevhatina înverterê ya çêtir ji ajokarên kemer an zincîrê pêşkêş dikin. Rêzkirineke kêmkerê motorê ya yek-parçe pirsgirêkên lênêrînê yên bi tansiyona kemerê, rûnkirina zincîrê û nelihevkirina ku di sêwiranên ajokarên kevin de bandorê lê dikin, ji holê radike. Gearmotors her wiha bêdengtir dixebitin û bi awayekî bêkêmasî bi ajokarên frekansa guhêrbar ên elektronîkî (VFD) re entegre dibin.
Têkeliya motorê gerokê û VFD taybetmendiyên kontrolê yên girîng peyda dike: xebitandina bi leza guhêrbar, parastina ji zêdebargirtinê, û torka destpêkirinê ya verastkirî. Kapasîteya leza guhêrbar dihêle ku operator leza zivirîna şerîtê li gorî taybetmendiyên hilberê rast bike - leza hêdîtir ji bo materyalên nazik, leza zûtir ji bo tozên qelew ên ku hewceyê gerandina êrîşkartir in. Parastina zêdebargirtinê pêşî li zirara motorê digire dema ku berxwedanek neçaverêkirî çêdibe, wek mînak dema ku tiştek biyanî dikeve nav çalê an jî dema ku komek bi dendika ji ya diyarkirî bilindtir tê hilberandin.
Sîstemên kontrolê ji destpêkerên destî yên sade bigire heya sîstemên li ser bingeha PLC-ê yên bi rêveberiya reçeteyê û tomarkirina daneyan diguherin. Ji bo tesîsên ku li dû otomatîkkirina pêvajoyê an lihevhatina rêziknameyan in (wek 21 CFR Beşa 11 ji bo serîlêdanên dermanan), dibe ku şiyanên kontrolê yên sofîstîketir hewce bibin. Pirsa sereke ya diyarker ev e ku gelo pergala kontrolê asta belgekirina pêvajoyê û dubarekirina pergala weya kalîteyê hewce dike peyda dike.
Tabloya 2: Lîsteya Kontrolê ya Hilbijartina Blendera Ribbonê
| Qada Nirxandinê | Pirsa krîtîk | Taybetmendiya Pêşniyarkirî | Nîşana Hişyariyê |
|---|---|---|---|
| Kapasîteya Partîyê | Ji bo dendika hilbera min qebareya xebata bi bandor çi ye? | %40–80 ji tevahîya qebareyê; ji hêla hesabê firoşkar ve hatî piştrast kirin | Tenê mîqdara tevahî tê peyda kirin |
| Mezinahiya Motorê | Ma hêza motorê ji dendika girseyî û giraniya partiyê ya min hat hesabkirin? | Pêşkêşvan hesab peyda dike ku hewcedariya hêzê nîşan dide | Hêza bê têketina dendikê tê gotin |
| Sêwirana Tevgerker | Ma dûrahiya kêleka ribbonê hatiye diyarkirin? | 3–5 mm dûrî; di taybetmendiyê de belgekirî ye | Behsa paqijkirinê nehatiye kirin |
| Avahî | Ma rûyên têkiliya berheman ji pola zengarnegir 304 an 316L ne? | 316L ji bo sanitar/korozîf; 304 ji bo karanîna giştî maqûl e | Rûyên têkiliyê yên pola karbonê |
| Dawîya Rûyê | Taybetmendiya cilala navxweyî çi ye? | Kêmtirîn 150-grit; ji bo sepanên paqijiyê bilindtir | Dawîya ne diyar an xav |
| Sîstema Ajotinê | Gearmotor rasterast an kemer/zincîr? | Gearmotorê rasterast-girêdayî bi VFD re | Ajotina bi kemer an zincîrê |
| Sêwirana Derxistinê | Ma valv deverên mirî diafirîne? | Vana pêvekê an deriyê kêrê bişon; bê qirax | Valv bi deverên veqetandî |
| Taybetmendiyên Ewlehiyê | Guhêrbarên sînor? Parastvan? Qapaxa toznegir? | Guhestina sînorê ewlehiyê dema ku qapax vekirî ye, operasyonê asteng dike | Qefilandin li ser bergê tune |
Nirxandinên Rêziknameyî û Ewlehiyê
Divê blenderên şerîtên pîşesaziyê li gorî standardên ewlehiya makîneyan ên têkildar, IEC 60335-2-64 û EN 12852 bin ku pêdiviyên ewlehî û paqijiya elektrîkê ji bo alavên hilberandina xwarinê birêve dibin. IEC 60335-2-64:2021 ewlehiya makîneyên metbexê yên bazirganî yên bi elektrîkê dixebitin, di nav de tevlihevker û blender, bi voltaja nominal heya 480V, destnîşan dike. EN 12852:2001+A1:2010 pêdiviyên ewlehî û paqijiyê ji bo makîneyên xwarinê û blenderên bi qebareya tasê heta 150 lîtreyan destnîşan dike. .
Ji bo blenderên şerîtê yên di asta pîşesaziyê de ku ji van sînorên qebareyê derbas dibin, dibe ku lihevhatî di bin Rêbernameya Makîneyan 2006/42/EC ya Yekîtiya Ewropî de be, ku nîşankirina CE û nirxandina lihevhatinê hewce dike. Pêvajoya pejirandina CE piştrast dike ku alav pêdiviyên bingehîn ên tenduristî û ewlehiyê, di nav de xetereyên mekanîkî, xetereyên elektrîkê û fikarên paqijiyê, bicîh tîne. .
Ji bilî pabendbûna rêziknameyan, blenderên ribbon ên baş-dîzaynkirî taybetmendiyên ewlehiyê yên pratîkî jî dihewînin: guhêrbarên sînorê ewlehiyê yên ku dema ku qapax an jî şebekeya ewlehiyê ne li cihê xwe be, xebata ajîtatorê asteng dikin, parêzvanên mîlê yên ku gihîştina beşên tevger ên derveyî asteng dikin, û qapaxên toz-neguhêz ên bi mohrên gasketî da ku perçeyên hewayî bigirin. Ji bo sepanên ku tozên şewatbar tê de hene, di derbarê dabeşkirina elektrîkê û hewakirina teqînê de faktorên din têne hesibandin.
Pirsên Pir tên Pirsîn
-
Cûdahiya di navbera qebareya giştî û qebareya xebatê ya bi bandor de di blenderek ribbon de çi ye?
Qebareya giştî kapasîteya geometrîk a çalê ye, ku heta serê konteynerê tê pîvandin. Qebareya xebatê ya bi bandor ew mîqdara hilberê ye ku blender dikare bi rastî bi rengek yekreng tevlihev bike, bi gelemperî 40-80% ji qebareya giştî. Xebitandina li jor rêjeya bi bandor karîgeriya tevlihevkirinê kêm dike; xebitandina li jêr wê rê li ber têkiliya rast a şerîtê bi girseya hilberê re digire.
-
Ez çawa dikarim hêza motorê ya rast ji bo ribbon blendera xwe hesab bikim?
Hêza motorê bi giraniya komê (qebareya bi bandor × dendika girseyî), taybetmendiyên hilberê (aşından, herikîn), û hewcedariyên dema tevlihevkirinê ve girêdayî ye. Blenderên standard dendikên heta ~560 kg/m³ bi motorên di navbera 4–22 kW de ji bo kapasîteyên 200–2,000L birêve dibin. Ji bo berhemên qalindtir an jî demên tevlihevkirinê yên bileztir, dibe ku hêza hespê ya bilindtir hewce be. Ji bo hesabkirinê her tim daneyên qalindahiyê ji hilberîner re peyda bikin.
-
Kîjan dûrahiya ji ribbon heta jêrzemînê tê qebûlkirin?
Blenderên ribbon ên bi kalîte bilind di navbera serê ribbon û rûyên çalê de valahiyên 1/8" heta 3/16" (bi qasî 3-5 mm) diparêzin. Valahiyên mezintir rê didin kombûna materyalan; valahiyên biçûktir di dema xebatê de xetera têkiliyê çêdikin. Hin hilberîner ji bo kêmkirina xalên mirî li ser tevdêra şerîtê xêzikan pêşkêş dikin.
-
Ma blenderek ribbon dikare lêzêdekirina şilekan birêve bibe?
Belê, gelek blenderên ribbon dikarin bi rêya nozulên spreyê yên li ser qapaxa çalê hatine bicihkirin, mîqdarên kontrolkirî yên şilekê tevlî bikin. Sînorê pratîkî bi formulasyonê ve girêdayî ye: zêdekirina pir şilekê dibe sedema ku berhem ji herikîna azad ber bi şilbûnê ve biguhere, ku şerît û dîwarên çalê pêçayî dike. Ji bo destnîşankirina rêjeya zêdekirina şilavê ya herî zêde, ceribandina bi formulasyonên rastîn tê pêşniyar kirin.
-
Asta dagirtinê ya pêşniyarkirî ji bo tevlihevkirina çêtirîn çi ye?
Tevlihevkirina çêtirîn di nav rêza qebareya xebatê ya bi bandor de çêdibe, bi gelemperî 40-80% ji kapasîteya tevahî. ROSS Mixers ji bo tevlêbûna rast a şerîtê herî kêm %30–40 ji kapasîteya nominal pêşniyar dike. Asta tijîkirinê divê li gorî taybetmendiyên herikîna berhema taybetî û dema tevlihevkirinê ya xwestî were destnîşankirin.
-
Ez çawa dikarim yekrengiya tevlihevkirinê di blenderek ribbon de kontrol bikim?
Yekrengiya tevlihevkirinê dikare bi rêya nimûnegirtinê li gelek deverên di nav komê de û analîzkirina ji bo konsantrasyonên pêkhateyên sereke, belavbûna mezinahiya perçeyan, an taybetmendiyên din ên kalîteyê were nirxandin. Patentek 2021 rêbazek vedibêje ku analîza mezinahiya perçeyan a lazer bikar tîne da ku cûdahiya nisbî di navbera mezinahiyên perçeyên toza tevlihev ên teorîk û rastîn de hesab bike, bi astên dabeşkirinê: yekreng (|χ| ≤ 0.01), pola yekem (0.01 Ji bo hilberîna rûtîn, bi gelemperî vekolîna dîtbarî û pejirandina dema tevlihevkirinê tê bikar anîn.
-
Divê ez ji bo blenderek ribbon çi taybetmendiyên ewlehiyê diyar bikim?
Taybetmendiyên ewlehiyê yên bingehîn guhêrbarên sînorkirina ewlehiyê ne ku dema qapax an jî şebekeya vekirî xebata tevdêrê asteng dikin, parêzvanên mîlê yên ku beşên zivirî yên derveyî vedişêrin, û kontrolên rawestandina acîl hene. Ji bo hilberên tozgirtî, qapaxek bi gasketek toznegir û sêwirana valva derxistinê ya guncaw rîska operator kêm dike. Pêkhateyên elektrîkê divê li gorî IEC 60335-2-64 an jî standardên herêmî yên hevwate bin. .