 Mieszalnik ślimakowy stożkowy
 Mieszalnik taśmowy ślimakowy stożkowy
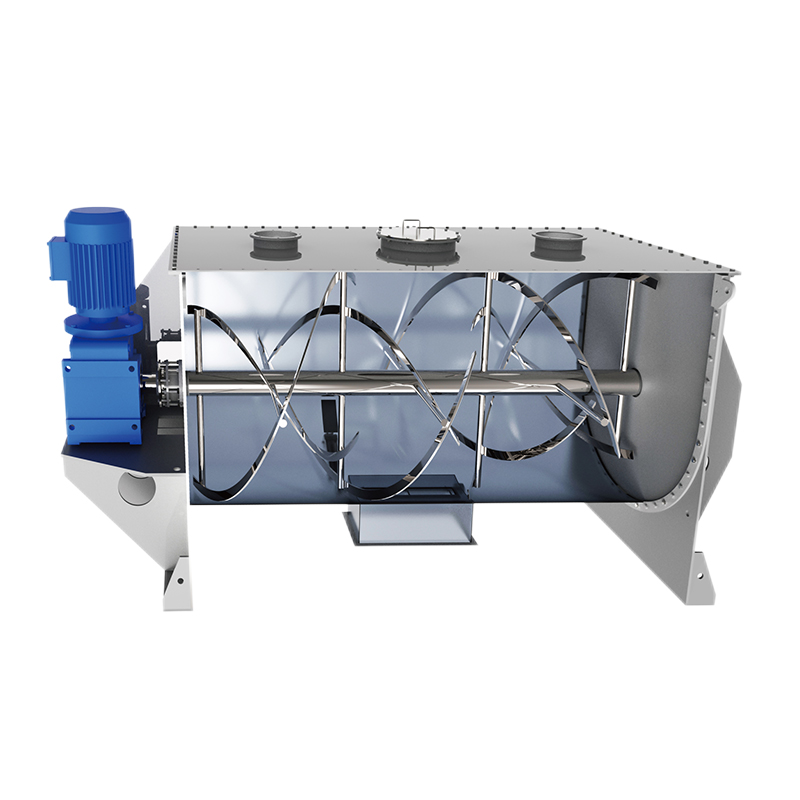 Blender wstążkowy
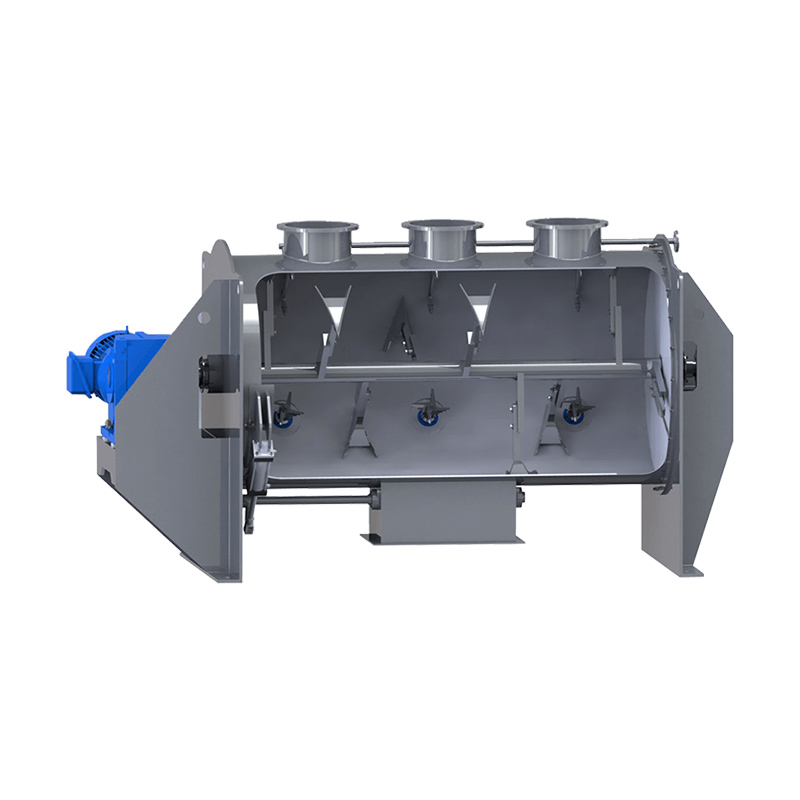 Mieszalnik pługowo-nożycowy
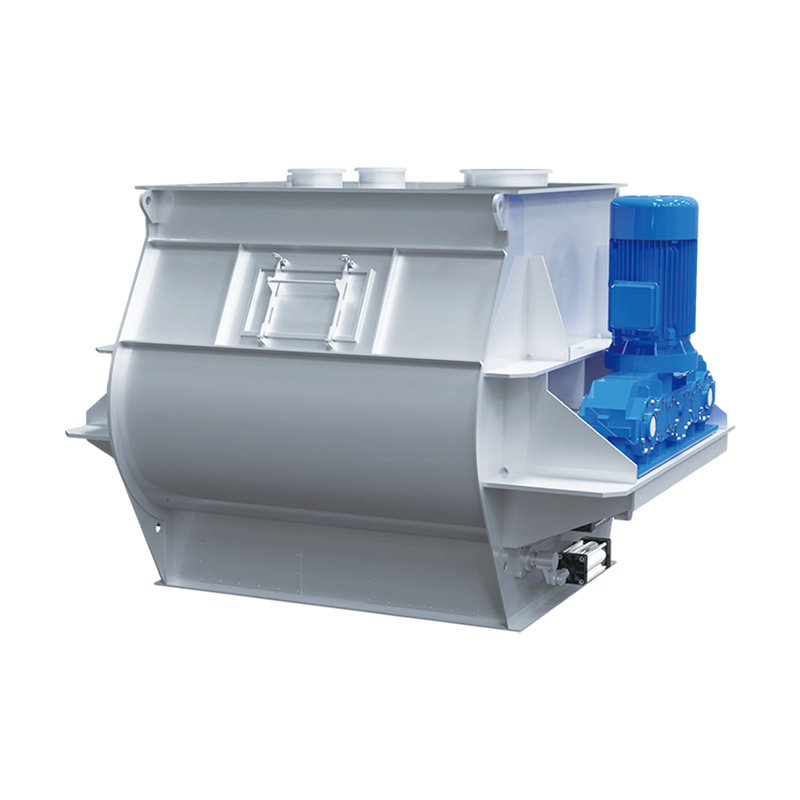 Mieszalnik łopatkowy z podwójnym wałem
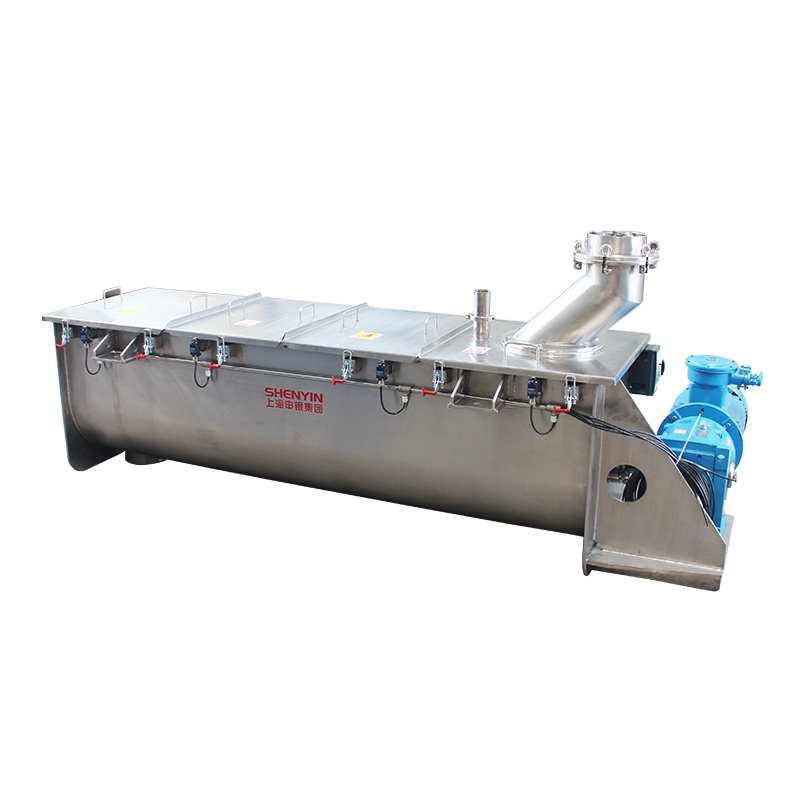 Mikser serii CM


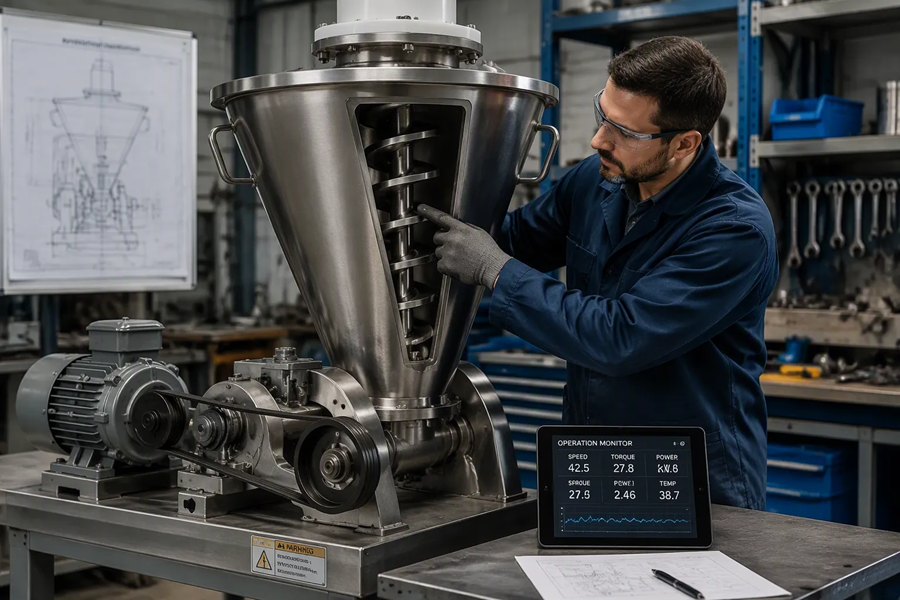
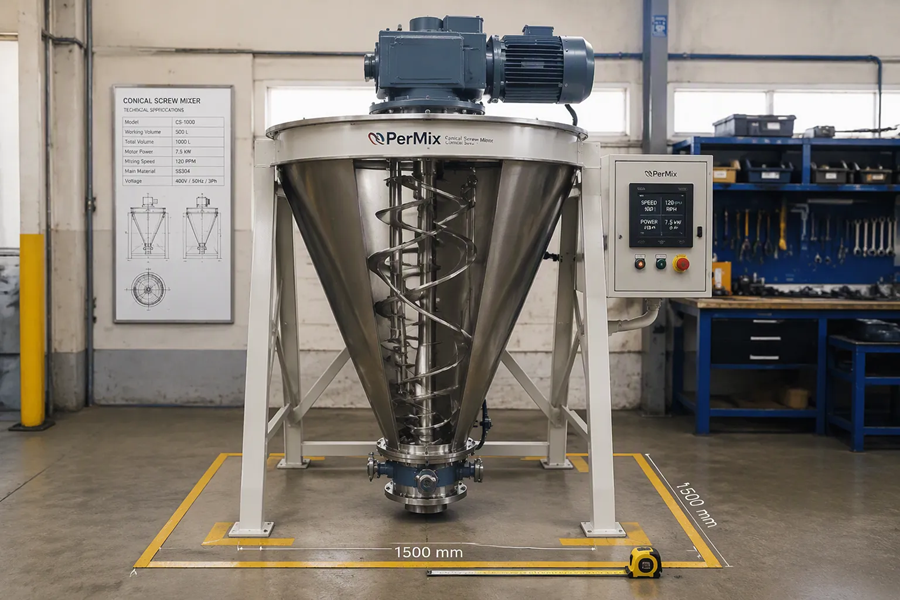
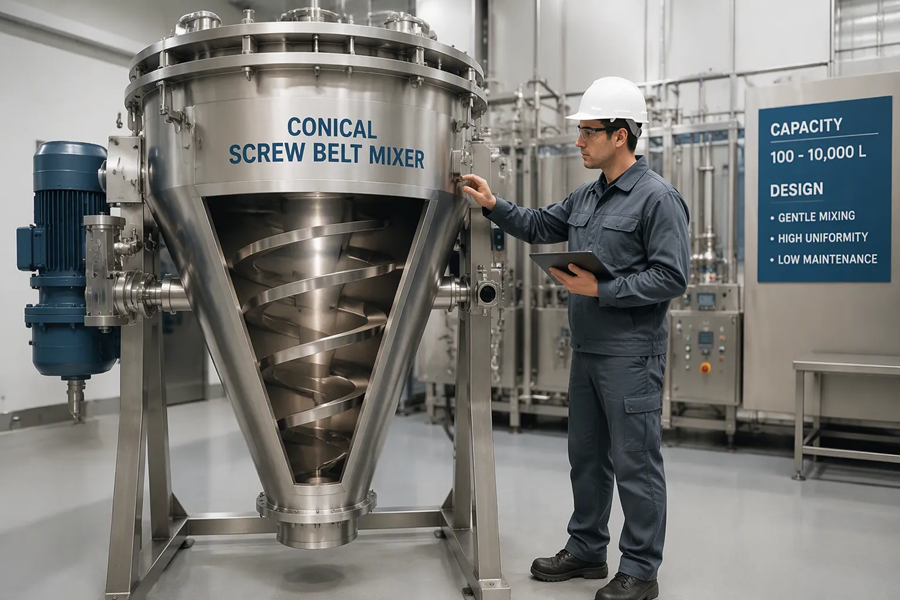
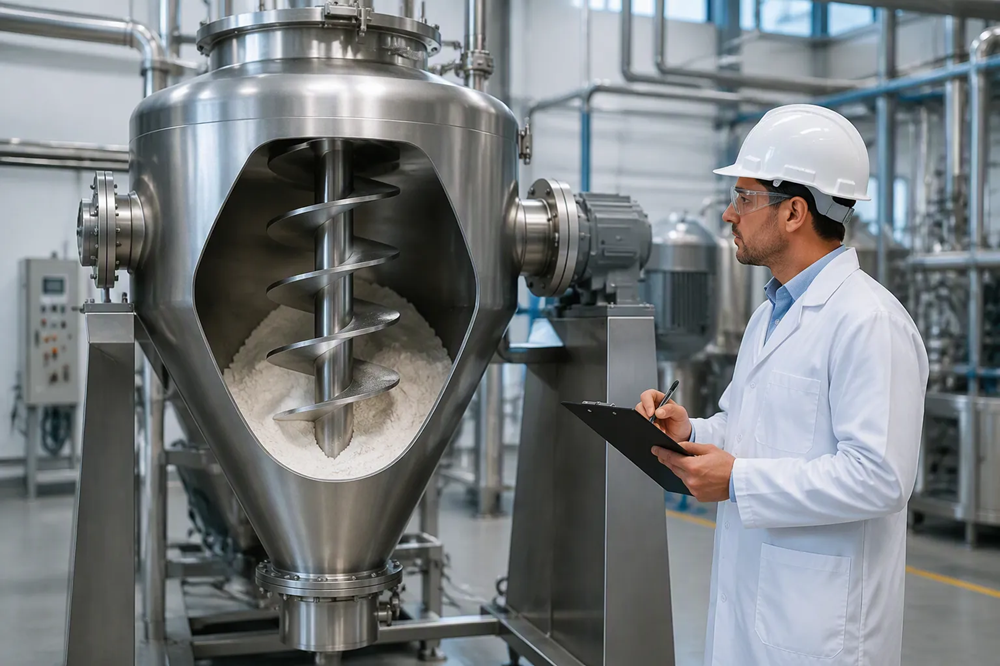
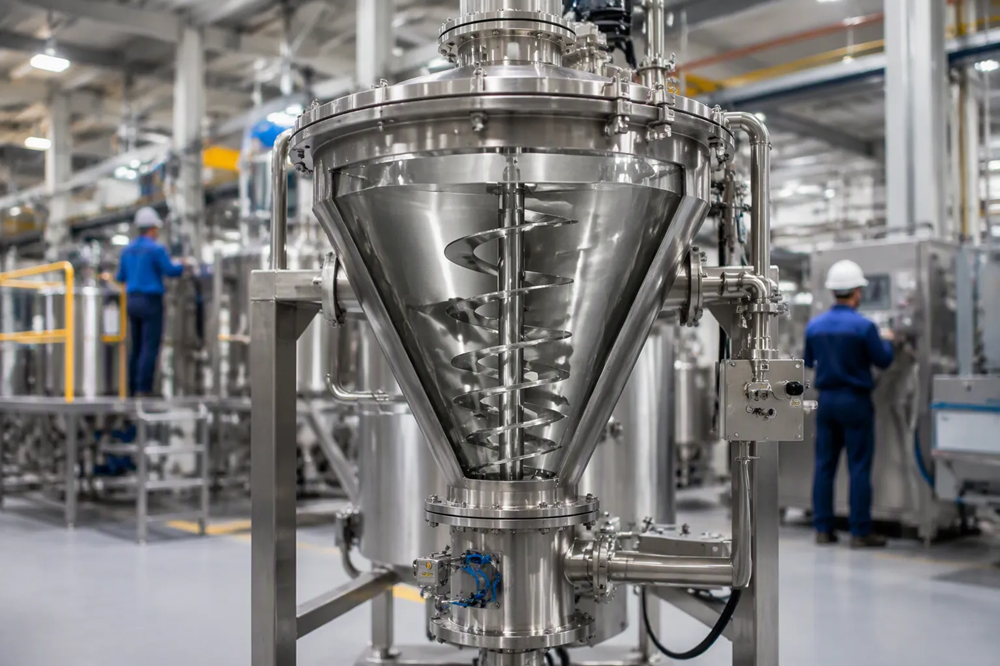
Jakie najważniejsze parametry techniczne należy wziąć pod uwagę przy zakupie przemysłowego mieszalnika wstęgowego?
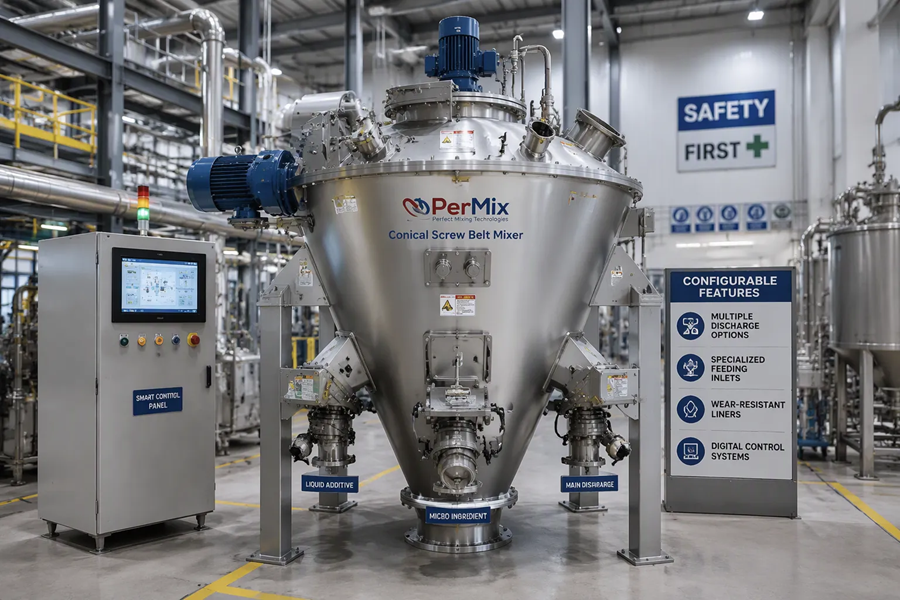
Szybka odpowiedź:Przy zakupie obiektu przemysłowego Blender wstążkowyGłównymi parametrami technicznymi, które należy przeanalizować, są efektywna objętość robocza (nie całkowita), kompatybilność gęstości nasypowej, prześwit między wstęgą a korytem (zwykle 3–5 mm lub 1/8"–3/16"), moc silnika w stosunku do gęstości produktu, konstrukcja zaworu wylotowego oraz materiał konstrukcyjny. Parametry te decydują o tym, czy blender rzeczywiście zapewni równomierne mieszanie przy wymaganej wielkości partii, bez tworzenia martwych stref, nadmiernego zapylenia lub trudności z czyszczeniem. Analiza rynku z 2026 r. pokazuje, że globalny rynek przemysłowych blenderów wstęgowych ma osiągnąć wartość 191 mln USD do 2032 r., rosnąc w tempie 5,3% CAGR, przy czym największy udział w rynku będzie miał przetwórstwo żywności.W tym artykule wyjaśniono każdy parametr, sposób ich interakcji oraz jakie wartości liczbowe wskazują na to, że blender jest dobrze dobrany do Twojego zastosowania.
Najważniejsze wnioski:
-
Efektywna objętość robocza wynosi zazwyczaj 40–80% całkowitej objętości geometrycznej — należy wziąć pod uwagę tę liczbę, a nie całkowitą pojemność naczynia .
-
Należy ściśle kontrolować odstęp między taśmą a korytkiem, utrzymując go na poziomie 3–5 mm, aby zapobiec gromadzeniu się materiału i powstawaniu martwych punktów .
-
Moc silnika musi być dobrana na podstawie gęstości nasypowej produktu, a nie tylko objętości partii; standardowe blendery radzą sobie z gęstościami do ~560 kg/m³ (35 lb/ft³) .
-
Ze względu na niezawodność i kompatybilność z falownikiem zaleca się stosowanie napędów z przekładnią bezpośrednio sprzężoną zamiast napędów pasowych lub łańcuchowych .
-
Globalny rynek mieszalników wstęgowych jest umiarkowanie rozdrobniony, a ceny różnią się znacznie w zależności od materiałów konstrukcyjnych, wymogów sanitarnych i dostosowań .
Dlaczego efektywna objętość robocza ma większe znaczenie niż objętość całkowita
Efektywna objętość robocza — a nie całkowita objętość naczynia — decyduje o tym, ile produktu można faktycznie równomiernie wymieszać.Blendery wstęgowe są zaprojektowane do pracy w określonym zakresie napełnienia, zwykle wynoszącym 40–80% całkowitej objętości geometrycznej koryta. Przepełnienie zmniejsza wydajność cyrkulacji, ponieważ Mieszadło wstęgowe Niedopełnienie materiału nie pozwala na prawidłowe zapełnienie całej masy produktu. Niedopełnienie również pogarsza wydajność, ponieważ niewystarczająca ilość materiału uniemożliwia wstęgom utworzenie niezbędnego konwekcyjnego przepływu.
Wskazówki branżowe firmy ROSS Mixers podkreślają, że optymalne mieszanie wymaga materiału wsadowego równoważnego co najmniej 30–40% nominalnej pojemności objętościowej W przypadku blendera o całkowitej pojemności 1000 litrów efektywna wydajność robocza może wynosić 400–800 litrów, w zależności od konstrukcji producenta. To rozróżnienie ma ogromne znaczenie przy obliczaniu wielkości partii: blender o całkowitej pojemności 2000 litrów może przetwarzać jedynie 800–1600 litrów rzeczywistego produktu na partię.
Oceniając specyfikację blendera, należy zapytać zarówno o objętość całkowitą, jak i efektywną objętość roboczą. Stosunek tych wartości wskazuje, jak efektywnie konstrukcja wykorzystuje geometrię naczynia. Blendery o objętościach efektywnych w górnym zakresie 40–80% oferują większą elastyczność w przypadku różnych wielkości partii.
Gęstość objętościowa: parametr decydujący o wielkości silnika
Gęstość nasypowa produktu bezpośrednio determinuje zapotrzebowanie na moc silnika oraz to, czy potrzebny jest blender standardowy czy też o większej mocy. W branży większość standardowych mieszalników wstęgowych może przetwarzać materiały o gęstości nasypowej do około 35 funtów/stopę³ (560 kg/m³) Materiały o większej gęstości — takie jak proszki mineralne, tlenki metali lub gęste związki chemiczne — wymagają wzmocnionej konstrukcji i większych silników.
Zależność między gęstością a wielkością silnika jest prosta: blender przetwarzający 500 litrów materiału o gęstości 300 kg/m³ przetwarza 150 kg na partię, podczas gdy ten sam blender przetwarzający 500 litrów materiału o gęstości 800 kg/m³ przetwarza 400 kg na partię. Zastosowanie o wyższej gęstości wymaga znacznie większego momentu obrotowego, aby przemieścić masę produktu przez mieszadło wstęgowe.
Specyfikując mieszalnik wstęgowy, należy podać producentowi dokładne dane dotyczące gęstości nasypowej dla wszystkich formulacji, które urządzenie będzie przetwarzać. Jeśli gęstość w różnych produktach znacznie się różni, należy dostosować rozmiar mieszalnika do najbardziej wymagającej formulacji. Takie podejście może skutkować większym silnikiem niż początkowo zakładano, ale zapobiega alternatywie: mieszalnikowi, który zatrzymuje się lub pracuje z niższą prędkością podczas przetwarzania gęstych materiałów.
Specyfikacje konstrukcyjne i prześwitu mieszadła wstęgowego
Geometria mieszadła wstęgowego i jego odległość od ścianek wanny decydują o wydajności mieszania i powstawaniu martwej strefy. Wysokiej jakości mieszalniki wstęgowe charakteryzują się ściśle kontrolowanymi odstępami między powierzchniami koryta a końcówkami mieszadła, zwykle w zakresie od 1/8" do 3/16" (około 3–5 mm) Ten luz jest krytyczny: zbyt duży luz powoduje gromadzenie się materiału na powierzchniach koryta i niewłączanie go do mieszanego przepływu, natomiast zbyt mały luz grozi kontaktem metalu z metalem podczas rozszerzalności cieplnej lub niewielkimi odchyleniami.
Konstrukcja z podwójną wstęgą – składająca się z wewnętrznej i zewnętrznej wstęgi spiralnej o przeciwnym skoku – zapewnia zarówno promieniowy, jak i osiowy przepływ. Wstęga zewnętrzna przemieszcza materiał od końców do środka, podczas gdy wstęga wewnętrzna przemieszcza materiał od środka do końców. Ten przeciwprąd zapewnia wydajne mieszanie konwekcyjne, a czas mieszania dla proszków sypkich wynosi zazwyczaj od 5 do 15 minut. .
W przypadku zastosowań obejmujących delikatne produkty można zastosować wymienny mieszadło łopatkowe, aby zapewnić delikatniejsze mieszanie W przypadku formulacji z aglomeratami lub grudkami, szybkoobrotowe siekacze zainstalowane przez pokrywę koryta lub ściankę boczną zapewniają dodatkowe ścinanie. Wybór między standardową konfiguracją wstęgi, mieszadła lub wstęgi z siekaczami powinien być oparty na charakterystyce produktu i, jeśli to możliwe, potwierdzony badaniami.
Tabela 1: Porównanie parametrów technicznych blendera wstęgowego
Materiał konstrukcyjny i wykończenie powierzchni
Materiały konstrukcyjne muszą być kompatybilne ze wszystkimi produktami, które będą przetwarzane w blenderze. W zastosowaniach farmaceutycznych i antykorozyjnych standardem jest stal nierdzewna 316L. Najpowszechniej akceptowanym materiałem na powierzchnie mające kontakt z produktem jest stal nierdzewna 316/316L, choć niektóre zastosowania są kompatybilne z tańszą stalą nierdzewną 304 Wybór zależy od korozyjności produktu, kompatybilności środka czyszczącego i wymogów prawnych.
Wykończenie powierzchni wewnętrznej wpływa zarówno na jakość mieszania, jak i skuteczność czyszczenia. Polerowanie papierem o gradacji 150 lub wyższej zapobiega gromadzeniu się materiału i ułatwia czyszczenie. W zastosowaniach sanitarnych w produkcji żywności, farmaceutyków lub nutraceutyków może być wymagany wyższy poziom połysku, a wszystkie spoiny powinny być zaokrąglone, aby zapobiec powstawaniu szczelin, w których może gromadzić się produkt. Rynienka, pokrywa, mieszadło, zawór spustowy, belka natryskowa (jeśli występuje) oraz kratka zabezpieczająca to elementy mające kontakt z produktem, które należy uwzględnić.
W przypadku zastosowań wymagających dodawania cieczy – takich jak dodawanie oleju, aromatu lub substancji wiążącej – blender powinien być wyposażony w dysze rozpylające, ustawione tak, aby równomiernie rozprowadzać ciecz po powierzchni produktu. Kluczowe pytanie nie brzmi, czy można dodać ciecz, ale ile jej dodać, zanim produkt zmieni swoją konsystencję z sypkiej na lepką i zacznie pokrywać wstęgi lub ścianki naczynia. .
Konfiguracja i możliwości sterowania układem napędowym
Napędy z przekładnią bezpośrednio sprzężoną to najbardziej niezawodna konfiguracja dla mieszalników wstęgowych, zapewniająca czystszą instalację i lepszą kompatybilność z falownikami niż napędy pasowe lub łańcuchowe. Jednoczęściowy układ reduktora silnika eliminuje problemy konserwacyjne związane z napinaniem paska, smarowaniem łańcucha i brakiem współosiowości, które są problemem starszych konstrukcji napędów Motoreduktory pracują również ciszej i bezproblemowo współpracują z elektronicznymi napędami o zmiennej częstotliwości (VFD).
Połączenie motoreduktora i falownika zapewnia ważne funkcje sterowania: zmienną prędkość, zabezpieczenie przed przeciążeniem i regulowany moment rozruchowy Możliwość regulacji prędkości pozwala operatorowi dostosować prędkość obrotową taśmy do charakterystyki produktu – niższe prędkości dla materiałów delikatnych, wyższe dla gęstych proszków wymagających bardziej agresywnej cyrkulacji. Zabezpieczenie przed przeciążeniem zapobiega uszkodzeniu silnika w przypadku nieoczekiwanego oporu, na przykład gdy do koryta dostanie się ciało obce lub podczas przetwarzania partii o gęstości wyższej niż określona.
Systemy sterowania obejmują zarówno proste, ręczne rozruszniki, jak i systemy oparte na sterownikach PLC z zarządzaniem recepturami i rejestracją danych. W przypadku zakładów dążących do automatyzacji procesów lub zgodności z przepisami (takimi jak 21 CFR część 11 dla zastosowań farmaceutycznych), konieczne mogą być bardziej zaawansowane możliwości sterowania. Kluczowym pytaniem w specyfikacji jest to, czy system sterowania zapewnia poziom dokumentacji procesu i powtarzalności wymagany przez system jakości.
Tabela 2: Lista kontrolna wyboru blendera wstęgowego
| Obszar oceny | Krytyczne pytanie | Zalecana specyfikacja | Znak ostrzegawczy |
|---|---|---|---|
| Pojemność partii | Jaka jest efektywna objętość robocza dla mojej gęstości produktu? | 40–80% całkowitej objętości; potwierdzone obliczeniami dostawcy | Podano tylko całkowitą objętość |
| Rozmiarowanie silnika | Czy moc silnika została obliczona na podstawie gęstości objętościowej i masy partii? | Dostawca dostarcza obliczenia pokazujące zapotrzebowanie na energię | Moc podana bez danych o gęstości |
| Projekt mieszadła | Czy określono prześwit koryta taśmy? | Luz 3–5 mm; udokumentowany w specyfikacji | Nie podano prześwitu |
| Budowa | Czy powierzchnie mające kontakt z produktem są wykonane ze stali nierdzewnej 304 lub 316L? | 316L do zastosowań sanitarnych/korozyjnych; 304 dopuszczony do użytku ogólnego | Powierzchnie styku ze stali węglowej |
| Wykończenie powierzchni | Jaka jest wewnętrzna specyfikacja polerowania? | Minimalna ziarnistość 150; wyższa w zastosowaniach sanitarnych | Nieokreślone lub szorstkie wykończenie |
| Układ napędowy | Silnik przekładniowy bezpośredni czy pasowo-łańcuchowy? | Motoreduktor sprzężony bezpośrednio z VFD | Napęd pasowy lub łańcuchowy |
| Projekt rozładowania | Czy zawór tworzy martwe strefy? | Zawór spłukujący lub zasuwa nożowa; bez wystających elementów | Zawór z zagłębieniami |
| Funkcje bezpieczeństwa | Wyłączniki krańcowe? Osłony? Osłona pyłoszczelna? | Wyłącznik krańcowy bezpieczeństwa uniemożliwia działanie przy otwartej pokrywie | Brak zamka na okładce |
Zagadnienia regulacyjne i bezpieczeństwa
Przemysłowe mieszalniki wstęgowe muszą spełniać stosowne normy bezpieczeństwa maszyn, w tym IEC 60335-2-64 i EN 12852 regulujące wymogi dotyczące bezpieczeństwa elektrycznego i higieny urządzeń do przetwarzania żywności. Norma IEC 60335-2-64:2021 dotyczy bezpieczeństwa komercyjnych urządzeń kuchennych zasilanych elektrycznie, w tym mikserów i blenderów, o napięciu znamionowym do 480 V. Norma EN 12852:2001+A1:2010 określa wymagania bezpieczeństwa i higieny dla robotów kuchennych i blenderów o pojemności misy do 150 litrów. .
W przypadku mieszalników wstęgowych na skalę przemysłową przekraczających te progi objętości, zgodność może podlegać dyrektywie maszynowej 2006/42/WE w Unii Europejskiej, wymagającej oznakowania CE i oceny zgodności. Proces certyfikacji CE weryfikuje, czy urządzenie spełnia zasadnicze wymagania dotyczące zdrowia i bezpieczeństwa, w tym dotyczące zagrożeń mechanicznych, elektrycznych oraz higieny. .
Oprócz zgodności z przepisami, dobrze zaprojektowane mieszalniki wstęgowe zawierają praktyczne funkcje bezpieczeństwa: wyłączniki krańcowe bezpieczeństwa, które zapobiegają uruchomieniu mieszadła, gdy pokrywa lub krata zabezpieczająca nie jest założona, osłony wału, które uniemożliwiają dostęp do zewnętrznych ruchomych części, oraz pyłoszczelne pokrywy z uszczelkami zatrzymującymi unoszące się w powietrzu cząsteczki W przypadku zastosowań obejmujących pyły palne należy wziąć pod uwagę dodatkowe kwestie dotyczące klasyfikacji elektrycznej i odpowietrzania wybuchu.
Często zadawane pytania
-
Jaka jest różnica między objętością całkowitą a efektywną objętością roboczą w mieszalniku wstęgowym?
Całkowita objętość to pojemność geometryczna koryta, mierzona do górnej krawędzi naczynia. Efektywna objętość robocza to ilość produktu, którą blender może faktycznie zmieszać równomiernie, zazwyczaj 40–80% całkowitej objętości. Praca powyżej zakresu efektywnego zmniejsza wydajność mieszania, a praca poniżej tego zakresu uniemożliwia prawidłowe zazębienie się wstęgi z masą produktu.
-
Jak obliczyć właściwą moc silnika dla mojej blendera wstęgowego?
Moc silnika zależy od masy wsadu (objętość efektywna × gęstość nasypowa), właściwości produktu (ścierność, płynność) oraz wymaganego czasu mieszania. Standardowe blendery obsługują gęstości do ~560 kg/m³ z silnikami o mocy 4–22 kW i pojemnościach 200–2000 l. W przypadku produktów o większej gęstości lub szybszego mieszania może być wymagana większa moc. Zawsze należy dostarczyć producentowi dane dotyczące gęstości w celu przeprowadzenia obliczeń.
-
Jaki odstęp między taśmą a korytem jest akceptowalny?
Wysokiej jakości mieszalniki wstęgowe utrzymują odstępy od 1/8" do 3/16" (około 3–5 mm) między końcówkami wstęgi a powierzchniami koryta Większe prześwity umożliwiają gromadzenie się materiału; mniejsze prześwity grożą kontaktem podczas pracy. Niektórzy producenci oferują zgarniacze na mieszadle wstęgowym, aby dodatkowo zminimalizować martwe punkty.
-
Czy blender wstęgowy poradzi sobie z dodawaniem cieczy?
Tak, wiele mieszalników wstęgowych umożliwia dozowanie kontrolowanych ilości cieczy za pomocą dysz rozpylających zamontowanych na pokrywie koryta. Praktyczny limit zależy od receptury: dodanie zbyt dużej ilości cieczy powoduje, że produkt zmienia się z sypkiego w lepki, oblepiając wstęgi i ścianki koryta. Zaleca się przeprowadzenie testów z rzeczywistymi formulacjami w celu ustalenia maksymalnej szybkości dodawania cieczy.
-
Jaki jest zalecany poziom napełnienia dla optymalnego mieszania?
Optymalne mieszanie odbywa się w zakresie efektywnej objętości roboczej, wynoszącej zazwyczaj 40–80% całkowitej pojemności Firma ROSS Mixers zaleca co najmniej 30–40% nominalnej wydajności w celu prawidłowego zazębienia taśmy. Poziom napełnienia należy określić na podstawie charakterystyki przepływu konkretnego produktu i pożądanego czasu mieszania.
-
Jak sprawdzić jednorodność mieszania w mieszalniku wstęgowym?
Jednorodność mieszania można ocenić poprzez pobieranie próbek w wielu miejscach w partii i analizę stężeń kluczowych składników, rozkładu wielkości cząstek lub innych cech jakościowych. Patent z 2021 roku opisuje metodę wykorzystującą laserową analizę wielkości cząstek do obliczania względnego odchylenia między teoretyczną a rzeczywistą wielkością cząstek proszku mieszanego, z poziomami klasyfikacji: jednorodny (|χ| ≤ 0,01), pierwszego stopnia (0,01 W przypadku produkcji rutynowej powszechnie stosuje się kontrolę wizualną i walidację czasu mieszania.
-
Jakie funkcje bezpieczeństwa powinienem określić dla blendera wstęgowego?
Podstawowe funkcje bezpieczeństwa obejmują wyłączniki krańcowe bezpieczeństwa, które zapobiegają uruchomieniu mieszadła przy otwartej pokrywie lub kratce, osłony wału zakrywające zewnętrzne części obrotowe oraz wyłączniki awaryjne. W przypadku produktów pylistych, pyłoszczelna, uszczelniona pokrywa i odpowiednia konstrukcja zaworu spustowego zmniejszają narażenie operatora. Elementy elektryczne powinny być zgodne z normą IEC 60335-2-64 lub równoważnymi normami lokalnymi. .