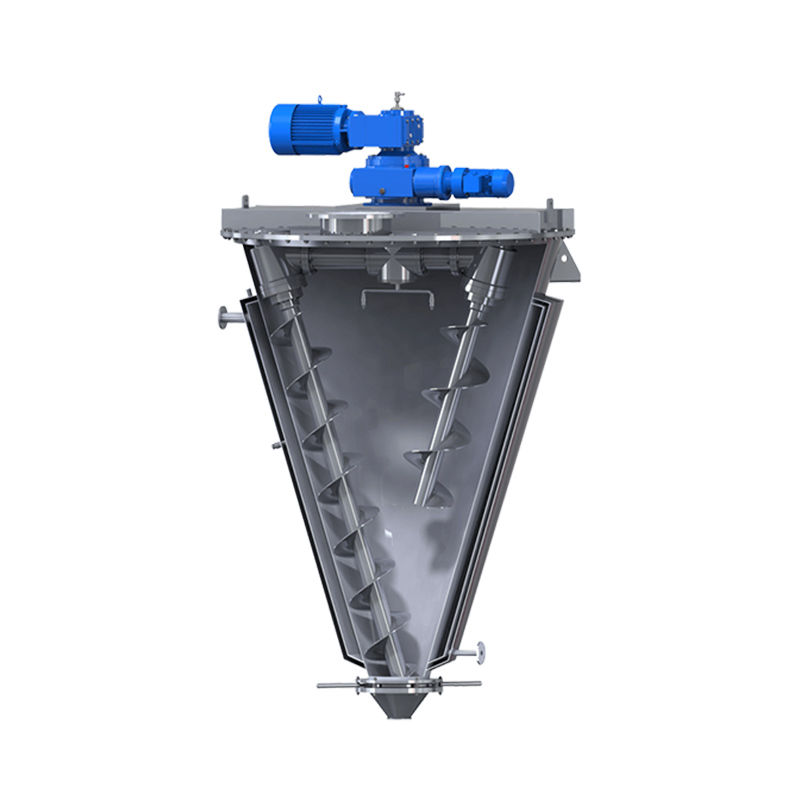
 ເຄື່ອງປະສົມສະກູຮູບຈວຍ
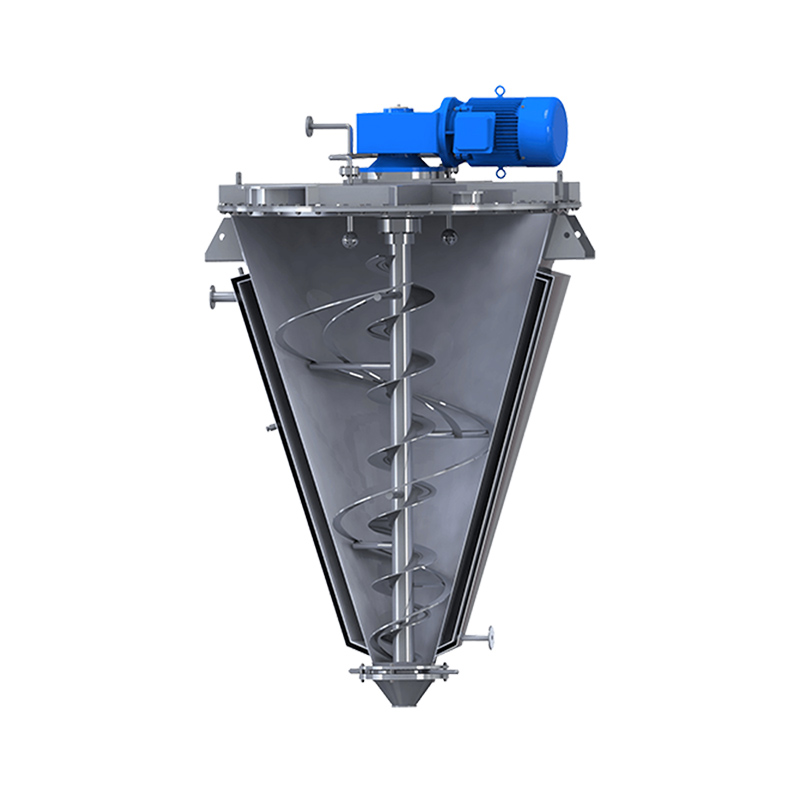 ເຄື່ອງປະສົມສາຍແອວສະກູຮູບຈວຍ
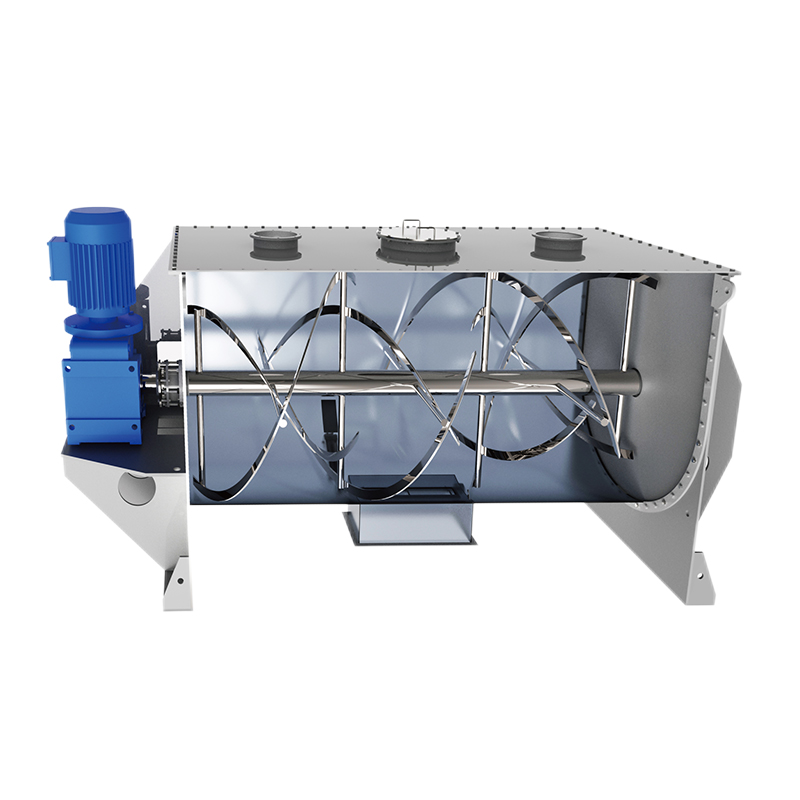 ເຄື່ອງປັ່ນໂບ
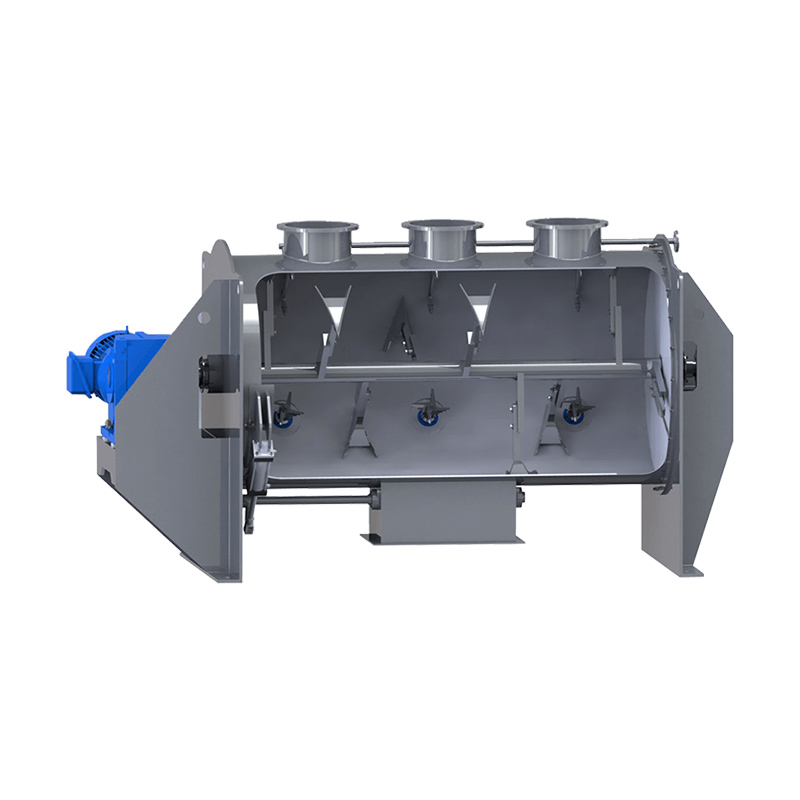 ເຄື່ອງປະສົມຄ້ອນໄຖ
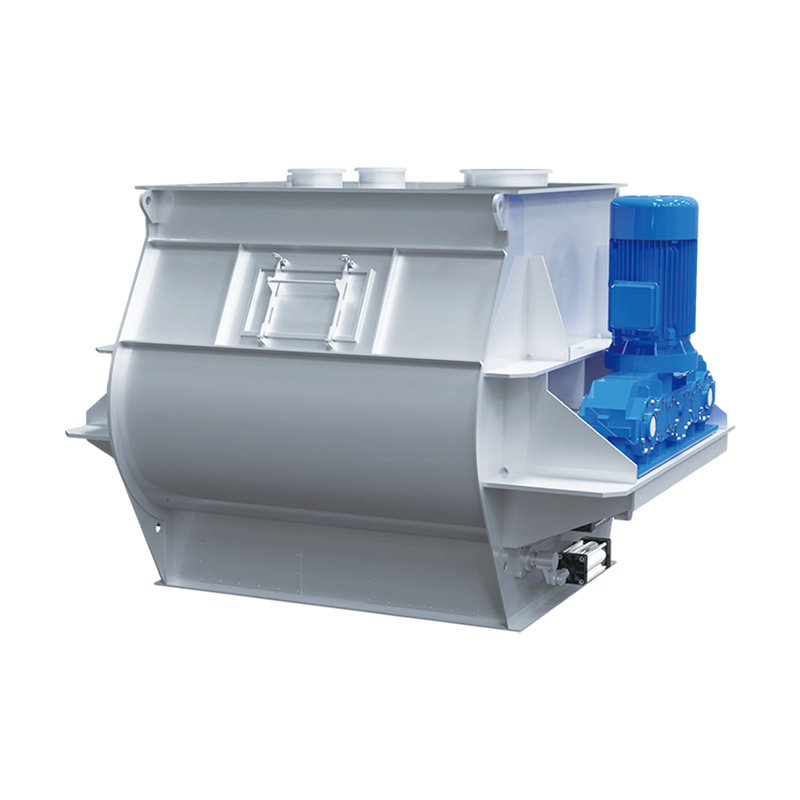 ເຄື່ອງປະສົມເພົາຄູ່
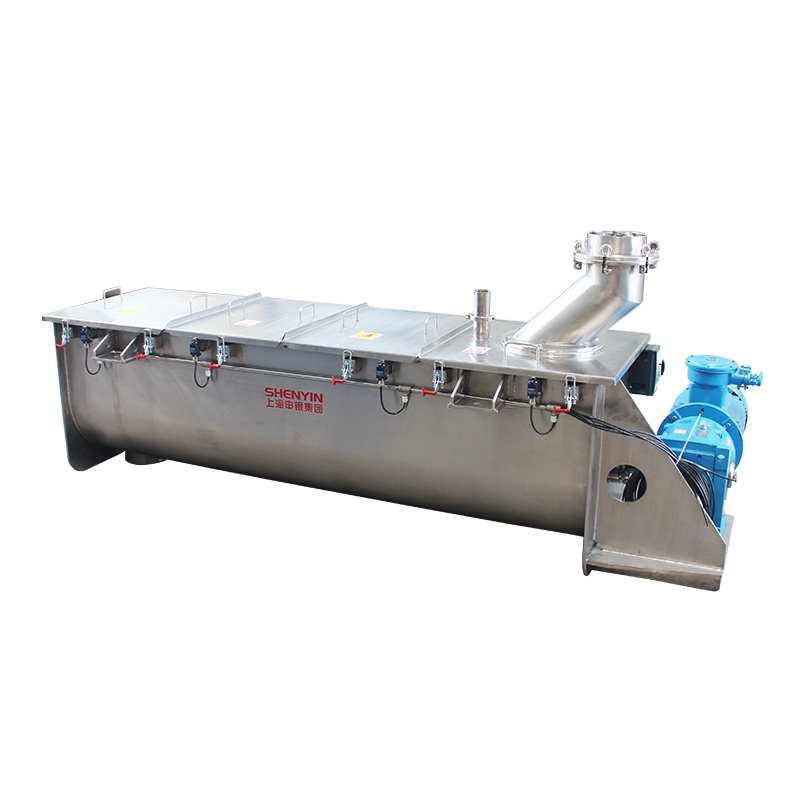 ເຄື່ອງປະສົມຊຸດ CM


ທ່ານຄວນທົບທວນຄືນພາລາມິເຕີດ້ານວິຊາການຫຼັກໃດແດ່ເມື່ອຊື້ເຄື່ອງປັ່ນ Ribbon ອຸດສາຫະກຳ?
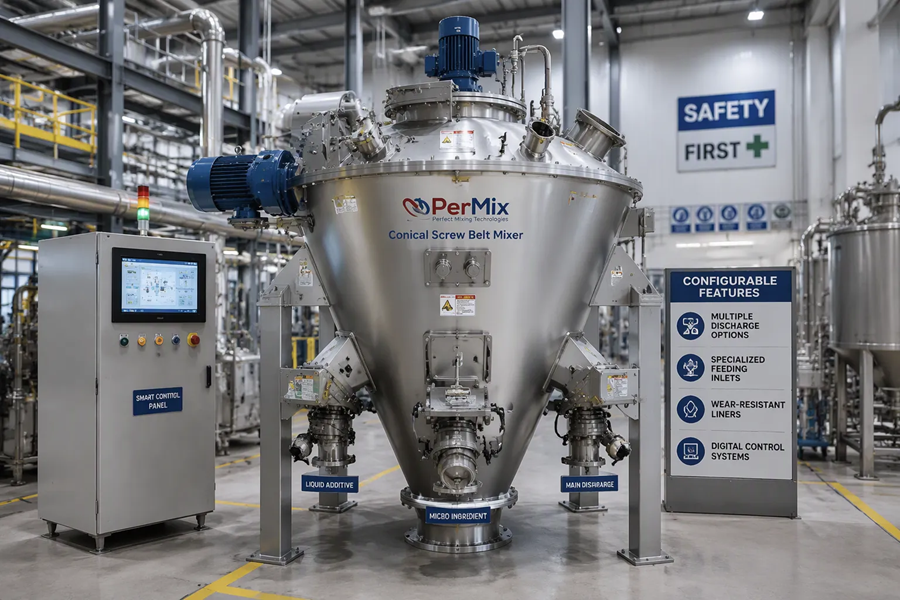
ຄຳຕອບດ່ວນເມື່ອຊື້ເຄື່ອງອຸດສາຫະກໍາ ເຄື່ອງປັ່ນໂບ, ພາລາມິເຕີທາງເທັກນິກຫຼັກທີ່ຕ້ອງທົບທວນຄື ປະລິມານການເຮັດວຽກທີ່ມີປະສິດທິພາບ (ບໍ່ແມ່ນປະລິມານທັງໝົດ), ຄວາມເຂົ້າກັນໄດ້ຂອງຄວາມໜາແໜ້ນຂອງມວນສານ, ໄລຍະຫ່າງລະຫວ່າງແຜ່ນພັບກັບຮ່ອງ (ໂດຍປົກກະຕິແມ່ນ 3–5 ມມ ຫຼື 1/8"–3/16"), ແຮງມ້າຂອງມໍເຕີທຽບກັບຄວາມໜາແໜ້ນຂອງຜະລິດຕະພັນ, ການອອກແບບວາວລະບາຍ, ແລະ ວັດສະດຸກໍ່ສ້າງ. ພາລາມິເຕີເຫຼົ່ານີ້ກຳນົດວ່າເຄື່ອງປັ່ນຈະບັນລຸການປະສົມທີ່ເປັນເອກະພາບໃນຂະໜາດຊຸດທີ່ທ່ານຕ້ອງການໂດຍບໍ່ສ້າງເຂດຕາຍ, ຝຸ່ນຫຼາຍເກີນໄປ, ຫຼື ຄວາມຫຍຸ້ງຍາກໃນການທຳຄວາມສະອາດ. ການວິເຄາະຕະຫຼາດປີ 2026 ສະແດງໃຫ້ເຫັນວ່າຕະຫຼາດເຄື່ອງປັ່ນແຜ່ນພັບອຸດສາຫະກຳທົ່ວໂລກຄາດວ່າຈະບັນລຸ 191 ລ້ານໂດລາພາຍໃນປີ 2032, ເຕີບໂຕໃນອັດຕາການເຕີບໂຕປະຈຳປີ 5.3%, ໂດຍການປຸງແຕ່ງອາຫານກວມເອົາສ່ວນແບ່ງການນຳໃຊ້ທີ່ໃຫຍ່ທີ່ສຸດ.ບົດຄວາມນີ້ອະທິບາຍແຕ່ລະພາລາມິເຕີ, ວິທີການທີ່ພວກມັນພົວພັນກັນ, ແລະຄ່າຕົວເລກໃດທີ່ຊີ້ບອກເຖິງເຄື່ອງປັ່ນທີ່ລະບຸໄວ້ຢ່າງດີສຳລັບແອັບພລິເຄຊັນຂອງທ່ານ.
ບົດຮຽນຫຼັກ:
-
ປະລິມານການເຮັດວຽກທີ່ມີປະສິດທິພາບໂດຍປົກກະຕິແມ່ນ 40–80% ຂອງປະລິມານເລຂາຄະນິດທັງໝົດ - ທົບທວນຕົວເລກນີ້, ບໍ່ແມ່ນຄວາມຈຸເຕັມຂອງເຮືອ .
-
ໄລຍະຫ່າງລະຫວ່າງແຖບຫາຮ່ອງຄວນໄດ້ຮັບການຄວບຄຸມຢ່າງແໜ້ນໜາປະມານ 3–5 ມມ ເພື່ອປ້ອງກັນການສະສົມຂອງວັດສະດຸ ແລະ ຈຸດຕາຍ. .
-
ແຮງມ້າຂອງມໍເຕີຕ້ອງຖືກກຳນົດຂະໜາດໂດຍອີງໃສ່ຄວາມໜາແໜ້ນຂອງຜະລິດຕະພັນ, ບໍ່ພຽງແຕ່ປະລິມານການຜະລິດເທົ່ານັ້ນ; ເຄື່ອງປັ່ນມາດຕະຖານສາມາດຮັບມືກັບຄວາມໜາແໜ້ນໄດ້ເຖິງ ~560 kg/m³ (35 lb/ft³) .
-
ແນະນຳໃຫ້ໃຊ້ລະບົບຂັບເຄື່ອນມໍເຕີເກຍໂດຍກົງແທນລະບົບຂັບເຄື່ອນສາຍແອວ ຫຼື ລະບົບຕ່ອງໂສ້ ເພື່ອຄວາມໜ້າເຊື່ອຖື ແລະ ຄວາມເຂົ້າກັນໄດ້ຂອງອິນເວີເຕີ .
-
ຕະຫຼາດເຄື່ອງປັ່ນແຜ່ນພັບທົ່ວໂລກມີການແບ່ງແຍກໃນລະດັບປານກາງ, ໂດຍລາຄາແຕກຕ່າງກັນຢ່າງຫຼວງຫຼາຍໂດຍອີງໃສ່ວັດສະດຸກໍ່ສ້າງ, ຄວາມຕ້ອງການດ້ານສຸຂາພິບານ, ແລະ ການປັບແຕ່ງ. .
ເປັນຫຍັງປະລິມານການເຮັດວຽກທີ່ມີປະສິດທິພາບຈຶ່ງມີຄວາມສຳຄັນຫຼາຍກວ່າປະລິມານທັງໝົດ
ປະລິມານການເຮັດວຽກທີ່ມີປະສິດທິພາບ - ບໍ່ແມ່ນປະລິມານທັງໝົດຂອງພາຊະນະ - ກຳນົດວ່າທ່ານສາມາດປັ່ນຜະລິດຕະພັນໄດ້ຫຼາຍປານໃດຢ່າງເປັນເອກະພາບ.ເຄື່ອງປັ່ນແບບໂບ ຖືກອອກແບບມາໃຫ້ເຮັດວຽກພາຍໃນຂອບເຂດການຕື່ມທີ່ກຳນົດໄວ້, ໂດຍປົກກະຕິແມ່ນ 40–80% ຂອງປະລິມານເລຂາຄະນິດທັງໝົດຂອງຮ່ອງການເຕີມເຕັມເກີນໄປເຮັດໃຫ້ປະສິດທິພາບຂອງການໄຫຼວຽນຂອງເລືອດຫຼຸດລົງເພາະວ່າ ເຄື່ອງປັ່ນໂບ ບໍ່ສາມາດດຶງດູດມວນສານຜະລິດຕະພັນທັງໝົດໄດ້ຢ່າງຖືກຕ້ອງ. ການຕື່ມເຕັມບໍ່ພຽງພໍຍັງເຮັດໃຫ້ປະສິດທິພາບຫຼຸດລົງເພາະວ່າວັດສະດຸທີ່ບໍ່ພຽງພໍປ້ອງກັນບໍ່ໃຫ້ແຖບຜ້າສ້າງຮູບແບບການໄຫຼວຽນຂອງອາກາດທີ່ຈຳເປັນ.
ຄຳແນະນຳຂອງອຸດສາຫະກຳຈາກ ROSS Mixers ເນັ້ນໜັກວ່າການປະສົມທີ່ດີທີ່ສຸດຮຽກຮ້ອງໃຫ້ມີວັດສະດຸປະສົມທີ່ມີປະລິມານຢ່າງໜ້ອຍ 30–40% ຂອງຄວາມຈຸປະລິມານທີ່ໄດ້ຮັບການຈັດອັນດັບ ສຳລັບເຄື່ອງປັ່ນທີ່ມີປະລິມານທັງໝົດ 1,000 ລິດ, ຄວາມສາມາດໃນການເຮັດວຽກທີ່ມີປະສິດທິພາບອາດຈະເປັນ 400–800 ລິດ ຂຶ້ນກັບການອອກແບບຂອງຜູ້ຜະລິດ. ຄວາມແຕກຕ່າງນີ້ມີຄວາມສຳຄັນຫຼາຍເມື່ອຄິດໄລ່ຂະໜາດຂອງຊຸດ: ເຄື່ອງປັ່ນທີ່ມີປະລິມານທັງໝົດ 2,000 ລິດ ອາດຈະປະມວນຜົນຜະລິດຕະພັນຕົວຈິງໄດ້ພຽງແຕ່ 800–1,600 ລິດຕໍ່ຊຸດເທົ່ານັ້ນ.
ເມື່ອປະເມີນລາຍລະອຽດຂອງເຄື່ອງປັ່ນ, ໃຫ້ຮ້ອງຂໍທັງປະລິມານທັງໝົດ ແລະ ປະລິມານການເຮັດວຽກທີ່ມີປະສິດທິພາບ. ອັດຕາສ່ວນລະຫວ່າງພວກມັນຊີ້ບອກວ່າການອອກແບບນຳໃຊ້ຮູບຮ່າງຂອງພາຊະນະຢ່າງມີປະສິດທິພາບແນວໃດ. ເຄື່ອງປັ່ນທີ່ມີປະລິມານທີ່ມີປະສິດທິພາບຢູ່ໃນລະດັບສູງກວ່າຂອງລະດັບ 40–80% ສະເໜີຄວາມຍືດຫຍຸ່ນຫຼາຍກວ່າສຳລັບຂະໜາດຂອງຊຸດທີ່ແຕກຕ່າງກັນ.
ຄວາມໜາແໜ້ນຂອງມວນສານ: ພາລາມິເຕີທີ່ກຳນົດຂະໜາດມໍເຕີ
ຄວາມໜາແໜ້ນຂອງຜະລິດຕະພັນຈະກຳນົດຄວາມຕ້ອງການແຮງມ້າຂອງມໍເຕີໂດຍກົງ ແລະ ຈຳເປັນຕ້ອງໃຊ້ເຄື່ອງປັ່ນມາດຕະຖານ ຫຼື ເຄື່ອງປັ່ນໜັກ. ໃນທົ່ວອຸດສາຫະກໍາ, ເຄື່ອງປັ່ນແຜ່ນພັບມາດຕະຖານສ່ວນໃຫຍ່ສາມາດຮັບມືກັບຄວາມໜາແໜ້ນຂອງມວນສານໄດ້ເຖິງປະມານ 35 lb/ft³ (560 kg/m³) ວັດສະດຸທີ່ມີຄວາມໜາແໜ້ນສູງກວ່າ - ເຊັ່ນ: ຜົງແຮ່ທາດ, ໂລຫະອົກໄຊ, ຫຼື ທາດປະສົມເຄມີທີ່ໜາແໜ້ນ - ຕ້ອງການໂຄງສ້າງທີ່ເສີມແຮງ ແລະ ມໍເຕີຂະໜາດໃຫຍ່.
ຄວາມສຳພັນລະຫວ່າງຄວາມໜາແໜ້ນ ແລະ ຂະໜາດຂອງມໍເຕີແມ່ນງ່າຍດາຍ: ເຄື່ອງປັ່ນທີ່ປະມວນຜົນວັດສະດຸ 500 ລິດ ທີ່ມີຄວາມໜາແໜ້ນ 300 kg/m³ ສາມາດຮັບມືກັບໄດ້ 150 kg ຕໍ່ຊຸດ, ໃນຂະນະທີ່ເຄື່ອງປັ່ນດຽວກັນທີ່ປະມວນຜົນວັດສະດຸ 500 ລິດ ທີ່ມີຄວາມໜາແໜ້ນ 800 kg/m³ ສາມາດຮັບມືກັບໄດ້ 400 kg ຕໍ່ຊຸດ. ການໃຊ້ຄວາມໜາແໜ້ນສູງຕ້ອງໃຊ້ແຮງບິດຫຼາຍກວ່າເພື່ອຍ້າຍມວນສານຜະລິດຕະພັນຜ່ານເຄື່ອງປັ່ນແຜ່ນ.
ເມື່ອລະບຸເຄື່ອງປັ່ນແບບໂບ, ໃຫ້ຂໍ້ມູນຄວາມໜາແໜ້ນຂອງມວນສານທີ່ຖືກຕ້ອງແກ່ຜູ້ຜະລິດສຳລັບສູດທັງໝົດທີ່ອຸປະກອນຈະປຸງແຕ່ງ. ຖ້າຄວາມໜາແໜ້ນແຕກຕ່າງກັນຢ່າງຫຼວງຫຼາຍໃນແຕ່ລະຜະລິດຕະພັນ, ໃຫ້ປັບຂະໜາດເຄື່ອງປັ່ນໃຫ້ກົງກັບສູດທີ່ຕ້ອງການຫຼາຍທີ່ສຸດ. ວິທີການນີ້ອາດຈະເຮັດໃຫ້ມໍເຕີໃຫຍ່ກວ່າທີ່ຄາດໄວ້ໃນເບື້ອງຕົ້ນ, ແຕ່ມັນປ້ອງກັນບໍ່ໃຫ້ມີທາງເລືອກອື່ນ: ເຄື່ອງປັ່ນທີ່ຢຸດເຮັດວຽກ ຫຼື ເຮັດວຽກດ້ວຍຄວາມໄວຫຼຸດລົງເມື່ອປຸງແຕ່ງວັດສະດຸທີ່ໜາແໜ້ນ.
ການອອກແບບ ແລະ ລາຍລະອຽດຂອງເຄື່ອງປັ່ນ Ribbon
ຮູບຊົງເລຂາຄະນິດຂອງເຄື່ອງປັ່ນຣິບບອນ ແລະ ໄລຍະຫ່າງຂອງມັນຈາກຝາຮ່ອງກຳນົດປະສິດທິພາບຂອງການປະສົມ ແລະ ການສ້າງເຂດຕາຍ. ເຄື່ອງປັ່ນແບບໂບທີ່ມີຄຸນນະພາບສູງມີໄລຍະຫ່າງທີ່ຄວບຄຸມຢ່າງແໜ້ນໜາລະຫວ່າງໜ້າດິນຂອງຮ່ອງ ແລະ ປາຍເຄື່ອງປັ່ນ, ໂດຍປົກກະຕິແລ້ວຈະຢູ່ໃນລະດັບ 1/8" ຫາ 3/16" (ປະມານ 3–5 ມມ) ຊ່ອງຫວ່າງນີ້ແມ່ນສຳຄັນຫຼາຍ: ຊ່ອງຫວ່າງຫຼາຍເກີນໄປເຮັດໃຫ້ວັດສະດຸສະສົມຢູ່ເທິງໜ້າດິນຂອງຮ່ອງໂດຍບໍ່ຖືກລວມເຂົ້າໃນກະແສການປະສົມ, ໃນຂະນະທີ່ຊ່ອງຫວ່າງບໍ່ພຽງພໍມີຄວາມສ່ຽງທີ່ຈະເຮັດໃຫ້ເກີດການສຳຜັດລະຫວ່າງໂລຫະກັບໂລຫະໃນລະຫວ່າງການຂະຫຍາຍຕົວທາງຄວາມຮ້ອນ ຫຼື ການບໍ່ສອດຄ່ອງກັນເລັກນ້ອຍ.
ການອອກແບບໂບຄູ່ - ປະກອບດ້ວຍໂບກມືດ້ານໃນ ແລະ ດ້ານນອກທີ່ມີລະດັບຄວາມສູງກົງກັນຂ້າມ - ຜະລິດຮູບແບບການໄຫຼທັງແບບລັດສະໝີ ແລະ ແກນ. ໂບກມືດ້ານນອກຍ້າຍວັດສະດຸຈາກປາຍໄປຫາກາງ, ໃນຂະນະທີ່ໂບກມືດ້ານໃນຍ້າຍວັດສະດຸຈາກກາງໄປຫາປາຍ. ການໄຫຼຕ້ານນີ້ສ້າງການປະສົມແບບພາຄວາມຮ້ອນທີ່ມີປະສິດທິພາບດ້ວຍເວລາປະສົມໂດຍປົກກະຕິແລ້ວແມ່ນຕັ້ງແຕ່ 5 ຫາ 15 ນາທີສຳລັບຜົງທີ່ໄຫຼຢ່າງເສລີ. .
ສຳລັບການນຳໃຊ້ທີ່ກ່ຽວຂ້ອງກັບຜະລິດຕະພັນທີ່ແຕກຫັກງ່າຍ, ຕົວປັ່ນແບບໄມ້ພາຍທີ່ສາມາດປ່ຽນແທນໄດ້ອາດຈະຖືກລະບຸເພື່ອໃຫ້ການປະສົມທີ່ອ່ອນໂຍນກວ່າ ສຳລັບສູດປະສົມທີ່ມີກ້ອນຫຼືກ້ອນ, ເຄື່ອງຕັດຄວາມໄວສູງທີ່ຕິດຕັ້ງຜ່ານຝາປິດຮ່ອງຫຼືຝາຂ້າງຈະໃຫ້ແຮງຕັດເພີ່ມເຕີມ. ການເລືອກລະຫວ່າງການຕັ້ງຄ່າແບບໂບມາດຕະຖານ, ແບບພາຍ, ຫຼືແບບໂບທີ່ມີເຄື່ອງຕັດຄວນອີງໃສ່ຄຸນລັກສະນະຂອງຜະລິດຕະພັນ ແລະ ຢືນຢັນຜ່ານການທົດສອບເມື່ອເປັນໄປໄດ້.
ຕາຕະລາງທີ 1: ການປຽບທຽບພາລາມິເຕີທາງເທັກນິກຂອງເຄື່ອງປັ່ນ Ribbon
ວັດສະດຸກໍ່ສ້າງ ແລະ ການສຳເລັດຮູບພື້ນຜິວ
ວັດສະດຸກໍ່ສ້າງຕ້ອງເຂົ້າກັນໄດ້ກັບຜະລິດຕະພັນທັງໝົດທີ່ເຄື່ອງປັ່ນຈະປຸງແຕ່ງ, ດ້ວຍເຫຼັກສະແຕນເລດ 316L ເປັນມາດຕະຖານສຳລັບການນຳໃຊ້ດ້ານຢາ ແລະ ການກັດກ່ອນ. ວັດສະດຸທີ່ໄດ້ຮັບການຍອມຮັບຢ່າງກວ້າງຂວາງທີ່ສຸດສຳລັບໜ້າຜິວທີ່ປຽກຜະລິດຕະພັນແມ່ນເຫຼັກສະແຕນເລດ 316/316L, ເຖິງແມ່ນວ່າບາງການນຳໃຊ້ກໍ່ເຂົ້າກັນໄດ້ກັບເຫຼັກສະແຕນເລດ 304 ທີ່ມີລາຄາຖືກກວ່າ. ການຄັດເລືອກແມ່ນຂຶ້ນກັບການກັດກ່ອນຂອງຜະລິດຕະພັນ, ຄວາມເຂົ້າກັນໄດ້ຂອງນໍ້າຢາທໍາຄວາມສະອາດ, ແລະ ຂໍ້ກໍານົດດ້ານກົດລະບຽບ.
ການເຄືອບພື້ນຜິວພາຍໃນມີຜົນກະທົບຕໍ່ທັງຄຸນນະພາບການປະສົມ ແລະ ປະສິດທິພາບໃນການທຳຄວາມສະອາດ. ການຂັດເງົາທີ່ມີຄວາມເຂັ້ມຂຸ້ນ 150 ເມັດ ຫຼື ສູງກວ່າຈະຊ່ວຍປ້ອງກັນການສະສົມຂອງວັດສະດຸ ແລະ ເຮັດໃຫ້ການທຳຄວາມສະອາດງ່າຍຂຶ້ນ ສຳລັບການນຳໃຊ້ທີ່ສຸຂາພິບານໃນການຜະລິດອາຫານ, ຢາ, ຫຼື ໂພຊະນາການ, ອາດຈະຕ້ອງມີລະດັບຄວາມເງົາງາມທີ່ສູງຂຶ້ນ, ໂດຍມີການເຊື່ອມທັງໝົດເປັນຮູບວົງມົນເພື່ອປ້ອງກັນຮອຍແຕກບ່ອນທີ່ຜະລິດຕະພັນສາມາດສະສົມໄດ້. ຮາງ, ຝາປິດ, ເຄື່ອງກວນ, ວາວລະບາຍ, ແຖບສີດ (ຖ້າມີ), ແລະ ຕາຂ່າຍຄວາມປອດໄພລ້ວນແຕ່ເປັນອົງປະກອບທີ່ປຽກຜະລິດຕະພັນທີ່ຕ້ອງໄດ້ພິຈາລະນາ.
ສຳລັບການນຳໃຊ້ທີ່ຕ້ອງການການເພີ່ມນ້ຳຢາ - ເຊັ່ນ: ນ້ຳມັນ, ລົດຊາດ, ຫຼື ການປະສົມສານຍຶດຕິດ - ເຄື່ອງປັ່ນຄວນມີຫົວສີດທີ່ຕັ້ງໄວ້ເພື່ອແຈກຢາຍນ້ຳຢາໃຫ້ທົ່ວໜ້າຜິວຂອງຜະລິດຕະພັນຢ່າງທົ່ວເຖິງ. ຄຳຖາມທີ່ສຳຄັນບໍ່ແມ່ນວ່າສາມາດເພີ່ມນ້ຳຢາໄດ້ຫຼືບໍ່, ແຕ່ສາມາດເພີ່ມໄດ້ເທົ່າໃດກ່ອນທີ່ຜະລິດຕະພັນຈະປ່ຽນຈາກການໄຫຼຢ່າງອິດສະຫຼະໄປສູ່ການໜຽວ ແລະ ເລີ່ມເຄືອບແຜ່ນຫຼືຝາຂອງເສັ້ນເລືອດ. .
ການຕັ້ງຄ່າລະບົບຂັບເຄື່ອນ ແລະ ຄວາມສາມາດໃນການຄວບຄຸມ
ມໍເຕີເກຍທີ່ເຊື່ອມຕໍ່ໂດຍກົງແມ່ນການຕັ້ງຄ່າທີ່ໜ້າເຊື່ອຖືທີ່ສຸດສຳລັບເຄື່ອງປັ່ນແບບໂບ, ເຊິ່ງສະເໜີການຕິດຕັ້ງທີ່ສະອາດກວ່າ ແລະ ເຂົ້າກັນໄດ້ກັບອິນເວີເຕີທີ່ດີກ່ວາລະບົບສາຍແອວ ຫຼື ລະບົບຕ່ອງໂສ້. ການຈັດລຽງຕົວຫຼຸດມໍເຕີຊິ້ນດຽວຊ່ວຍລົບລ້າງບັນຫາການບຳລຸງຮັກສາທີ່ກ່ຽວຂ້ອງກັບການດຶງສາຍແອວ, ການຫລໍ່ລື່ນໂສ້, ແລະ ການບໍ່ສອດຄ່ອງກັນ ເຊິ່ງເປັນບັນຫາຕໍ່ການອອກແບບລະບົບຂັບເຄື່ອນແບບເກົ່າ. ມໍເຕີເກຍຍັງເຮັດວຽກຢ່າງງຽບໆ ແລະ ປະສົມປະສານກັບລະບົບຂັບເຄື່ອນຄວາມຖີ່ຕົວແປເອເລັກໂຕຣນິກ (VFDs) ໄດ້ຢ່າງບໍ່ມີຂໍ້ບົກຜ່ອງ.
ການປະສົມປະສານຂອງມໍເຕີເກຍ ແລະ VFD ໃຫ້ຄຸນສົມບັດການຄວບຄຸມທີ່ສຳຄັນຄື: ການເຮັດວຽກຄວາມໄວທີ່ປ່ຽນແປງໄດ້, ການປ້ອງກັນການໂຫຼດເກີນ, ແລະ ແຮງບິດເລີ່ມຕົ້ນທີ່ສາມາດປັບໄດ້. ຄວາມສາມາດຂອງຄວາມໄວທີ່ປ່ຽນແປງໄດ້ຊ່ວຍໃຫ້ຜູ້ປະຕິບັດງານສາມາດປັບຄວາມໄວໝູນຂອງແຖບຜ້າໂດຍອີງໃສ່ຄຸນລັກສະນະຂອງຜະລິດຕະພັນ - ຄວາມໄວທີ່ຊ້າກວ່າສຳລັບວັດສະດຸທີ່ແຕກຫັກງ່າຍ, ຄວາມໄວທີ່ໄວຂຶ້ນສຳລັບຜົງທີ່ໜາແໜ້ນທີ່ຕ້ອງການການໄຫຼວຽນທີ່ຮຸນແຮງກວ່າ. ການປ້ອງກັນການໂຫຼດເກີນຊ່ວຍປ້ອງກັນຄວາມເສຍຫາຍຂອງມໍເຕີເມື່ອມີການຕໍ່ຕ້ານທີ່ບໍ່ຄາດຄິດເກີດຂຶ້ນ, ເຊັ່ນວ່າເມື່ອວັດຖຸຕ່າງປະເທດເຂົ້າໄປໃນຮ່ອງ ຫຼື ເມື່ອປະມວນຜົນແບບ batch ທີ່ມີຄວາມໜາແໜ້ນສູງກວ່າທີ່ລະບຸໄວ້.
ລະບົບຄວບຄຸມມີຕັ້ງແຕ່ລະບົບເລີ່ມຕົ້ນດ້ວຍມືແບບງ່າຍໆ ຈົນເຖິງລະບົບທີ່ອີງໃສ່ PLC ທີ່ມີການຄຸ້ມຄອງສູດ ແລະ ການບັນທຶກຂໍ້ມູນ. ສຳລັບສະຖານທີ່ທີ່ດຳເນີນການອັດຕະໂນມັດຂອງຂະບວນການ ຫຼື ການປະຕິບັດຕາມກົດລະບຽບ (ເຊັ່ນ 21 CFR ພາກທີ 11 ສຳລັບການນຳໃຊ້ດ້ານການຢາ), ຄວາມສາມາດໃນການຄວບຄຸມທີ່ຊັບຊ້ອນກວ່ານັ້ນອາດຈະຖືກຮັບປະກັນ. ຄຳຖາມຫຼັກກ່ຽວກັບສະເປັກແມ່ນວ່າລະບົບຄວບຄຸມສະໜອງລະດັບເອກະສານຂະບວນການ ແລະ ຄວາມສາມາດໃນການເຮັດຊ້ຳໄດ້ຕາມທີ່ລະບົບຄຸນນະພາບຂອງທ່ານຕ້ອງການຫຼືບໍ່.
ຕາຕະລາງທີ 2: ລາຍການກວດສອບການເລືອກເຄື່ອງປັ່ນ Ribbon
| ພື້ນທີ່ການປະເມີນຜົນ | ຄຳຖາມທີ່ສຳຄັນ | ລາຍລະອຽດທີ່ແນະນຳ | ປ້າຍເຕືອນໄພ |
|---|---|---|---|
| ຄວາມຈຸຂອງຊຸດ | ປະລິມານການເຮັດວຽກທີ່ມີປະສິດທິພາບສຳລັບຄວາມໜາແໜ້ນຂອງຜະລິດຕະພັນຂອງຂ້ອຍແມ່ນເທົ່າໃດ? | 40–80% ຂອງປະລິມານທັງໝົດ; ຢືນຢັນໂດຍການຄິດໄລ່ຂອງຜູ້ຂາຍ | ສະເພາະປະລິມານທັງໝົດທີ່ສະໜອງໃຫ້ເທົ່ານັ້ນ |
| ການປັບຂະໜາດມໍເຕີ | ພະລັງງານມໍເຕີຖືກຄິດໄລ່ຈາກຄວາມໜາແໜ້ນຂອງມວນສານ ແລະ ນ້ຳໜັກຂອງມວນສານຂອງຂ້ອຍບໍ? | ຜູ້ຂາຍໃຫ້ການຄິດໄລ່ທີ່ສະແດງໃຫ້ເຫັນຄວາມຕ້ອງການດ້ານພະລັງງານ | ພະລັງງານທີ່ອ້າງອີງໂດຍບໍ່ມີການປ້ອນຂໍ້ມູນຄວາມໜາແໜ້ນ |
| ການອອກແບບເຄື່ອງປັ່ນ | ມີການລະບຸຊ່ອງຫວ່າງຂອງຮ່ອງຮອຍໂບບໍ? | ໄລຍະຫ່າງ 3–5 ມມ; ບັນທຶກໄວ້ໃນສະເປັກ | ບໍ່ໄດ້ກ່າວເຖິງການເກັບກູ້ |
| ການກໍ່ສ້າງ | ໜ້າຜິວທີ່ສຳຜັດກັບຜະລິດຕະພັນແມ່ນສະແຕນເລດ 304 ຫຼື 316L ບໍ? | 316L ສຳລັບສຸຂາພິບານ/ກັດກ່ອນ; 304 ຍອມຮັບໄດ້ສຳລັບການນຳໃຊ້ທົ່ວໄປ | ໜ້າຜິວສຳຜັດເຫຼັກກາກບອນ |
| ການສຳເລັດຮູບພື້ນຜິວ | ລາຍລະອຽດຂອງເຄື່ອງຂັດເງົາພາຍໃນແມ່ນຫຍັງ? | ຢ່າງໜ້ອຍ 150 ເມັດ; ສູງກວ່າສຳລັບການນຳໃຊ້ດ້ານສຸຂາພິບານ | ບໍ່ໄດ້ລະບຸ ຫຼື ສຳເລັດຮູບຫຍາບ |
| ລະບົບຂັບເຄື່ອນ | ມໍເຕີເກຍໂດຍກົງ ຫຼື ສາຍແອວ/ໂສ້? | ມໍເຕີເກຍເຊື່ອມຕໍ່ໂດຍກົງກັບ VFD | ລະບົບສາຍແອວ ຫຼື ລະບົບຕ່ອງໂສ້ |
| ການອອກແບບການປ່ອຍອາຍພິດ | ວາວສ້າງເຂດຕາຍບໍ? | ວາວສຽບລ້າງ ຫຼື ປະຕູມີດ; ບໍ່ມີຂອບ | ວາວທີ່ມີພື້ນທີ່ຝັງຢູ່ |
| ລັກສະນະຄວາມປອດໄພ | ສະວິດຈຳກັດບໍ? ເຄື່ອງປ້ອງກັນ? ຝາປິດກັນຝຸ່ນບໍ? | ສະວິດຂີດຈຳກັດຄວາມປອດໄພປ້ອງກັນການເຮັດວຽກເມື່ອຝາປິດເປີດ | ບໍ່ມີການເຊື່ອມຕໍ່ຢູ່ຝາປິດ |
ການພິຈາລະນາດ້ານກົດລະບຽບ ແລະ ຄວາມປອດໄພ
ເຄື່ອງປັ່ນແບບໂບອຸດສາຫະກຳຕ້ອງປະຕິບັດຕາມມາດຕະຖານຄວາມປອດໄພຂອງເຄື່ອງຈັກທີ່ກ່ຽວຂ້ອງ, ໂດຍມີ IEC 60335-2-64 ແລະ EN 12852 ຄວບຄຸມຄວາມຕ້ອງການດ້ານຄວາມປອດໄພທາງໄຟຟ້າ ແລະ ສຸຂະອະນາໄມສຳລັບອຸປະກອນປຸງແຕ່ງອາຫານ. IEC 60335-2-64:2021 ກ່າວເຖິງຄວາມປອດໄພຂອງເຄື່ອງຈັກໃນເຮືອນຄົວການຄ້າທີ່ໃຊ້ໄຟຟ້າ, ລວມທັງເຄື່ອງປະສົມ ແລະ ເຄື່ອງປັ່ນ, ທີ່ມີແຮງດັນໄຟຟ້າທີ່ໄດ້ຮັບການຈັດອັນດັບສູງເຖິງ 480V EN 12852:2001+A1:2010 ລະບຸຄວາມຕ້ອງການດ້ານຄວາມປອດໄພ ແລະ ສຸຂະອະນາໄມສຳລັບເຄື່ອງປຸງແຕ່ງອາຫານ ແລະ ເຄື່ອງປັ່ນທີ່ມີປະລິມານຖ້ວຍສູງເຖິງ 150 ລິດ. .
ສຳລັບເຄື່ອງປັ່ນແຜ່ນພັບຂະໜາດອຸດສາຫະກຳທີ່ເກີນຂອບເຂດປະລິມານເຫຼົ່ານີ້, ການປະຕິບັດຕາມອາດຈະຕົກຢູ່ພາຍໃຕ້ຄຳສັ່ງເຄື່ອງຈັກ 2006/42/EC ໃນສະຫະພາບເອີຣົບ, ເຊິ່ງຮຽກຮ້ອງໃຫ້ມີເຄື່ອງໝາຍ CE ແລະ ການປະເມີນຄວາມສອດຄ່ອງ. ຂະບວນການຮັບຮອງ CE ຢືນຢັນວ່າອຸປະກອນຕອບສະໜອງຄວາມຕ້ອງການດ້ານສຸຂະພາບ ແລະ ຄວາມປອດໄພທີ່ຈຳເປັນ, ລວມທັງອັນຕະລາຍທາງກົນຈັກ, ອັນຕະລາຍທາງໄຟຟ້າ, ແລະ ການພິຈາລະນາດ້ານສຸຂະອະນາໄມ. .
ນອກເໜືອໄປຈາກການປະຕິບັດຕາມກົດລະບຽບແລ້ວ, ເຄື່ອງປັ່ນແບບໂບທີ່ອອກແບບມາເປັນຢ່າງດີຍັງປະກອບມີລັກສະນະຄວາມປອດໄພທີ່ໃຊ້ໄດ້ຈິງຄື: ສະວິດຈຳກັດຄວາມປອດໄພທີ່ປ້ອງກັນການເຮັດວຽກຂອງເຄື່ອງປັ່ນເມື່ອບໍ່ມີຝາປິດ ຫຼື ຕາຂ່າຍຄວາມປອດໄພ, ເຄື່ອງປ້ອງກັນເພົາທີ່ກຳຈັດການເຂົ້າເຖິງຊິ້ນສ່ວນທີ່ເຄື່ອນທີ່ພາຍນອກ, ແລະ ຝາປິດກັນຝຸ່ນທີ່ມີປະທັບຕາປະเก็นເພື່ອບັນຈຸອະນຸພາກທີ່ລອຍຢູ່ໃນອາກາດ. ສຳລັບການນຳໃຊ້ທີ່ກ່ຽວຂ້ອງກັບຝຸ່ນທີ່ຕິດໄຟໄດ້, ການພິຈາລະນາເພີ່ມເຕີມກ່ຽວກັບການຈັດປະເພດທາງໄຟຟ້າ ແລະ ການລະບາຍອາກາດລະເບີດ.
ຄຳຖາມທີ່ຖືກຖາມເລື້ອຍໆ
-
ຄວາມແຕກຕ່າງລະຫວ່າງປະລິມານທັງໝົດ ແລະ ປະລິມານການເຮັດວຽກທີ່ມີປະສິດທິພາບໃນເຄື່ອງປັ່ນໂບແມ່ນຫຍັງ?
ປະລິມານທັງໝົດແມ່ນຄວາມອາດສາມາດທາງເລຂາຄະນິດຂອງຮ່ອງ, ວັດແທກເຖິງສ່ວນເທິງຂອງພາຊະນະ. ປະລິມານການເຮັດວຽກທີ່ມີປະສິດທິພາບແມ່ນປະລິມານຜະລິດຕະພັນທີ່ເຄື່ອງປັ່ນສາມາດປະສົມໄດ້ຢ່າງເປັນເອກະພາບ, ໂດຍປົກກະຕິແມ່ນ 40–80% ຂອງປະລິມານທັງໝົດ ການເຮັດວຽກທີ່ສູງກວ່າລະດັບປະສິດທິພາບຈະຫຼຸດຜ່ອນປະສິດທິພາບຂອງການປະສົມ; ການເຮັດວຽກທີ່ຕໍ່າກວ່າລະດັບປະສິດທິພາບຈະປ້ອງກັນການພົວພັນກັບມວນຜະລິດຕະພັນຢ່າງຖືກຕ້ອງ.
-
ຂ້ອຍຈະຄິດໄລ່ແຮງມ້າຂອງມໍເຕີທີ່ເໝາະສົມສຳລັບເຄື່ອງປັ່ນແບບຣິບບອນຂອງຂ້ອຍໄດ້ແນວໃດ?
ແຮງມ້າຂອງມໍເຕີແມ່ນຂຶ້ນກັບນ້ຳໜັກຂອງຊຸດ (ປະລິມານທີ່ມີປະສິດທິພາບ × ຄວາມໜາແໜ້ນຂອງມວນສານ), ຄຸນລັກສະນະຂອງຜະລິດຕະພັນ (ຄວາມຂັດ, ຄວາມສາມາດໃນການໄຫຼ), ແລະ ຄວາມຕ້ອງການເວລາປະສົມ. ເຄື່ອງປັ່ນມາດຕະຖານສາມາດຮັບມືກັບຄວາມໜາແໜ້ນໄດ້ເຖິງ ~560 kg/m³ ດ້ວຍມໍເຕີໃນຊ່ວງ 4–22 kW ສຳລັບຄວາມຈຸ 200–2,000L ສຳລັບຜະລິດຕະພັນທີ່ໜາແໜ້ນກວ່າ ຫຼື ເວລາປະສົມທີ່ໄວຂຶ້ນ, ອາດຈະຕ້ອງການກຳລັງມ້າທີ່ສູງກວ່າ. ໃຫ້ຂໍ້ມູນຄວາມໜາແໜ້ນແກ່ຜູ້ຜະລິດສະເໝີເພື່ອການຄິດໄລ່.
-
ຊ່ອງຫວ່າງລະຫວ່າງແຖບ ribbon ແລະ ຮ່ອງໃດທີ່ຍອມຮັບໄດ້?
ເຄື່ອງປັ່ນແຜ່ນຣິບບອນທີ່ມີຄຸນນະພາບສູງຮັກສາໄລຍະຫ່າງລະຫວ່າງປາຍແຜ່ນຣິບບອນ ແລະ ໜ້າດິນຂອງຮ່ອງໄດ້ປະມານ 1/8" ຫາ 3/16" (ປະມານ 3–5 ມມ) ຊ່ອງຫວ່າງໃຫຍ່ກວ່າຊ່ວຍໃຫ້ສະສົມວັດສະດຸໄດ້; ຊ່ອງຫວ່າງນ້ອຍກວ່າມີຄວາມສ່ຽງຕໍ່ການສຳຜັດໃນລະຫວ່າງການປະຕິບັດງານ. ຜູ້ຜະລິດບາງຄົນສະເໜີເຄື່ອງຂູດຢູ່ເທິງເຄື່ອງປັ່ນແຜ່ນໂບເພື່ອຫຼຸດຜ່ອນຈຸດຕາຍຕື່ມອີກ.
-
ເຄື່ອງປັ່ນແບບຣິບບອນສາມາດຮອງຮັບການຕື່ມນ້ຳໄດ້ບໍ?
ແມ່ນແລ້ວ, ເຄື່ອງປັ່ນແບບໂບຫຼາຍລຸ້ນສາມາດປະສົມນ້ຳໃນປະລິມານທີ່ຄວບຄຸມໄດ້ຜ່ານຫົວສີດທີ່ຕິດຕັ້ງຢູ່ເທິງຝາປິດຂອງຮ່ອງ. ຂໍ້ຈຳກັດໃນການປະຕິບັດແມ່ນຂຶ້ນກັບສູດ: ການເພີ່ມນ້ຳຫຼາຍເກີນໄປເຮັດໃຫ້ຜະລິດຕະພັນປ່ຽນຈາກການໄຫຼຢ່າງອິດສະຫຼະໄປສູ່ການໜຽວ, ເຊິ່ງເຄືອບຮ່ອງ ແລະ ຝາຂອງຮ່ອງ. ແນະນຳໃຫ້ທົດສອບດ້ວຍສູດຕົວຈິງເພື່ອກຳນົດອັດຕາການຕື່ມນ້ຳສູງສຸດ.
-
ລະດັບການຕື່ມທີ່ແນະນຳສຳລັບການປະສົມທີ່ດີທີ່ສຸດແມ່ນຫຍັງ?
ການປະສົມທີ່ດີທີ່ສຸດເກີດຂຶ້ນພາຍໃນຂອບເຂດປະລິມານການເຮັດວຽກທີ່ມີປະສິດທິພາບ, ໂດຍປົກກະຕິແມ່ນ 40–80% ຂອງຄວາມຈຸທັງໝົດ ROSS Mixers ແນະນຳໃຫ້ມີຢ່າງໜ້ອຍ 30–40% ຂອງຄວາມຈຸທີ່ໄດ້ຮັບການຈັດອັນດັບສຳລັບການເຊື່ອມຕໍ່ກັບຣິບບອນທີ່ເໝາະສົມ. ລະດັບການຕື່ມຄວນໄດ້ຮັບການກຳນົດໂດຍອີງໃສ່ລັກສະນະການໄຫຼຂອງຜະລິດຕະພັນສະເພາະ ແລະ ເວລາປະສົມທີ່ຕ້ອງການ.
-
ຂ້ອຍຈະກວດສອບຄວາມສະໝໍ່າສະເໝີຂອງການປະສົມໃນເຄື່ອງປັ່ນແບບໂບໄດ້ແນວໃດ?
ຄວາມສະໝໍ່າສະເໝີຂອງການປະສົມສາມາດປະເມີນໄດ້ຜ່ານການເກັບຕົວຢ່າງຢູ່ຫຼາຍສະຖານທີ່ພາຍໃນຊຸດ ແລະ ການວິເຄາະຄວາມເຂັ້ມຂຸ້ນຂອງສ່ວນປະກອບທີ່ສຳຄັນ, ການແຈກຢາຍຂະໜາດຂອງອະນຸພາກ, ຫຼື ຄຸນລັກສະນະຄຸນນະພາບອື່ນໆ. ສິດທິບັດປີ 2021 ອະທິບາຍວິທີການທີ່ໃຊ້ການວິເຄາະຂະໜາດອະນຸພາກເລເຊີເພື່ອຄິດໄລ່ຄວາມແຕກຕ່າງລະຫວ່າງຂະໜາດຂອງອະນຸພາກຜົງປະສົມທາງທິດສະດີ ແລະ ຕົວຈິງ, ໂດຍມີລະດັບການຈັດປະເພດ: ສະໝໍ່າສະເໝີ (|χ| ≤ 0.01), ຊັ້ນໜຶ່ງ (0.01 ສຳລັບການຜະລິດປົກກະຕິ, ການກວດກາດ້ວຍສາຍຕາ ແລະ ການກວດສອບເວລາປະສົມແມ່ນຖືກນໍາໃຊ້ທົ່ວໄປ.
-
ຂ້ອຍຄວນລະບຸຄຸນສົມບັດຄວາມປອດໄພອັນໃດແດ່ສຳລັບເຄື່ອງປັ່ນແບບໂບ?
ລັກສະນະຄວາມປອດໄພທີ່ສຳຄັນປະກອບມີສະວິດຈຳກັດຄວາມປອດໄພທີ່ປ້ອງກັນການເຮັດວຽກຂອງເຄື່ອງປັ່ນເມື່ອຝາປິດ ຫຼື ຕາຂ່າຍເປີດ, ເຄື່ອງປ້ອງກັນເພົາທີ່ປົກຄຸມຊິ້ນສ່ວນທີ່ໝູນວຽນພາຍນອກ, ແລະ ຕົວຄວບຄຸມການຢຸດສຸກເສີນ. ສຳລັບຜະລິດຕະພັນທີ່ມີຝຸ່ນ, ຝາປິດປະเก็นທີ່ກັນຝຸ່ນ ແລະ ການອອກແບບວາວລະບາຍທີ່ເໝາະສົມຊ່ວຍຫຼຸດຜ່ອນການສຳຜັດກັບຜູ້ປະຕິບັດງານ. ອຸປະກອນໄຟຟ້າຄວນປະຕິບັດຕາມມາດຕະຖານ IEC 60335-2-64 ຫຼື ມາດຕະຖານທ້ອງຖິ່ນທີ່ທຽບເທົ່າ .