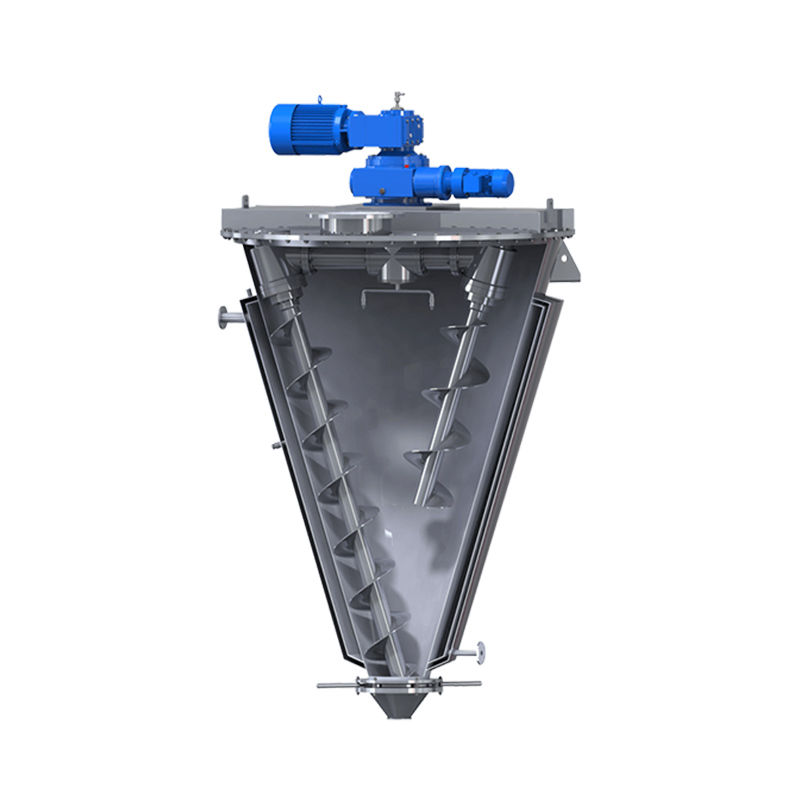
 Miscelatore a vite conica
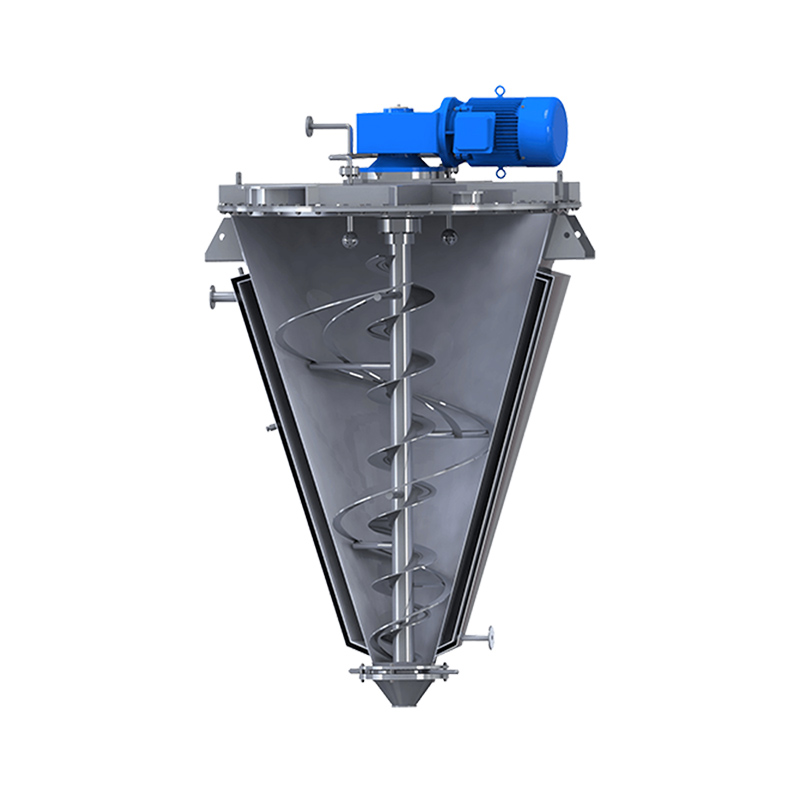 Miscelatore a nastro a vite conica
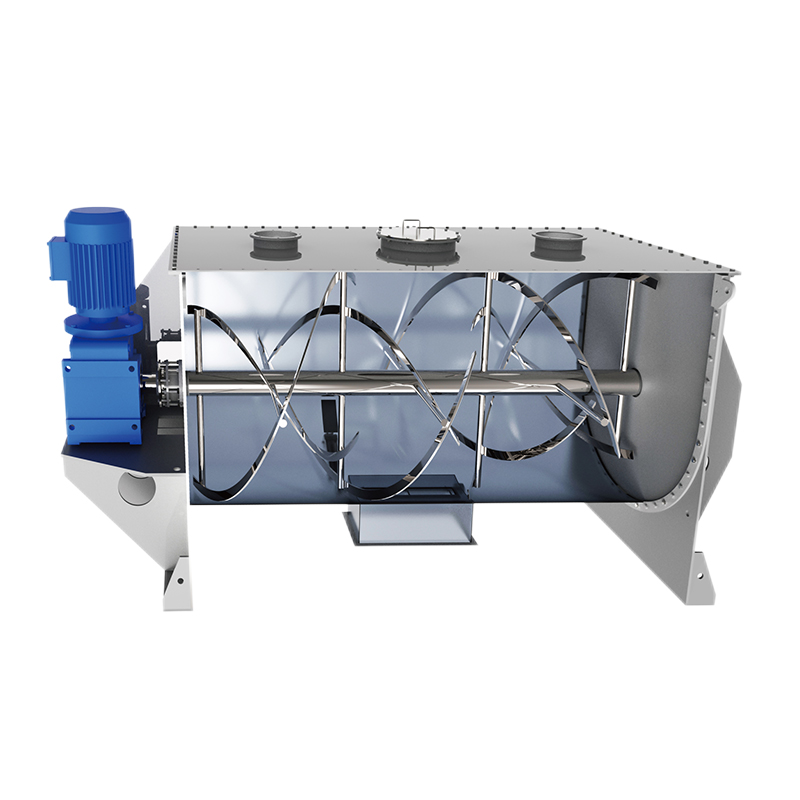 Frullatori a nastro
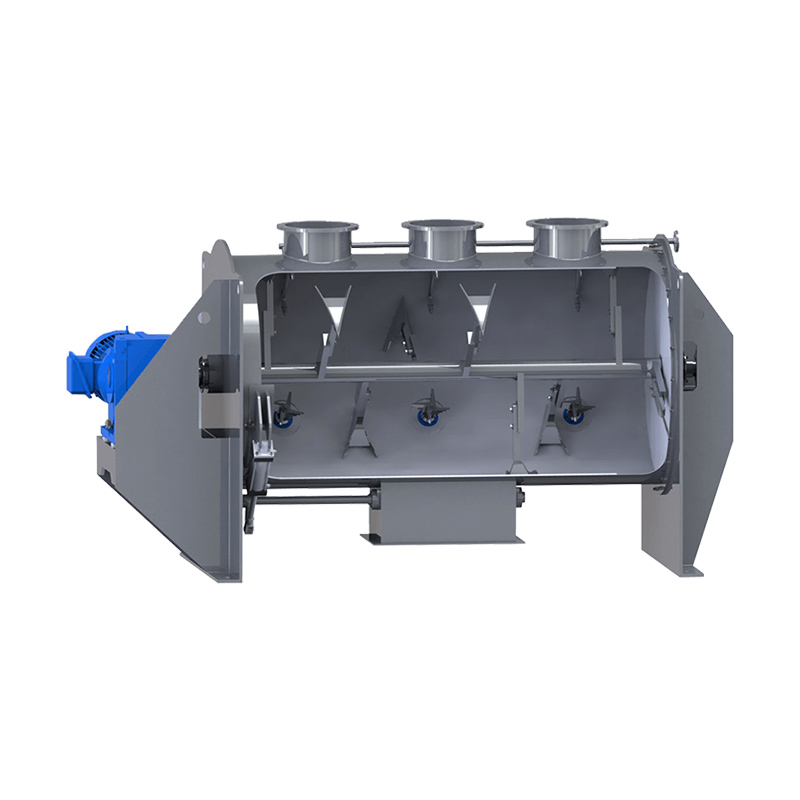 Miscelatore per aratro-cesoia
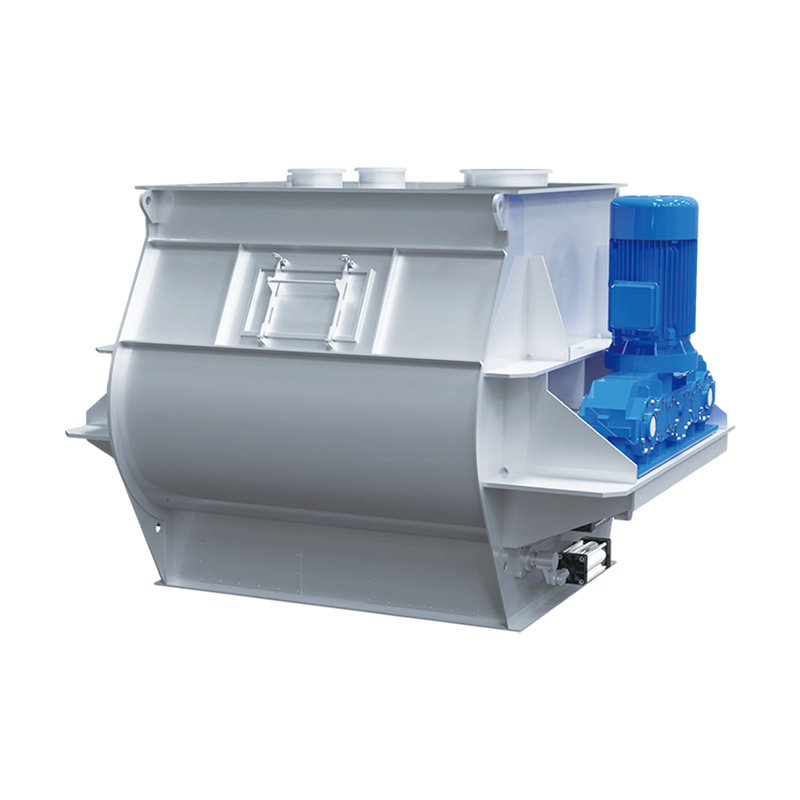 Miscelatore a pale a doppio albero
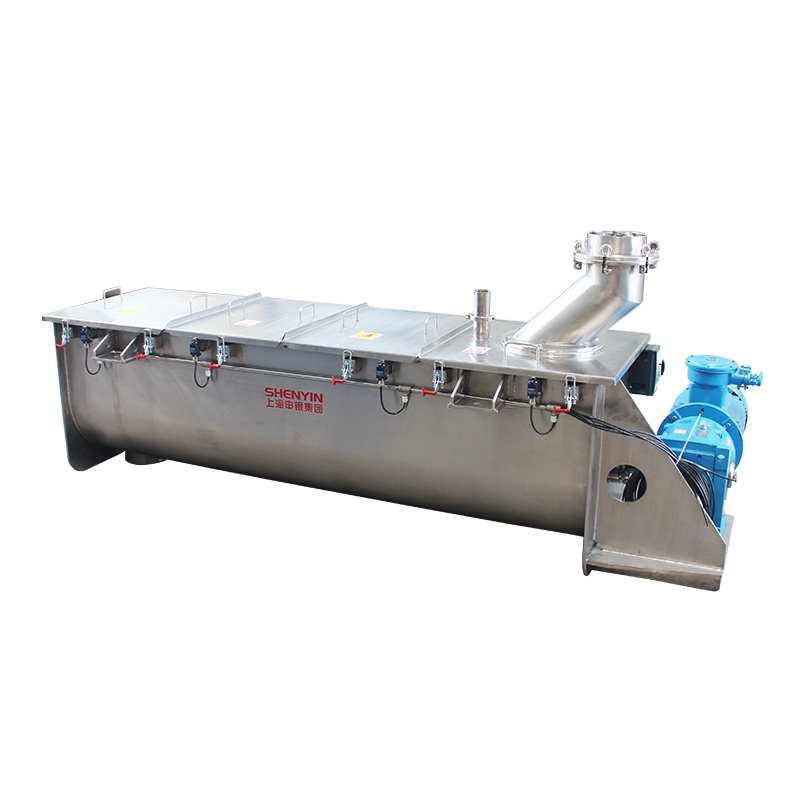 Mixer serie CM


Quali sono i parametri tecnici fondamentali da valutare quando si acquista un miscelatore a nastro industriale?
Risposta rapida: Quando si acquista un industriale Frullatori a nastroI parametri tecnici fondamentali da esaminare sono il volume di lavoro effettivo (non il volume totale), la compatibilità con la densità apparente, la distanza tra il nastro e la vasca (tipicamente 3-5 mm o 1/8"-3/16"), la potenza del motore in relazione alla densità del prodotto, il design della valvola di scarico e il materiale di costruzione. Questi parametri determinano se il miscelatore raggiungerà effettivamente una miscelazione uniforme alla dimensione del lotto richiesta senza creare zone morte, polvere eccessiva o difficoltà di pulizia. Un'analisi di mercato del 2026 mostra che il mercato globale dei miscelatori a nastro industriali dovrebbe raggiungere i 191 milioni di dollari entro il 2032, con una crescita annua composta (CAGR) del 5,3%, con la lavorazione alimentare che rappresenta la quota di applicazione maggiore.Questo articolo spiega ciascun parametro, come interagiscono tra loro e quali valori numerici indicano un frullatore ben configurato per la vostra applicazione.
Punti chiave:
-
Il volume di lavoro effettivo è in genere pari al 40-80% del volume geometrico totale: si consiglia di valutare questo dato, non la capacità totale della nave. .
-
La distanza tra il nastro e la canalina deve essere rigorosamente controllata tra 3 e 5 mm per evitare l'accumulo di materiale e la formazione di zone morte. .
-
La potenza del motore deve essere dimensionata in base alla densità apparente del prodotto, non solo al volume del lotto; i miscelatori standard gestiscono densità fino a circa 560 kg/m³ (35 lb/ft³). .
-
Per affidabilità e compatibilità con l'inverter, i motoriduttori ad accoppiamento diretto sono consigliati rispetto ai sistemi a cinghia o a catena. .
-
Il mercato globale dei miscelatori a nastro è moderatamente frammentato, con prezzi che variano notevolmente in base ai materiali di costruzione, ai requisiti sanitari e alla personalizzazione. .
Perché il volume di lavoro effettivo è più importante del volume totale.
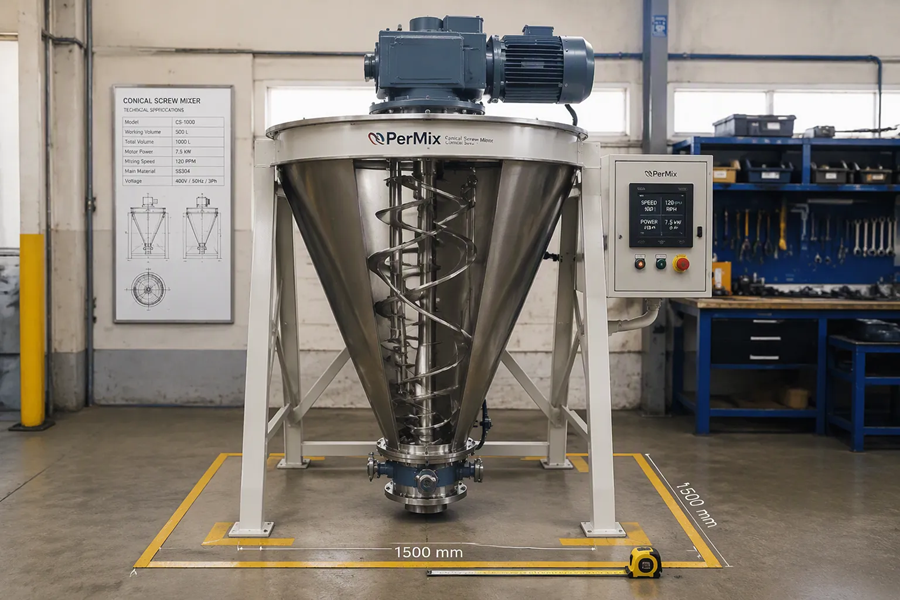
Il volume di lavoro effettivo, e non il volume totale del recipiente, determina la quantità di prodotto che è possibile miscelare in modo uniforme.Miscelatori a nastro sono progettati per funzionare entro un intervallo di riempimento definito, in genere dal 40% all'80% del volume geometrico totale della mangiatoia.. Il riempimento eccessivo riduce l'efficienza della circolazione perché Agitatore a nastro non riesce a coinvolgere correttamente l'intera massa del prodotto. Anche il riempimento insufficiente compromette le prestazioni, poiché la quantità inadeguata di materiale impedisce ai nastri di creare il necessario flusso convettivo.
Le linee guida del settore fornite da ROSS Mixers sottolineano che una miscelazione ottimale richiede una quantità di materiale pari ad almeno il 30-40% della capacità volumetrica nominale. Per un frullatore con un volume totale di 1.000 litri, la capacità di lavoro effettiva può variare da 400 a 800 litri, a seconda del modello del produttore. Questa differenza è di fondamentale importanza nel calcolo delle dimensioni dei lotti: un frullatore con una capacità nominale di 2.000 litri può lavorare solo da 800 a 1.600 litri di prodotto effettivo per lotto.
Quando si valutano le specifiche di un miscelatore, è importante richiedere sia il volume totale che il volume di lavoro effettivo. Il rapporto tra i due indica l'efficienza con cui il design sfrutta la geometria del recipiente. I miscelatori con volumi effettivi nella fascia più alta dell'intervallo 40-80% offrono una maggiore flessibilità per lotti di diverse dimensioni.
Densità apparente: il parametro che determina il dimensionamento del motore
La densità apparente del prodotto determina direttamente la potenza del motore necessaria e se è necessario un miscelatore standard o per impieghi gravosi. A livello industriale, la maggior parte dei miscelatori a nastro standard può gestire densità apparenti fino a circa 35 lb/ft³ (560 kg/m³) I materiali con densità più elevate, come le polveri minerali, gli ossidi metallici o i composti chimici densi, richiedono una costruzione rinforzata e motori più potenti.
La relazione tra densità e dimensionamento del motore è semplice: un miscelatore che lavora 500 litri di materiale con una densità di 300 kg/m³ gestisce 150 kg per ciclo, mentre lo stesso miscelatore che lavora 500 litri di materiale con una densità di 800 kg/m³ gestisce 400 kg per ciclo. L'applicazione con densità maggiore richiede una coppia notevolmente superiore per movimentare la massa del prodotto attraverso l'agitatore a nastro.
Quando si specifica un miscelatore a nastro, è fondamentale fornire al produttore dati precisi sulla densità apparente di tutte le formulazioni che l'apparecchiatura dovrà lavorare. Se la densità varia notevolmente tra i diversi prodotti, è consigliabile dimensionare il miscelatore in base alla formulazione più esigente. Questo approccio potrebbe comportare l'utilizzo di un motore più potente di quanto inizialmente previsto, ma evita il problema alternativo: un miscelatore che si blocca o funziona a velocità ridotta durante la lavorazione di materiali densi.
Progettazione e specifiche di ingombro dell'agitatore a nastro
La geometria dell'agitatore a nastro e la sua distanza dalle pareti della vasca determinano l'efficienza di miscelazione e la formazione di zone morte. I miscelatori a nastro di alta qualità presentano spazi di gioco strettamente controllati tra le superfici della vasca e le punte dell'agitatore, in genere compresi tra 1/8" e 3/16" (circa 3-5 mm). Questo spazio libero è fondamentale: uno spazio eccessivo consente al materiale di accumularsi sulle superfici della canalina senza essere incorporato nel flusso di miscelazione, mentre uno spazio insufficiente rischia il contatto metallo-metallo durante l'espansione termica o un lieve disallineamento.
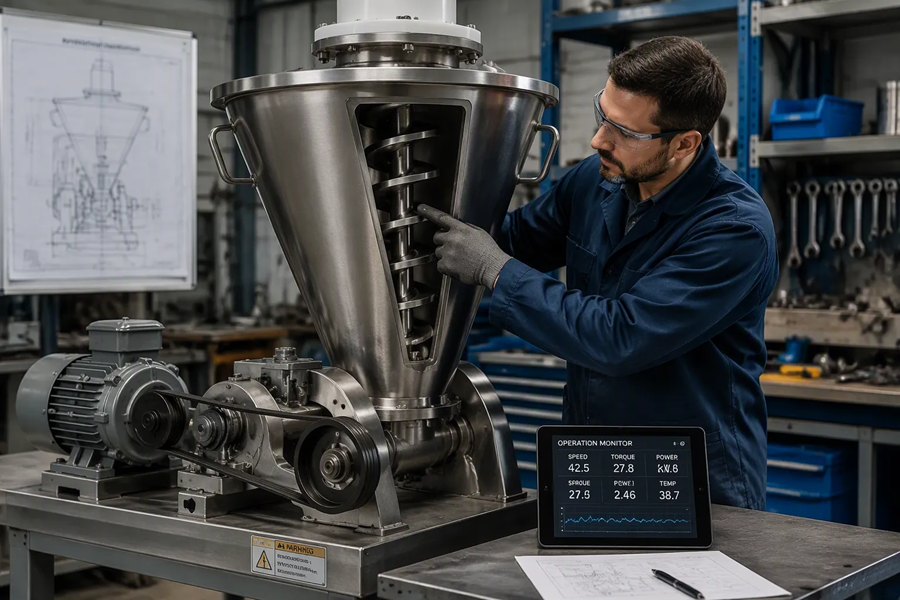
Il design a doppio nastro, costituito da nastri elicoidali interno ed esterno con passo opposto, produce flussi sia radiali che assiali. Il nastro esterno sposta il materiale dalle estremità verso il centro, mentre il nastro interno lo sposta dal centro verso le estremità. Questo controflusso crea un'efficiente miscelazione convettiva con tempi di miscelazione che in genere vanno dai 5 ai 15 minuti per le polveri a scorrimento libero. .
Per applicazioni che coinvolgono prodotti fragili, è possibile specificare un agitatore a paletta intercambiabile per garantire un'azione di miscelazione più delicata. Per le formulazioni con agglomerati o grumi, i trituratori ad alta velocità installati attraverso il coperchio della canaletta o la parete laterale forniscono un'ulteriore azione di taglio. La scelta tra le configurazioni standard a nastro, a pale o a nastro con trituratori deve basarsi sulle caratteristiche del prodotto e, ove possibile, essere confermata mediante prove.
Tabella 1: Confronto dei parametri tecnici del miscelatore a nastro
Materiale di costruzione e finitura superficiale
Il materiale di costruzione deve essere compatibile con tutti i prodotti che il miscelatore andrà a lavorare, con l'acciaio inossidabile 316L come standard per le applicazioni farmaceutiche e corrosive. Il materiale più comunemente utilizzato per le superfici a contatto con il prodotto è l'acciaio inossidabile 316/316L, sebbene alcune applicazioni siano compatibili anche con l'acciaio inossidabile 304, meno costoso. La scelta dipende dalla corrosività del prodotto, dalla compatibilità con l'agente detergente e dai requisiti normativi.
La finitura superficiale interna influisce sia sulla qualità della miscelazione che sull'efficienza della pulizia. Una lucidatura con grana 150 o superiore previene l'accumulo di materiale e facilita la pulizia. Per applicazioni sanitarie nella produzione alimentare, farmaceutica o nutraceutica, potrebbero essere richiesti livelli di lucidatura più elevati, con tutte le saldature arrotondate per evitare fessure in cui il prodotto possa accumularsi. La vasca, il coperchio, l'agitatore, la valvola di scarico, la barra di spruzzatura (se presente) e la griglia di sicurezza sono tutti componenti a contatto con il prodotto che devono essere presi in considerazione.
Per le applicazioni che richiedono l'aggiunta di liquidi, come olio, aromi o leganti, il miscelatore deve essere dotato di ugelli a spruzzo posizionati in modo da distribuire il liquido uniformemente sulla superficie del prodotto. La questione cruciale non è se si possa aggiungere liquido, ma quanto se ne possa aggiungere prima che il prodotto passi da fluido a viscoso e inizi a ricoprire i nastri o le pareti del recipiente. .
Capacità di configurazione e controllo del sistema di azionamento
I motoriduttori ad accoppiamento diretto rappresentano la configurazione più affidabile per i miscelatori a nastro, offrendo un'installazione più pulita e una migliore compatibilità con gli inverter rispetto alle trasmissioni a cinghia o a catena. Un sistema di riduzione del motore monoblocco elimina i problemi di manutenzione associati alla tensione della cinghia, alla lubrificazione della catena e al disallineamento che affliggono i vecchi design di trasmissione. I motoriduttori, inoltre, funzionano in modo più silenzioso e si integrano perfettamente con gli azionamenti elettronici a frequenza variabile (VFD).
La combinazione di un motoriduttore e di un variatore di frequenza offre importanti funzioni di controllo: funzionamento a velocità variabile, protezione da sovraccarico e coppia di avviamento regolabile. La funzione di velocità variabile consente all'operatore di regolare la velocità di rotazione del nastro in base alle caratteristiche del prodotto: velocità inferiori per materiali fragili, velocità superiori per polveri dense che richiedono una circolazione più aggressiva. La protezione da sovraccarico previene danni al motore in caso di resistenza imprevista, ad esempio quando un corpo estraneo entra nella vasca o quando si lavora un lotto con una densità superiore a quella specificata.
I sistemi di controllo spaziano da semplici avviatori manuali a sistemi basati su PLC con gestione delle ricette e registrazione dei dati. Per gli impianti che puntano all'automazione dei processi o alla conformità normativa (come la norma 21 CFR Parte 11 per le applicazioni farmaceutiche), potrebbero essere necessarie funzionalità di controllo più sofisticate. La questione chiave da specificare è se il sistema di controllo fornisce il livello di documentazione del processo e di ripetibilità richiesto dal sistema di qualità.
Tabella 2: Lista di controllo per la selezione del miscelatore a nastro
| Area di valutazione | Domanda critica | Specifiche consigliate | Segnale di avvertimento |
|---|---|---|---|
| Capacità del lotto | Qual è il volume di lavoro effettivo per la densità del mio prodotto? | Dal 40% all'80% del volume totale; confermato dal calcolo del fornitore. | Viene fornito solo il volume totale |
| Dimensionamento del motore | La potenza del motore è stata calcolata in base alla densità apparente e al peso del lotto? | Il fornitore fornisce un calcolo che mostra il fabbisogno energetico | Potenza indicata senza input di densità |
| Progettazione dell'agitatore | È specificato lo spazio libero per il passaggio del nastro? | Spazio libero di 3–5 mm; documentato nelle specifiche | Spazio libero non menzionato |
| Costruzione | Le superfici a contatto con il prodotto sono in acciaio inossidabile 304 o 316L? | 316L per applicazioni sanitarie/corrosive; 304 accettabile per uso generale | superfici di contatto in acciaio al carbonio |
| Finitura superficiale | Quali sono le specifiche di lucidatura interna? | Grana minima 150; superiore per applicazioni sanitarie | Finitura non specificata o grezza |
| Sistema di azionamento | Motorino a ingranaggi diretto o cinghia/catena? | Motoriduttore ad accoppiamento diretto con VFD | Trasmissione a cinghia o a catena |
| Progettazione dello scarico | La valvola crea zone morte? | Valvola a otturatore o a saracinesca; senza sporgenze | Valvola con zone incassate |
| Caratteristiche di sicurezza | Finecorsa? Protezioni? Coperchio a tenuta di polvere? | L'interruttore di fine corsa di sicurezza impedisce il funzionamento quando il coperchio è aperto. | Nessun sistema di bloccaggio sulla copertura |
Considerazioni normative e di sicurezza
I miscelatori a nastro industriali devono essere conformi alle norme di sicurezza applicabili per i macchinari, con le norme IEC 60335-2-64 e EN 12852 che regolano i requisiti di sicurezza elettrica e igiene per le apparecchiature per la lavorazione degli alimenti. La norma IEC 60335-2-64:2021 riguarda la sicurezza delle macchine da cucina commerciali a funzionamento elettrico, inclusi frullatori e mixer, con tensioni nominali fino a 480 V. La norma EN 12852:2001+A1:2010 specifica i requisiti di sicurezza e igiene per robot da cucina e frullatori con capacità della ciotola fino a 150 litri. .
Per i miscelatori a nastro su scala industriale che superano queste soglie di volume, la conformità può rientrare nell'ambito della Direttiva Macchine 2006/42/CE dell'Unione Europea, che richiede la marcatura CE e la valutazione della conformità. Il processo di certificazione CE verifica che l'apparecchiatura soddisfi i requisiti essenziali in materia di salute e sicurezza, compresi i rischi meccanici, i rischi elettrici e le considerazioni igieniche. .
Oltre alla conformità normativa, i miscelatori a nastro ben progettati incorporano pratiche caratteristiche di sicurezza: interruttori di fine corsa di sicurezza che impediscono il funzionamento dell'agitatore quando il coperchio o la griglia di sicurezza non sono in posizione, protezioni dell'albero che impediscono l'accesso alle parti mobili esterne e coperchi a tenuta di polvere con guarnizioni per contenere le particelle aerodisperse. Per le applicazioni che coinvolgono polveri combustibili, si applicano ulteriori considerazioni in merito alla classificazione elettrica e allo sfogo delle esplosioni.
FAQ
-
Qual è la differenza tra volume totale e volume di lavoro effettivo in un miscelatore a nastro?
Il volume totale è la capacità geometrica della vasca, misurata fino alla parte superiore del recipiente. Il volume di lavoro effettivo è la quantità di prodotto che il frullatore può effettivamente miscelare in modo uniforme, in genere dal 40% all'80% del volume totale. Operare al di sopra dell'intervallo efficace riduce l'efficienza di miscelazione; operare al di sotto di esso impedisce un corretto contatto del nastro con la massa del prodotto.
-
Come faccio a calcolare la potenza del motore adatta al mio miscelatore a nastro?
La potenza del motore dipende dal peso del lotto (volume effettivo × densità apparente), dalle caratteristiche del prodotto (abrasività, fluidità) e dai tempi di miscelazione richiesti. I miscelatori standard gestiscono densità fino a circa 560 kg/m³ con motori compresi tra 4 e 22 kW per capacità da 200 a 2.000 litri. Per prodotti più densi o tempi di miscelazione più rapidi, potrebbe essere necessaria una maggiore potenza. Fornire sempre i dati di densità al produttore per il calcolo.
-
Qual è la distanza accettabile tra il nastro e la canalina?
I miscelatori a nastro di alta qualità mantengono una distanza di sicurezza compresa tra 1/8" e 3/16" (circa 3-5 mm) tra le punte del nastro e le superfici della vaschetta. Spazi più ampi consentono l'accumulo di materiale; spazi più piccoli comportano il rischio di contatto durante il funzionamento. Alcuni produttori offrono raschiatori sull'agitatore a nastro per ridurre ulteriormente le zone morte.
-
Un frullatore a nastro è in grado di gestire l'aggiunta di liquidi?
Sì, molti miscelatori a nastro possono incorporare quantità controllate di liquido tramite ugelli a spruzzo montati sul coperchio della vasca. Il limite pratico dipende dalla formulazione: l'aggiunta di troppo liquido fa sì che il prodotto passi da una consistenza fluida a una appiccicosa, ricoprendo i nastri e le pareti della vasca. Si raccomanda di effettuare dei test con formulazioni reali per determinare la velocità massima di aggiunta del liquido.
-
Qual è il livello di riempimento consigliato per una miscelazione ottimale?
La miscelazione ottimale si verifica all'interno dell'intervallo di volume di lavoro effettivo, tipicamente compreso tra il 40% e l'80% della capacità totale. ROSS Mixers raccomanda almeno il 30-40% della capacità nominale per un corretto innesto del nastro Il livello di riempimento deve essere determinato in base alle caratteristiche di flusso specifiche del prodotto e al tempo di miscelazione desiderato.
-
Come posso verificare l'uniformità della miscelazione in un miscelatore a nastro?
L'uniformità della miscelazione può essere valutata mediante campionamento in più punti all'interno del lotto e analisi delle concentrazioni dei componenti chiave, della distribuzione granulometrica o di altri attributi di qualità. Un brevetto del 2021 descrive un metodo che utilizza l'analisi granulometrica laser per calcolare la deviazione relativa tra le dimensioni teoriche e quelle effettive delle particelle di polvere miscelata, con livelli di classificazione: uniforme (|χ| ≤ 0,01), di prima qualità (0,01 Nella produzione di routine, si utilizzano comunemente l'ispezione visiva e la convalida del tempo di miscelazione.
-
Quali caratteristiche di sicurezza devo specificare per un miscelatore a nastro?
Le caratteristiche di sicurezza essenziali includono interruttori di fine corsa che impediscono il funzionamento dell'agitatore quando il coperchio o la griglia sono aperti, protezioni dell'albero che coprono le parti rotanti esterne e comandi di arresto di emergenza. Per i prodotti polverosi, un coperchio a tenuta di polvere con guarnizione e un'apposita valvola di scarico riducono l'esposizione dell'operatore. I componenti elettrici devono essere conformi alla norma IEC 60335-2-64 o a norme locali equivalenti. .